


Гибка листового металла — одна из базовых операций в металлообработке: из плоского листа получают корпусные детали, короба и кожухи, профили, элементы вентиляции, металлоконструкции и мебель. По сути это пластическая деформация, при которой заготовка приобретает заданный угол без разрушения и без изменения толщины. Разберём, что такое гибка листового металла, какие бывают способы и виды гибки, на каком оборудовании гнут лист, как рассчитать угол, радиус и усилие и как избежать типичных дефектов. О том, какое место гибка занимает среди других операций, — в обзоре про способы обработки металла.
Что такое гибка листового металла
Суть процесса и физика гиба
Что такое гибка металла с точки зрения физики: это пластическая деформация, при которой часть волокон листа растягивается, а часть сжимается. Снаружи угла металл растягивается, с внутренней стороны — сжимается, а между ними проходит нейтральный слой, длина которого при гибке почти не меняется. Именно по нейтральному слою считают развёртку детали, иначе готовая деталь получится неверного размера.
Толщина листа в зоне гиба практически сохраняется, а форма фиксируется за счёт того, что металл деформируется «за предел упругости» — то есть необратимо. Большинство деталей гнут вхолодную, без нагрева. Горячая гибка нужна для толстого проката, высокопрочных и труднодеформируемых сплавов, когда холодная гибка грозит трещинами.
Результат зависит от нескольких факторов: марки и толщины металла, его пластичности, направления проката (вдоль или поперёк волокна) и радиуса гиба. Чем пластичнее материал и больше радиус, тем надёжнее гнётся лист без трещин.
Отдельно стоит сказать про направление проката. Лист имеет «волокно» — направление, в котором его прокатывали. Гиб поперёк волокна переносится металлом лучше, чем вдоль: при гибке вдоль проката выше риск трещин по наружной стороне. На ответственных деталях линию гиба по возможности располагают поперёк направления проката, а если этого не избежать — увеличивают радиус.
Способы и виды гибки металла
Обзор и сравнение способов
Рассмотрим основные способы гибки металла и сравним их. Виды гибки металла удобно делить по принципу работы оборудования: прессовая (в матрице под пуансоном), ротационная (между вращающимися валками) и поворотная (траверсная, с поворотом балки). Внутри прессовой гибки различают свободную, калибрующую и трёхточечную. Ниже — сводная таблица способов гибки металла.
| Способ | Как выполняется | Толщина листа | Оборудование | Где применяют |
|---|---|---|---|---|
| Свободная (воздушная) | Пуансон давит лист в V-матрицу, угол задаётся глубиной хода | Тонкий и средний | Листогибочный пресс | Универсальная гибка, мелкие и средние серии |
| Калибрующая (чеканка) | Лист дожимается до полного прилегания к матрице | Тонкий и средний | Листогибочный пресс | Точный повторяемый угол |
| Трёхточечная | Угол задаётся регулируемой опорой матрицы | Тонкий и средний | Пресс с трёхточечной оснасткой | Высокая точность угла |
| Штамповая | Гиб формируется в штампе за один ход | Тонкий, крупная серия | Кривошипный/эксцентриковый пресс | Массовое производство |
| Вальцовка (ротационная) | Лист прокатывается между валками, образуя радиус | Средний и толстый | Гибочные вальцы | Обечайки, цилиндры, трубы, баки |
| Поворотная (траверсная) | Прижатый лист гнётся поворотной балкой | Тонкий | Поворотная гибочная машина | Короба, кожухи, длинные гибы |
Выбор способа гибки металла зависит от толщины листа, нужного радиуса и серийности: для единичных и средних партий универсальна свободная гибка на прессе, для точного повторяемого угла — калибрующая, для крупной серии выгоден штамп, а для цилиндров и больших радиусов — вальцовка.
Гибка на листогибочном прессе
Свободная, калибрующая и трёхточечная гибка
Листогибочный пресс (гибочный пресс) — основной станок для гибки листа. Рабочая пара «пуансон — матрица»: пуансон сверху давит лист в V-образный паз матрицы, формируя угол гиба.
При свободной (воздушной) гибке лист касается только двух кромок матрицы и носика пуансона, а угол задаётся глубиной хода пуансона. Способ самый гибкий: на одной оснастке можно получать разные углы, меняя ход. Минус — чувствительность к пружинению, поэтому угол приходится слегка «перегибать».
Калибрующая гибка (чеканка) дожимает лист до полного прилегания к матрице: угол получается точным и стабильным, но усилие нужно в несколько раз больше, а оснастка — строго под конкретный угол. Трёхточечная гибка задаёт угол положением регулируемой опоры в дне матрицы и обеспечивает высокую точность при меньшем, чем у чеканки, усилии, но требует более дорогой оснастки.
Ширину раскрытия матрицы (размер паза V) подбирают по толщине листа — как ориентир берут значение примерно 6–10 толщин металла. От ширины паза зависят усилие, минимальный радиус и склонность к пружинению. Как рассчитать усилие и радиус — в разделе о параметрах гибки.
Вальцовка и ротационная гибка
Гибка обечаек, цилиндров и профиля
Вальцовка — это гибка листа между вращающимися валками (вальцами). Лист проходит между тремя или четырьмя валками, и по мере прокатки ему задаётся плавный радиус. Так получают обечайки, цилиндрические и конические детали, трубы большого диаметра, корпуса баков и ёмкостей.
Трёх- и четырёхвалковые вальцы отличаются удобством подгибки передней кромки: у четырёхвалковых она подгибается лучше, что уменьшает прямой необкатанный участок. Для длинных профилей и отбортовок применяют роликовую (профилегибочную) гибку, где профиль формируется последовательным рядом роликов.
Ротационная гибка выгоднее прессовой там, где нужны большие радиусы и цилиндрические формы: на прессе такую деталь за один гиб не получить. Ограничения связаны с минимальным радиусом вальцовки и необходимостью отдельно подгибать кромки.
Оборудование для гибки металла
Прессы, вальцы, поворотные и штамповочные машины
Оборудование для гибки металла подбирают под тип деталей и серийность:
- Листогибочный пресс с ЧПУ. Главный станок участка: ЧПУ управляет глубиной хода и задними упорами, которые позиционируют лист перед каждым гибом. Это обеспечивает точность и повторяемость при многократных гибах сложной детали.
- Гибочные вальцы и профилегибы. Для цилиндров, обечаек и длинных профилей.
- Поворотные (траверсные) гибочные машины. Удобны для тонкого листа, коробов и кожухов с большим числом гибов — лист не нужно переставлять под пуансон.
- Кривошипные и эксцентриковые прессы со штампами. Для крупносерийной штамповой гибки, когда гиб формируется за один ход.
- Ручной гибочный инструмент. Для единичных и монтажных работ.
Отдельно подбирают оснастку — пуансоны и матрицы разного профиля и радиуса под конкретную деталь. От состояния оснастки напрямую зависят точность угла и качество поверхности.
Параметры гибки: угол, радиус, усилие, пружинение
Расчёт развёртки, минимального радиуса и усилия
Чтобы деталь после гибки получилась нужного размера и без трещин, рассчитывают несколько параметров.
- Минимальный радиус гиба. Если радиус слишком мал, по наружной стороне появляются трещины. Как ориентир, минимальный радиус берут от половины до двух толщин листа (R ≈ (0,5–2)·s) — точное значение зависит от марки и состояния металла и уточняется по справочнику.
- Пружинение (отпружинивание). После снятия нагрузки угол немного «отходит» назад за счёт упругой составляющей деформации. Компенсируют это перегибом на расчётный угол, чеканкой или поправкой угла в программе пресса. Чем прочнее и тоньше металл и чем больше радиус, тем сильнее пружинение.
- Развёртка и припуск на гиб. Длину заготовки считают по нейтральному слою с учётом коэффициента его положения (K-фактора). Упрощённо: сумма длин прямых участков плюс поправка на зоны гибов. Без этого расчёта готовая деталь выходит длиннее или короче чертежа.
- Усилие гибки. Ориентировочно усилие зависит от предела прочности металла, длины гиба, толщины листа и ширины паза матрицы: чем толще лист и уже паз, тем больше усилие. По расчётному усилию выбирают тоннаж пресса с запасом.
Для ориентира — как меняется усилие свободной гибки с толщиной листа при неизменной длине гиба (ряд условный, для понимания зависимости):
| Толщина листа | Ширина паза матрицы (V) | Относительное усилие |
|---|---|---|
| 1 мм | ~8 мм | низкое |
| 2 мм | ~12–16 мм | в несколько раз выше |
| 3 мм | ~18–24 мм | заметно выше |
| 4 мм и более | ~30 мм и шире | высокое, нужен пресс большего тоннажа |
Закономерность простая: с ростом толщины усилие растёт быстрее, чем линейно, а более узкий паз матрицы увеличивает усилие, но позволяет получить меньший радиус. Все расчётные значения — ориентировочные: они зависят от конкретной марки и состояния металла и уточняются по справочнику и пробной гибкой.
Дефекты гибки и как их избежать
Трещины, неточный угол, деформация полок
| Дефект | Причина | Как избежать |
|---|---|---|
| Трещины по линии гиба | Малый радиус, гиб вдоль проката, острые заусенцы | Увеличить радиус, гнуть поперёк волокна, снять заусенец |
| Неточный угол | Пружинение, износ оснастки | Поправка угла (перегиб), калибровка, замена оснастки |
| Утяжка и «домик», смещение линии гиба | Нет упора или прижима, неверное базирование | Настроить задние упоры, прижать заготовку |
| Деформация полок и коробление | Слишком близкие гибы, тонкий лист | Увеличить расстояние между гибами, сменить последовательность |
| Вмятины и риски на поверхности | Грубая или изношенная оснастка | Защитные накладки, полировка оснастки |
Если после гибки нужно убрать заусенцы и следы оснастки, пригодится финишная обработка — об этом в материале про шлифовку и полировку металла.
Автоматизация и роботизация гибки
При серийной гибке ручная подача тяжёлого листа становится узким местом: это тяжёлый физический труд, а от того, насколько одинаково оператор позиционирует и удерживает заготовку, зависит стабильность угла. Здесь помогает роботизация.
Роботизированная загрузка и выгрузка листогибочного пресса работает так: робот берёт лист из стопы, подаёт его к упорам, удерживает и поворачивает деталь между последовательными гибами, а готовое изделие снимает и укладывает. В результате угол и темп остаются стабильными от детали к детали, а оператор освобождается от тяжёлой и травмоопасной работы.
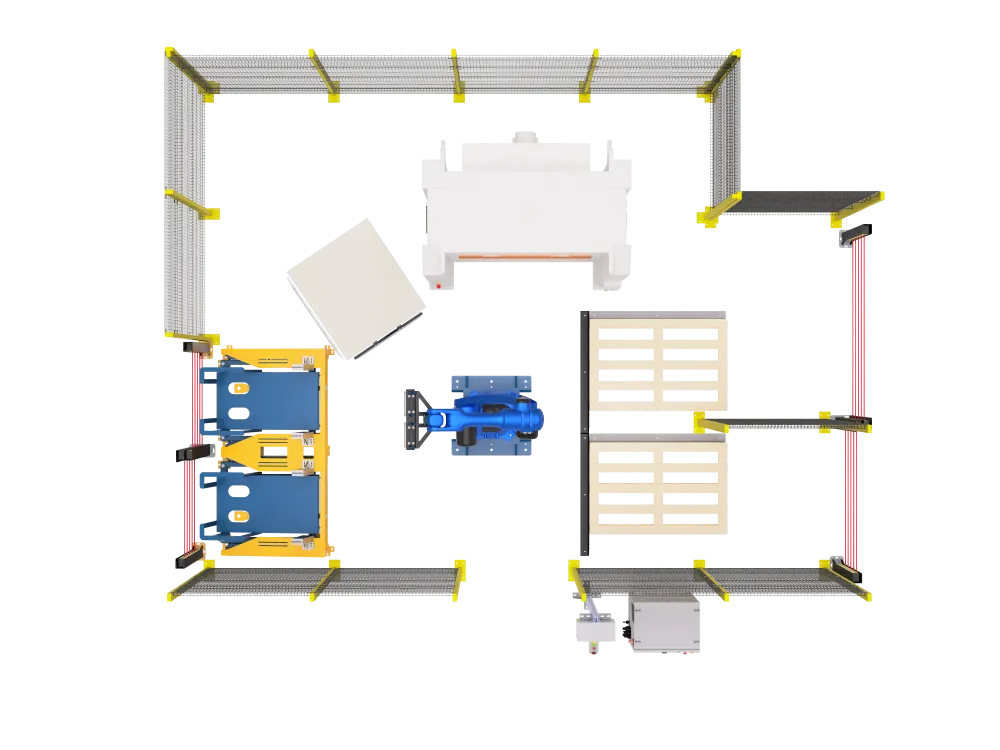
Компания CRP ROBOT (работает с 2020 года) автоматизирует перемещение заготовок и обслуживание станков, поставляя решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении. Состав ячейки и оснастку подбирают под конкретную деталь и пресс, а операторов обучают базовой работе за 3–5 дней. Подробнее — роботы для обслуживания станков и роботы-манипуляторы.
Частые вопросы (FAQ)
Какую максимальную толщину листа можно гнуть на прессе?
Это зависит от усилия (тоннажа) пресса, длины гиба и прочности металла. Чем толще и прочнее лист и чем длиннее гиб, тем больше нужно усилие — поэтому предельную толщину определяют расчётом усилия под конкретный пресс и оснастку.
Почему металл трескается на сгибе и как этого избежать?
Главные причины — слишком малый радиус, гиб вдоль направления проката и острые заусенцы по кромке. Помогают увеличение радиуса гиба, гибка поперёк волокна и снятие заусенцев перед гибкой.
Что такое пружинение и как его компенсировать?
Пружинение — это упругий возврат угла после снятия нагрузки: деталь слегка «разгибается». Компенсируют перегибом на расчётный угол, калибрующей гибкой (чеканкой) или поправкой угла в программе пресса.
Чем вальцовка отличается от гибки на прессе?
На прессе формируют отдельные прямые гибы под углом, а вальцовкой получают плавный радиус — цилиндры и обечайки. Для круглых и конических деталей используют вальцы, для угловых — пресс.
Можно ли согнуть лист без специального станка?
Тонкий лист можно согнуть ручным гибочным инструментом или по кромке стола, но точность и повторяемость будут низкими. Для стабильного угла и серий нужен листогибочный пресс или поворотная гибочная машина.
Как рассчитать длину развёртки детали?
Длину считают по нейтральному слою: складывают длины прямых участков и добавляют поправку на зоны гибов с учётом коэффициента положения нейтрального слоя (K-фактора). Значения уточняют по справочнику и пробной деталью.
Заключение
Гибка листового металла — базовая операция, результат которой определяют три вещи: выбранный способ, оснастка и правильный расчёт параметров. Коротко выбор способа выглядит так: тонкий и средний лист с переменными углами — свободная гибка на прессе; точный повторяемый угол — калибрующая; крупная серия — штамп; цилиндры и большие радиусы — вальцовка. А чтобы угол и размеры были стабильными на серии, гибку автоматизируют: роботизированную загрузку и выгрузку прессов под вашу деталь помогут подобрать и внедрить специалисты CRP ROBOT.

