


Шлифовка и полировка металла — завершающий этап обработки поверхности. С их помощью задают нужную шероховатость, готовят деталь под покрытие или сварку, убирают дефекты и придают изделию аккуратный или зеркальный вид. Важно понимать: это не одна операция, а последовательность этапов с понижением зернистости. Разберём виды шлифовки металла, порядок этапов, инструмент и зернистость, а также как полировать металл до блеска и не наделать дефектов. О том, где финишная обработка стоит в общем маршруте, — в обзоре способов обработки металла.
Чем отличается шлифовка от полировки
Две операции одной цепочки
Шлифовка металла — это обработка поверхности абразивом со снятием тонкого слоя: она выравнивает поверхность, убирает риски, окалину и следы предыдущих операций и задаёт определённую шероховатость. Полировка металла идёт следом и доводит поверхность до блеска, снимая уже очень малый слой или почти не снимая металла вовсе.
Поэтому полировка всегда следует за шлифовкой: отполировать грубую поверхность «в зеркало» не получится — сначала её нужно последовательно выгладить. Шлифовка и полировка вместе образуют цепочку финишной обработки.
Качество поверхности оценивают по шероховатости (параметр Ra): чем меньше значение, тем глаже поверхность. Грубая шлифовка оставляет заметные риски, чистовая делает их мельче, а полировка выводит поверхность в блеск.
Зачем вообще нужна эта цепочка. Во-первых, под покрытие (краску, гальванику, порошок) и под сварку поверхность должна быть чистой и равномерной. Во-вторых, от шероховатости зависят точность прилегания деталей и работа подвижных пар. В-третьих, полировка — это и защита: гладкая поверхность меньше задерживает грязь и влагу и медленнее корродирует. Поэтому шлифовку и полировку выбирают не «для красоты», а под конкретную задачу — и от неё зависит, до какой зернистости доводить поверхность.
Виды шлифовки металла
Плоская, круглая, ленточная, ручная
Виды шлифовки металла различают по оборудованию и по назначению.
По оборудованию: плоская шлифовка (плоскости на плоскошлифовальном станке), круглая и бесцентровая (наружные и внутренние поверхности тел вращения), ленточная (абразивной лентой — плоскости, кромки, сложные формы), ручная угловой шлифмашиной (зачистка швов, кромок, доступ к месту на монтаже).
По назначению: грубая (черновая) — снятие припуска, сварных швов и окалины; чистовая — выравнивание и уменьшение рисок; финишная — подготовка под полировку.
| Вид шлифовки | Оборудование / инструмент | Где применяют |
|---|---|---|
| Плоская | Плоскошлифовальный станок | Плоские поверхности, точность |
| Круглая / бесцентровая | Круглошлифовальный станок | Валы, оси, втулки |
| Ленточная | Ленточно-шлифовальный станок | Плоскости, кромки, сложные формы |
| Ручная | Угловая шлифмашина (УШМ) | Зачистка швов и кромок, монтаж |
Зачистка кромок и сварных швов после раскроя и гибки — тоже задача шлифовки; о самой гибке листа есть отдельная статья — гибка листового металла.
Этапы шлифовки: от грубой до чистовой
Последовательность и понижение зернистости
Шлифовка металла идёт в несколько проходов, и главный принцип здесь — последовательное понижение зернистости. Каждый следующий проход более мелким зерном убирает риски, оставленные предыдущим.
- Грубая (черновая) шлифовка. Снимают основной припуск, сварные швы, окалину, крупные неровности. Работают крупным зерном.
- Чистовая шлифовка. Выравнивают поверхность и последовательно уменьшают зернистость, делая риски всё мельче.
- Подготовка к полировке. Поверхность доводят мелким зерном до равномерной матовой фактуры без видимых рисок.
Важное правило: не перескакивать больше чем на одну-две ступени зернистости за раз, иначе мелкое зерно не успеет убрать грубые риски. Между этапами деталь и руки очищают, чтобы крупные абразивные частицы не попали на следующий, более тонкий проход и не оставили царапин.
Ещё один приём — менять направление обработки на каждом этапе (например, крест-накрест). Так сразу видно, убраны ли риски предыдущего зерна: пока на поверхности остаются следы «поперёк» нового направления, этап не закончен. Это простой способ контролировать качество без приборов и не «перескочить» на полировку раньше времени.
| Этап | Зернистость (ориентир) | Результат |
|---|---|---|
| Грубая | P40–P80 | Снятие припуска, швов, окалины |
| Чистовая | P120–P320 | Ровная поверхность, мелкие риски |
| Финишная (под полировку) | P400–P800 и мельче | Равномерная матовая фактура |
Значения зернистости — ориентировочные и зависят от материала и требований чертежа.
Полировка металла: как довести до блеска
Механическая, пастами, электрохимическая
После шлифовки переходят к полировке. Разберём, как полировать металл до блеска.
- Предварительная полировка. Войлочным или матерчатым кругом с абразивной пастой убирают остаточную матовость и мелкие риски. Паста — грубая или средняя.
- Финишная полировка. Мягким кругом с тонкой пастой выводят поверхность в зеркальный блеск.
- Электрохимическая полировка. Для сложных форм и нержавеющей стали поверхность полируют в электролите под током — равномерно и без механического воздействия.
Чтобы добиться зеркального блеска, важны три вещи: чистота между этапами (каждый раз меняют круг и очищают деталь, чтобы не занести грубый абразив), умеренное и равномерное давление, а также смена направления обработки на каждом этапе — так лучше видно, что предыдущие риски убраны. Спешка и грязная паста — главные враги зеркала.
Инструмент, абразивы и зернистость
Круги, ленты, пасты и маркировка зерна
Для шлифовки и полировки используют:
- Шлифовальные и лепестковые круги, фибровые диски — для снятия припуска и чистовой шлифовки.
- Абразивные ленты — для плоскостей и кромок.
- Войлочные и матерчатые круги — для полировки с пастами.
- Полировальные пасты — грубые, средние и финишные, под соответствующий этап.
Абразивы различают по зерну: электрокорунд — универсальный для сталей, карбид кремния — для твёрдых и хрупких материалов и цветных металлов. Зернистость маркируется по стандарту (обозначение P): чем больше число, тем мельче зерно и глаже поверхность. Ориентир соответствия: грубое зерно даёт заметные риски и высокую шероховатость, мелкое — гладкую поверхность, близкую к полировке.
Инструмент тоже подбирают под этап и форму детали. Для плоскостей удобны ленты и плоскошлифовальные круги, для сложных поверхностей и кромок — лепестковые круги и фибровые диски, которые повторяют рельеф. Для полировки берут мягкие войлочные и матерчатые круги. Отдельное правило — не использовать один и тот же инструмент для чернового и финишного этапов: на грубом круге остаются крупные частицы, которые испортят тонкую поверхность.
Особенности обработки разных металлов
Сталь, нержавейка, алюминий, цветные
- Нержавейка. Главное — не перегревать: от перегрева появляются цвета побежалости, а поверхность теряет вид. Для нержавейки держат отдельный инструмент, чтобы не занести частицы обычной стали, которые потом ржавеют.
- Алюминий и мягкие металлы. Склонны «засаливать» круг и ленту — налипать на абразив. Применяют специальные круги и пасты, работают без избыточного давления.
- Углеродистая сталь. После полировки быстро покрывается коррозией, поэтому поверхность сразу защищают (консервант, масло или покрытие).
- Цветные металлы и сплавы (латунь, бронза, медь) полируются хорошо, дают выраженный блеск, но требуют аккуратной финишной пасты и небольшого давления, чтобы не «завалить» рельеф.
Коротко про безопасность. Шлифовка и полировка дают абразивную и металлическую пыль, искры и шум, а круги работают на высоких оборотах. Поэтому нужны местная вытяжка, средства защиты (очки, респиратор, перчатки) и исправный, правильно закреплённый инструмент. Деталь не перегревают и не прижимают с избыточным усилием — это и качество, и безопасность.
Дефекты шлифовки и полировки
Риски, прижоги, волнистость, завалы кромок
| Дефект | Причина | Как избежать |
|---|---|---|
| Глубокие риски | Пропуск ступени зерна, грязный инструмент | Не перескакивать зернистость, очищать деталь между этапами |
| Прижоги и цвета побежалости | Перегрев, большое давление или скорость | Снизить давление и скорость, охлаждать, не задерживаться на месте |
| Волнистость | Неравномерное давление, неверная траектория | Равномерный нажим, перекрёстные проходы |
| Завалы кромок | Сильный нажим у края | Снижать давление на кромках, использовать упоры |
| «Туман», остаточная матовость после полировки | Грязная или неподходящая паста, износ круга | Чистый круг и свежая паста под этап |
Автоматизация финишной обработки
Финишная обработка металла — шлифовка металла и полировка — монотонная, пыльная и вредная для человека работа: абразивная пыль, шум, вибрация. При серийном производстве такие операции автоматизируют промышленными роботами.
Роботизированная финишная обработка даёт одинаковую шероховатость от детали к детали и снимает человека с вредного участка, а заодно повышает производительность. Робот выдерживает постоянные давление, скорость и траекторию, что вручную обеспечить трудно.
Компания CRP ROBOT (работает с 2020 года) автоматизирует механическую обработку и обслуживание станков, поставляя решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении; ячейку и оснастку подбирают под конкретную деталь, а операторов обучают базовой работе за 3–5 дней. Смежные направления — роботы для фрезеровки и роботы для обслуживания станков.
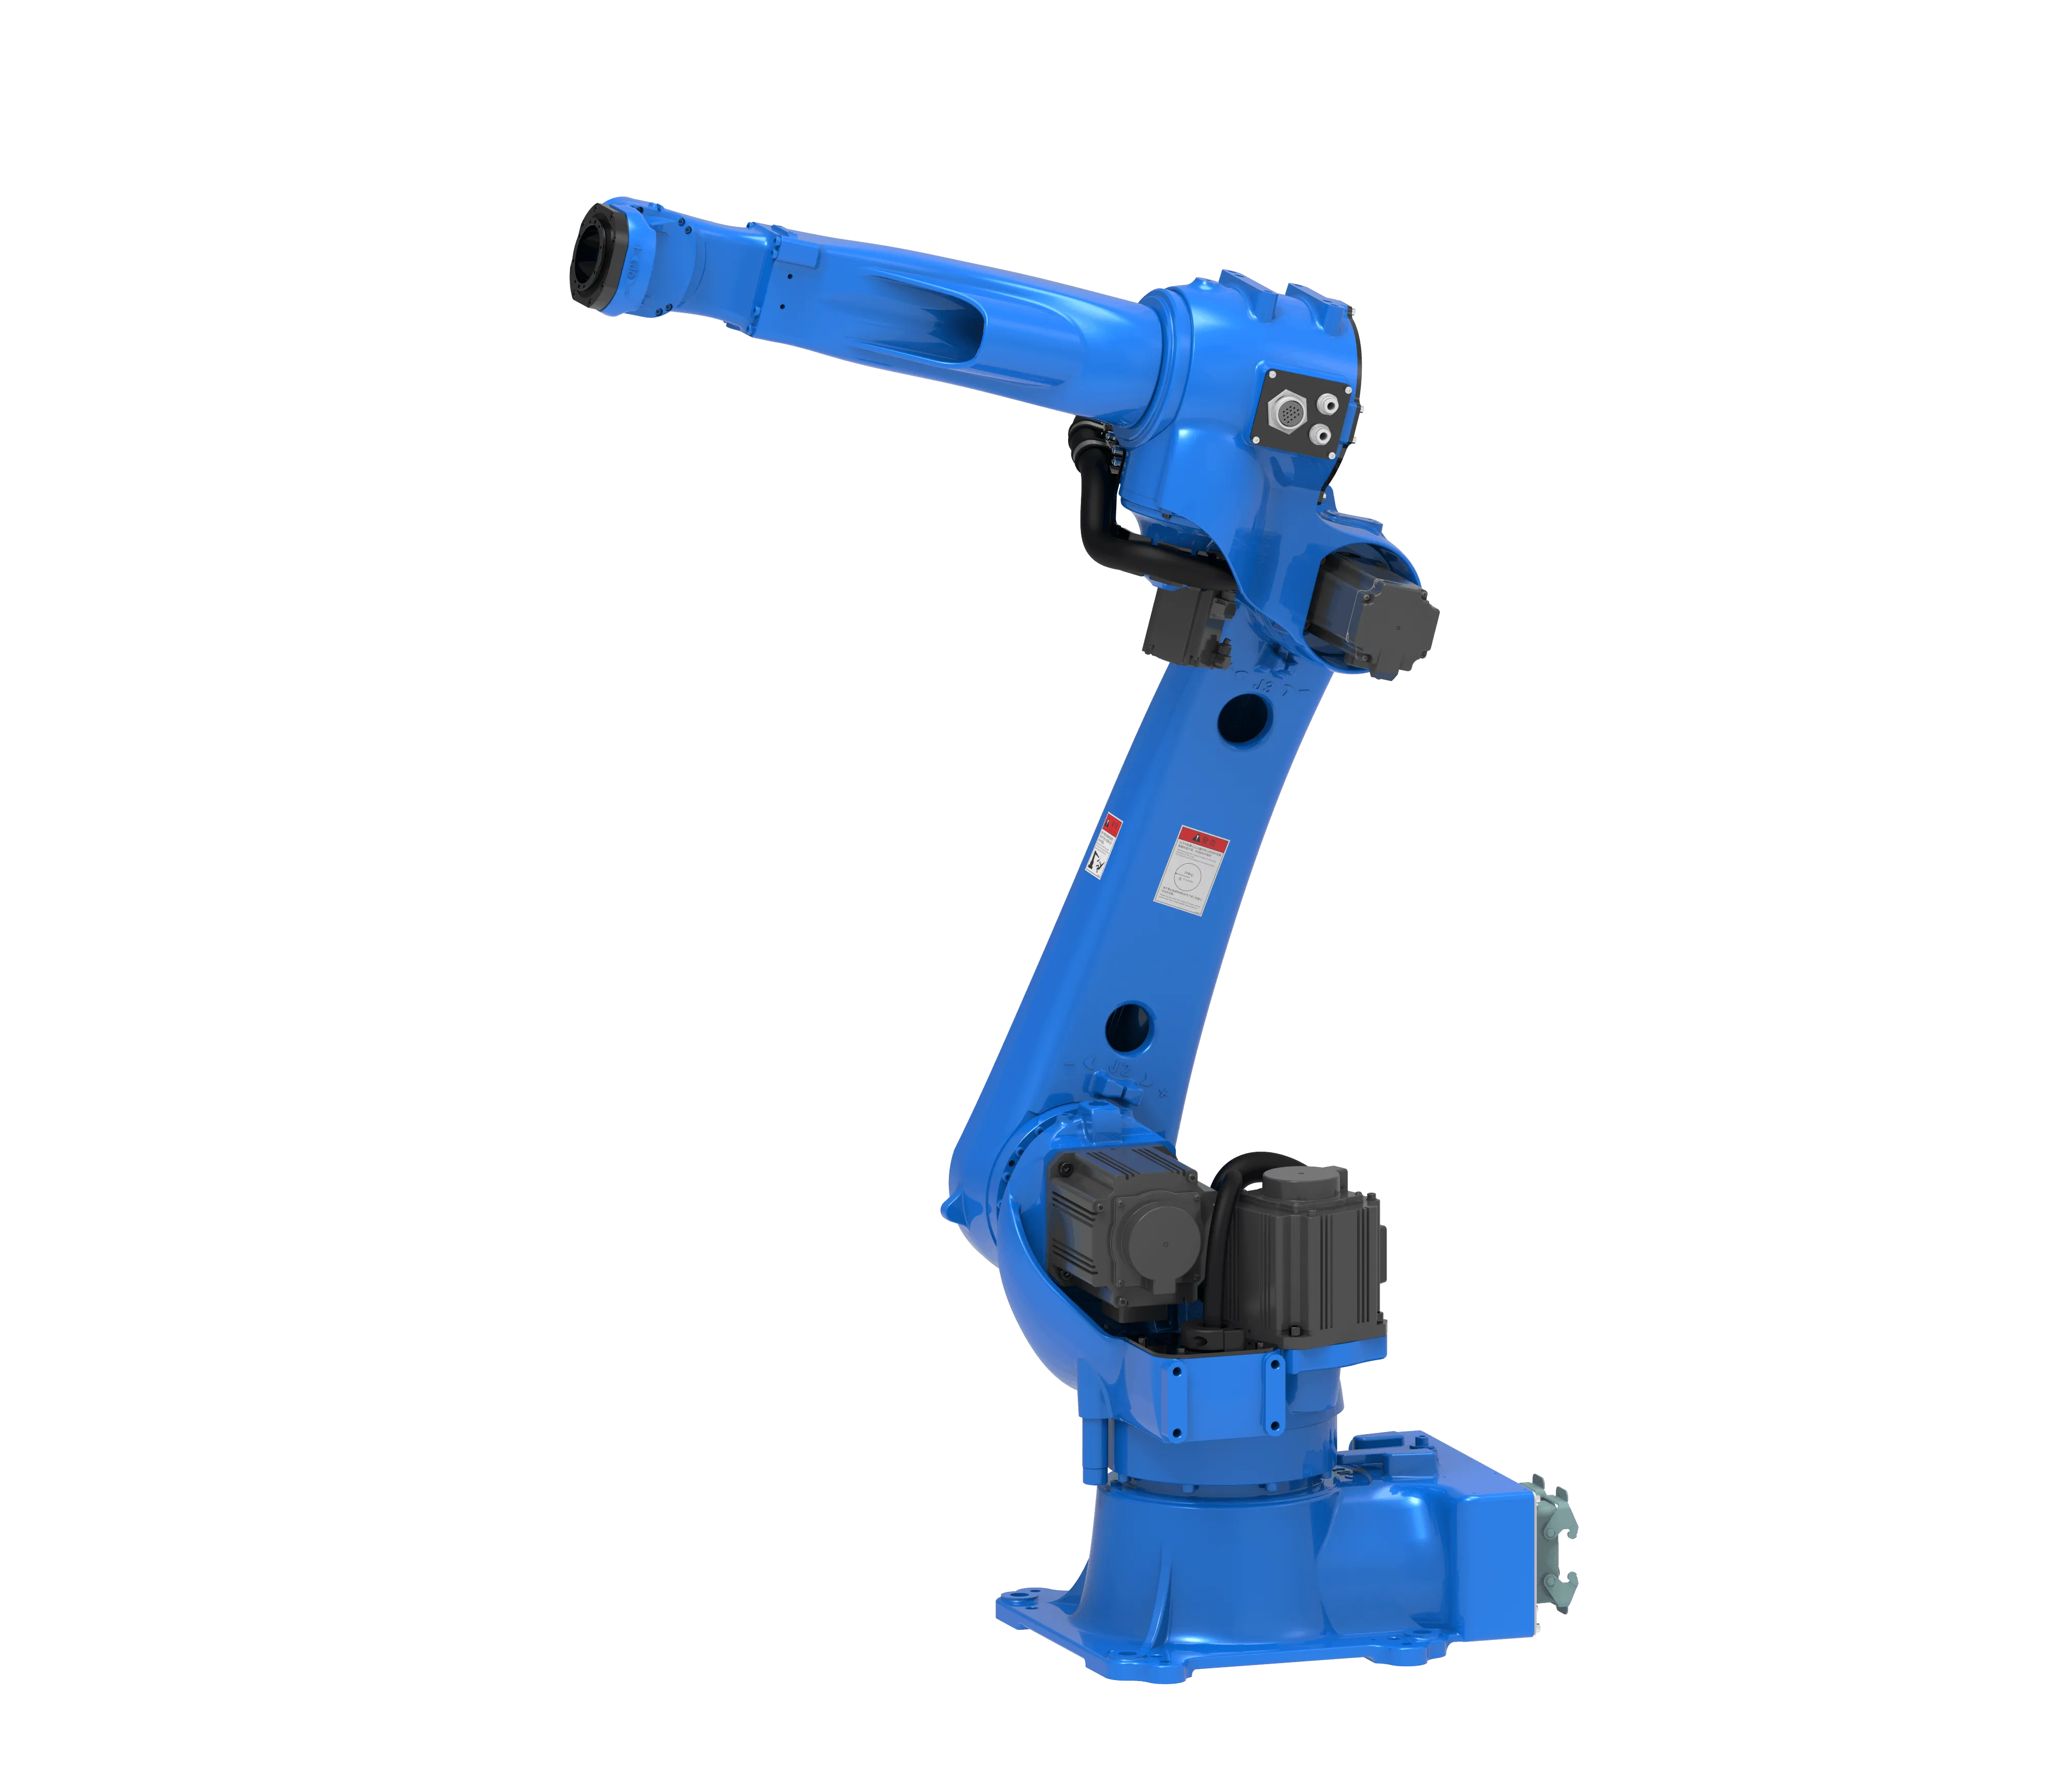
Для финишных операций подходит, например, RH15-15-HP — шестиосевой робот с нагрузкой до 15 кг, рассчитанный на полировку, шлифовку и снятие заусенцев, а также на фрезеровку и обслуживание станков.
Частые вопросы (FAQ)
Можно ли полировать металл без предварительной шлифовки?
Нет. Полировка убирает только очень мелкие неровности. Если поверхность грубая, сначала её выглаживают последовательной шлифовкой с понижением зернистости, и лишь потом полируют.
Какую зернистость выбрать для грубой и финишной обработки?
Для грубой шлифовки берут крупное зерно (ориентировочно P40–P80), для чистовой — среднее (P120–P320), для подготовки к полировке — мелкое (P400–P800 и мельче). Точные значения зависят от материала и требований к поверхности.
Как отполировать нержавейку до зеркала?
Последовательно отшлифовать с понижением зерна, не перегревая металл, затем отполировать войлочным кругом с пастами — от грубой к финишной. Для сложных форм помогает электрохимическая полировка. Инструмент для нержавейки держат отдельно.
Почему на поверхности остаются риски после полировки?
Чаще всего причина — пропущенная ступень зернистости при шлифовке или грязный круг/паста, которые заносят грубый абразив. Нужно вернуться на шаг назад и идти по зернистости без перескоков, очищая деталь между этапами.
Чем полировать алюминий?
Алюминий полируют мягкими кругами со специальными пастами, без сильного нажима, иначе круг «засаливается». Предварительно поверхность выглаживают шлифовкой.
Как защитить отполированную сталь от коррозии?
Углеродистую сталь после полировки сразу консервируют — наносят масло, консервант или защитное покрытие, иначе блестящая поверхность быстро покроется ржавчиной.
Заключение
Качество финишной поверхности — результат правильной последовательности этапов и зернистости, а не одной операции. Короткая схема: грубая шлифовка → чистовая → полировка, с понижением зерна на каждом шаге и обязательной очисткой между этапами. Для серийной финишной и механической обработки такие операции автоматизируют: подобрать и внедрить роботизированное решение под вашу деталь помогут специалисты CRP ROBOT.

