


 Вернуться к блогуК блогу
Виды сварных соединений: типы соединений и швов
Сварное соединение — это узел, в котором две детали неразъёмно связаны сварным швом. От того, как расположены детали относительно друг друга, зависят прочность узла, расход металла и доступ для сварки. Поэтому конструктор сначала выбирает тип соединения, а уже под него — способ сварки и форму шва. Ниже разберём основные виды сварных соединений, типы сварных швов, их обозначения по ГОСТ, а также виды контроля и дефекты. Понимание и видов сварных соединений, и швов помогает правильно читать чертёж и не ошибиться в технологии.
Сразу разведём два близких понятия, которые часто путают. Соединение — это взаимное расположение деталей (встык, внахлёст, под углом). Шов — это сам металл, которым детали сварены, и его геометрия. Одно и то же соединение можно выполнить швами разной формы и протяжённости, поэтому типы и виды сварных соединений рассматривают вместе с классификацией швов.
Чем сварное соединение отличается от сварного шва
Соединение — это расположение деталей, шов — это металл
Сварное соединение описывает, как состыкованы детали: кромками в одной плоскости, с перекрытием, торцом к плоскости и так далее. Сварной шов — это участок, образованный расплавленным и затвердевшим металлом, который связывает детали. У шва есть своя геометрия: ширина, высота усиления, катет (для угловых швов), а также корень и лицевая сторона.
Различать эти понятия важно по простой причине: тип соединения определяет, какую нагрузку узел выдержит и сколько металла уйдёт, а тип шва — как именно его варить и каким он будет на чертеже. Например, тавровое соединение почти всегда выполняют угловым швом, а стыковое — стыковым. Дальше рассмотрим обе классификации по очереди.
Основные виды сварных соединений
Стыковое, угловое, тавровое, нахлёсточное, торцовое
Основные виды сварных соединений — это пять базовых типов, которые встречаются в большинстве металлоконструкций. Их различают по тому, как детали расположены относительно друг друга.
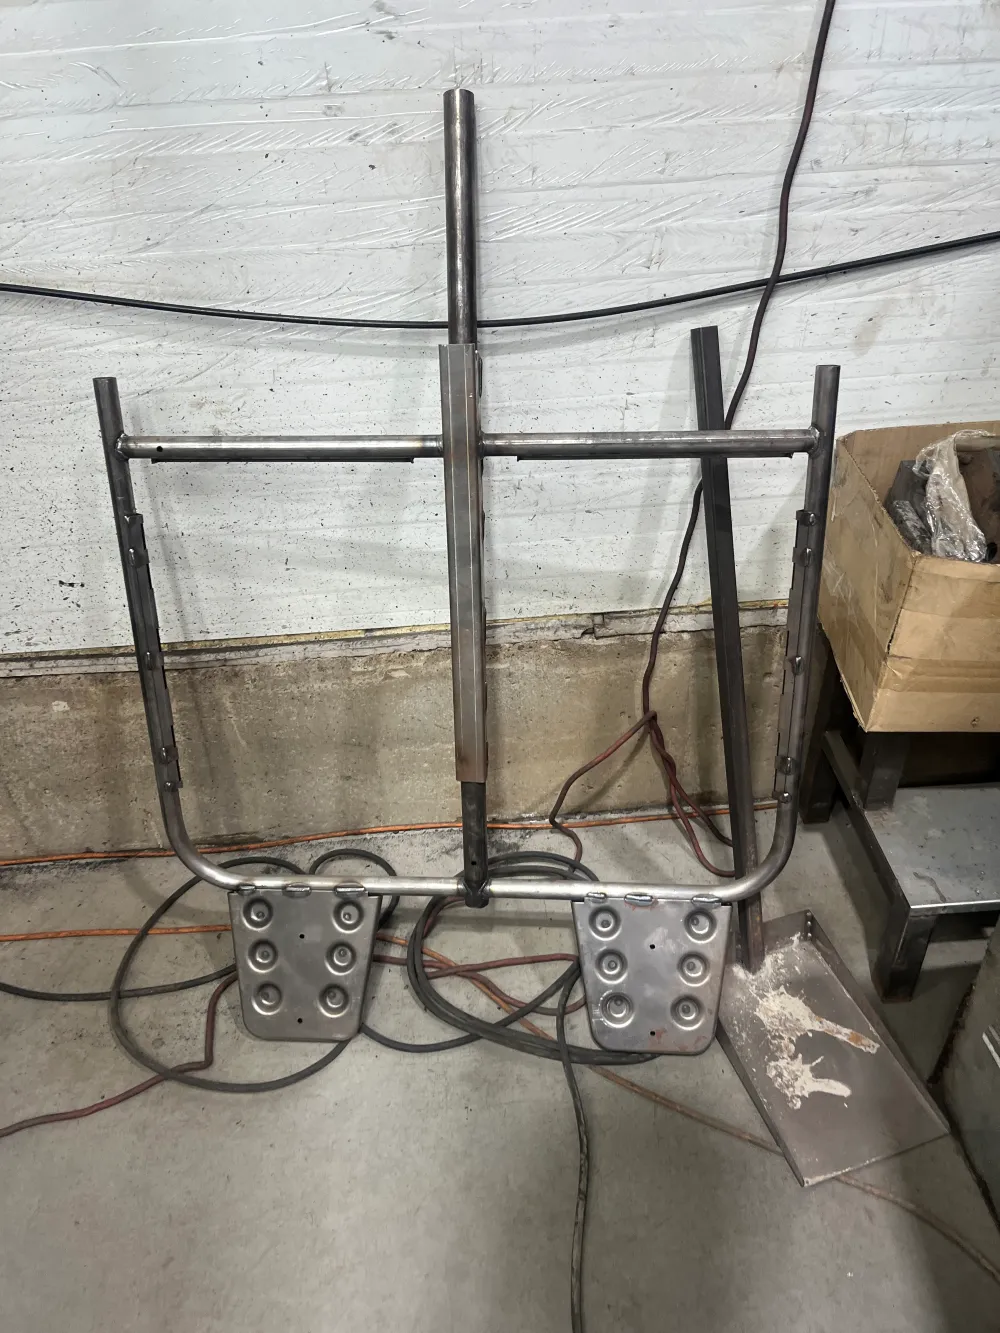
- Стыковое соединение. Детали лежат в одной плоскости и свариваются кромками встык. Самый распространённый и экономичный тип: металл работает «в линию», усиление минимально, расход наплавленного металла небольшой. Применяют для листов, труб, полос. При большой толщине кромки предварительно разделывают (снимают фаску) под V-, X- или U-образную разделку, чтобы проварить соединение на всю глубину.
- Угловое соединение. Две детали сходятся под углом (чаще 90°) и свариваются по кромке. Используют для рам, коробов, ограждений. Шов располагается в углу между деталями.
- Тавровое соединение. Торец одной детали примыкает к плоскости другой, образуя букву «Т». Варят угловым швом с одной или двух сторон. Это основа балок, стоек, рёбер жёсткости и большинства несущих конструкций.
- Нахлёсточное соединение. Детали накладывают одна на другую с перекрытием и сваривают по кромкам. Не требует точной подгонки кромок и разделки, поэтому удобно на монтаже и для тонкого листа, но расходует больше металла и хуже работает на усталость.
- Торцовое соединение. Детали прикладывают боковыми поверхностями (торцами) и сваривают по торцу. Применяют реже — для малонагруженных узлов и тонких элементов.
В конструкторской документации типы соединений обозначают буквой с номером. По ГОСТ 5264 (ручная дуговая сварка) и ГОСТ 14771 (сварка в среде защитных газов) приняты такие обозначения.
| Вид соединения | Обозначение | Как расположены детали | Где применяют |
|---|---|---|---|
| Стыковое | С | Кромками в одной плоскости | Листы, трубы, полосы |
| Угловое | У | Под углом по кромке | Рамы, короба, ограждения |
| Тавровое | Т | Торцом к плоскости («Т») | Балки, стойки, рёбра |
| Нахлёсточное | Н | С перекрытием | Монтаж, тонкий лист |
| Торцовое | — | Торцами друг к другу | Малонагруженные узлы |
Выбор типа соединения — это компромисс между прочностью, расходом металла и удобством сборки. Стыковое даёт самую чистую передачу нагрузки, тавровое и угловое — жёсткость конструкции, нахлёсточное — простоту сборки без подгонки кромок.
Типы сварных швов
Классификация по форме, положению и протяжённости
Типы сварных швов классифицируют по нескольким независимым признакам, и один и тот же шов описывают сразу по всем. Разберём типы швов сварных соединений по порядку.
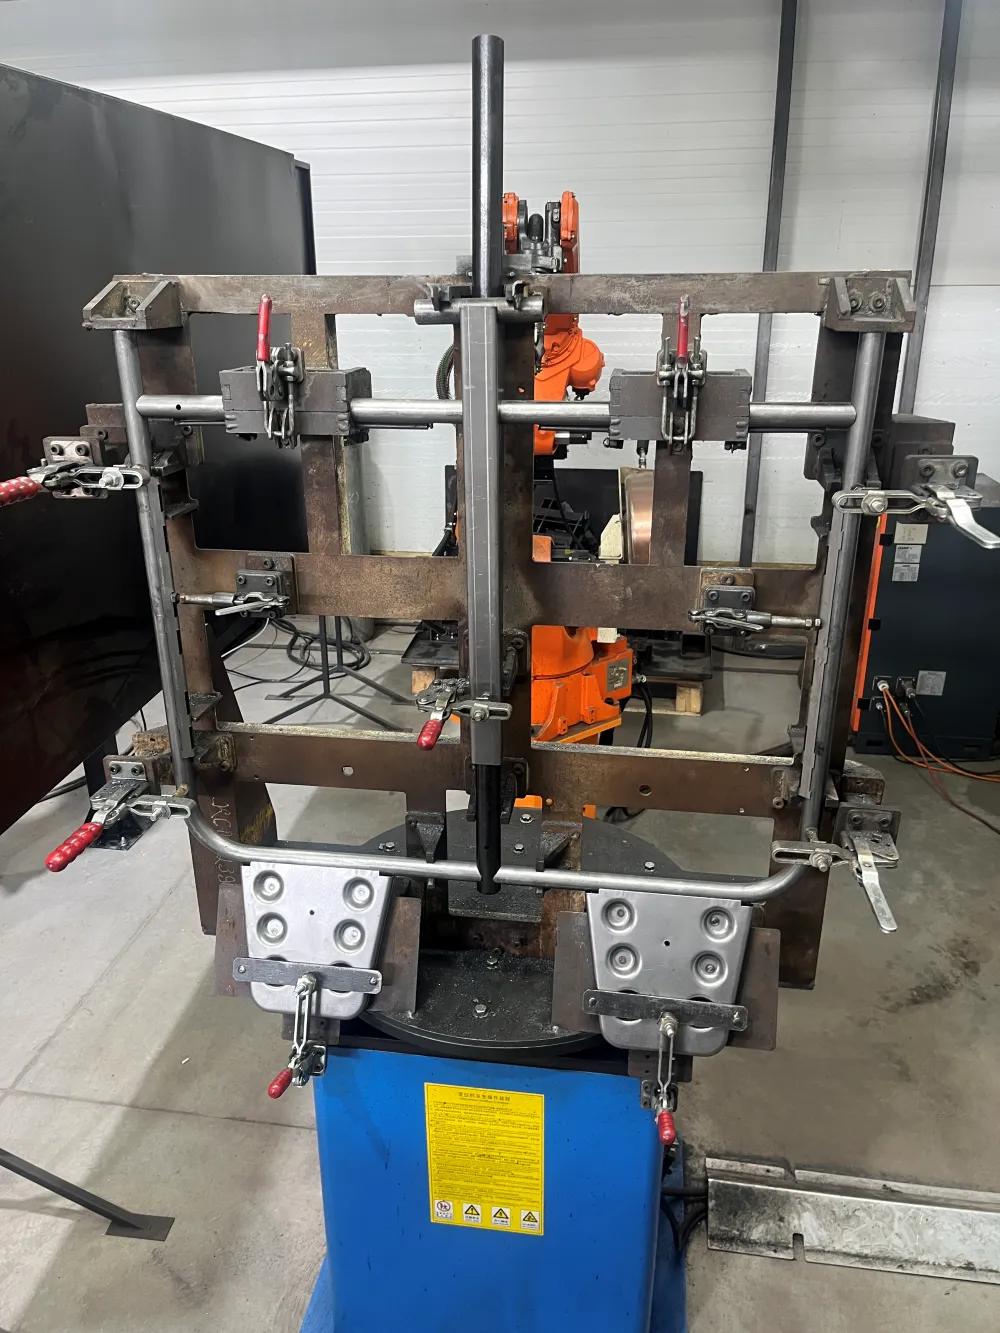
По форме поперечного сечения:
- Стыковой шов — заполняет зазор между кромками в стыковом соединении;
- Угловой шов — треугольного сечения, лежит в углу таврового, углового или нахлёсточного соединения; его размер задают катетом;
- Точечный (прерывистый точками) — отдельные проплавленные точки, характерны для контактной и некоторых видов механизированной сварки.
По положению в пространстве:
- Нижний — самый удобный и качественный, металл шва удерживается силой тяжести;
- Горизонтальный — на вертикальной плоскости вдоль горизонтали;
- Вертикальный — вдоль вертикали, требует подбора режима, чтобы ванна не стекала;
- Потолочный — самый сложный, выполняется снизу вверх над головой.
По протяжённости:
- Сплошной — непрерывный по всей длине, для нагруженных и герметичных соединений;
- Прерывистый — короткие участки с промежутками, экономит металл и тепло там, где высокая прочность по всей длине не нужна.
Дополнительно швы делят на односторонние и двусторонние (с одной или с обеих сторон соединения) и на однопроходные и многопроходные (за один проход или несколькими слоями — для толстого металла с разделкой кромок).
| Признак | Типы швов |
|---|---|
| По форме сечения | Стыковой, угловой, точечный |
| По положению | Нижний, горизонтальный, вертикальный, потолочный |
| По протяжённости | Сплошной, прерывистый |
| По числу проходов | Однопроходный, многопроходный |
| По числу сторон | Односторонний, двусторонний |
Форма и положение шва напрямую влияют на выбор технологии. Нижние сплошные швы хорошо автоматизируются, а потолочные и вертикальные сложнее и для ручного, и для механизированного процесса. Подробнее о способах сварки — в материалах «что такое сварка MIG/MAG» и «роботизированная сварка TIG».
Виды контроля сварных соединений
Разрушающий и неразрушающий контроль
Виды контроля сварных соединений делят на две большие группы: разрушающий и неразрушающий. Разрушающий контроль проводят на образцах-свидетелях или на части партии: образец режут, ломают, испытывают на растяжение и изгиб, исследуют структуру металла шва под микроскопом. Так проверяют саму технологию и квалификацию, но проверенную деталь уже не используют.
На готовых изделиях применяют неразрушающий контроль — он не повреждает деталь. Виды неразрушающего контроля сварных соединений различают по физическому принципу.
- Визуально-измерительный (ВИК). Осмотр шва и замер его геометрии шаблонами и инструментом. Базовый и обязательный вид — выявляет внешние дефекты: подрезы, наплывы, непровар по лицевой стороне, неверный катет.
- Ультразвуковой (УЗК). Ультразвук отражается от внутренних несплошностей — трещин, пор, непроваров в глубине шва. Основной метод для ответственных стыковых швов.
- Радиографический (РК). Просвечивание рентгеновским или гамма-излучением с фиксацией на плёнку или детектор. Показывает внутренние дефекты и даёт документ-снимок.
- Капиллярный. Проникающая жидкость затекает в поверхностные трещины и проявляется на контрастном фоне — находит мелкие поверхностные дефекты, невидимые глазом.
- Магнитопорошковый. Для ферромагнитных сталей: над поверхностной трещиной искажается магнитное поле, и магнитный порошок собирается над дефектом.
- Контроль герметичности (течеискание). Проверяет непроницаемость швов сосудов, трубопроводов и резервуаров.
| Группа | Метод | Что выявляет |
|---|---|---|
| Неразрушающий | ВИК | Внешние дефекты, геометрию |
| Неразрушающий | Ультразвуковой (УЗК) | Внутренние несплошности |
| Неразрушающий | Радиографический (РК) | Внутренние дефекты + снимок |
| Неразрушающий | Капиллярный | Поверхностные трещины |
| Неразрушающий | Магнитопорошковый | Поверхностные и подповерхностные |
| Разрушающий | Механические испытания | Прочность, пластичность, структуру |
Вид и объём контроля назначают по чертежу и нормативам в зависимости от ответственности конструкции: для несущих и работающих под давлением узлов требования выше.
Дефекты сварных соединений
Основные виды дефектов
Контроль ищет дефекты сварных соединений, виды которых удобно разбить по расположению. Наружные видны при осмотре: подрезы (канавки вдоль шва), наплывы, прожоги, непровар и неполное заполнение по лицевой стороне, несоответствие размеров шва. Внутренние скрыты в теле шва и выявляются только приборами: поры (газовые пузыри), шлаковые включения, непровар в корне, трещины — самый опасный дефект.
Причины — нарушение режима, плохая подготовка и загрязнение кромок, неверный защитный газ, влажные электроды или проволока, перегрев или слишком быстрое охлаждение. Подробный разбор причин и способов устранения — в отдельном материале про дефекты сварных швов.
Автоматизация и роботизация сварки
Как стабилизируют качество шва на серии
Главная причина разброса качества на ручной сварке — человеческий фактор: скорость, угол и вылет электрода меняются от шва к шву, а однообразные длинные швы утомляют сварщика. На серийных и ответственных соединениях это стабилизируют роботизацией.
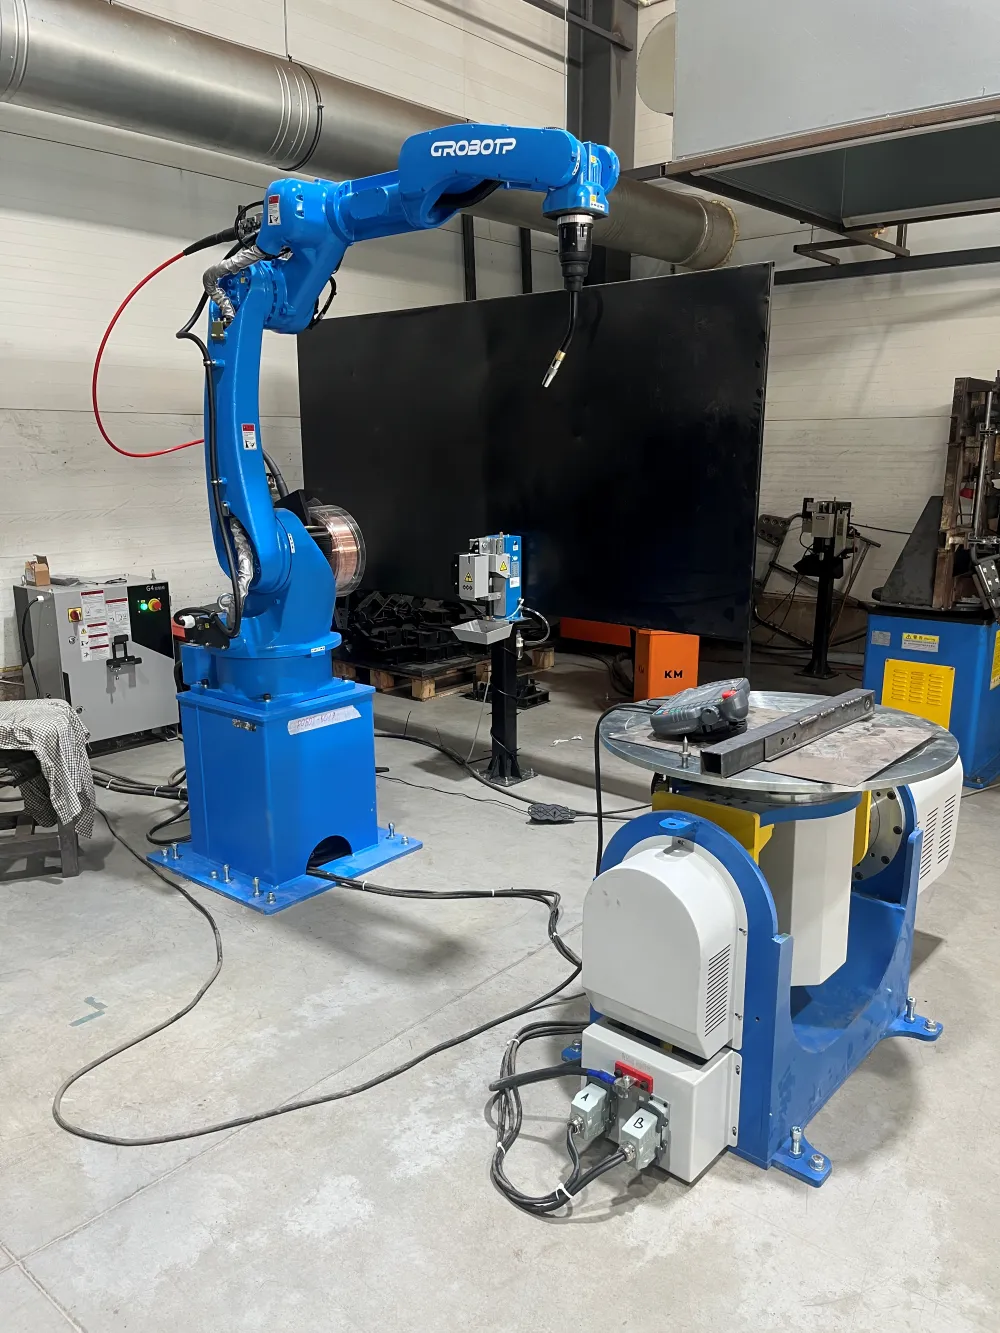
Сварочный робот ведёт горелку по заданной траектории с постоянными скоростью, углом и параметрами режима, поэтому форма и катет шва повторяются от детали к детали, а доля дефектов снижается. Робот уверенно выполняет длинные нижние и угловые швы, работает в неудобных для человека положениях и не снижает темп к концу смены.
Компания CRP ROBOT (работает с 2020 года) автоматизирует сварку (MIG/MAG, TIG, лазерную) и поставляет решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении. Тип соединения, форму шва и оснастку подбирают под конкретную деталь, а операторов обучают базовой работе за 3–5 дней. Подробнее — виды роботизированной сварки и сварочные роботы.
Частые вопросы (FAQ)
Сколько существует основных видов сварных соединений?
Базовых типов пять: стыковое, угловое, тавровое, нахлёсточное и торцовое. Их комбинации и варианты разделки кромок дают всё многообразие узлов в металлоконструкциях.
Какие типы сварных швов бывают?
Швы различают по форме сечения (стыковой, угловой, точечный), по положению в пространстве (нижний, горизонтальный, вертикальный, потолочный), по протяжённости (сплошной и прерывистый), по числу проходов и сторон. Один шов описывают сразу по нескольким признакам.
Чем отличается сварное соединение от сварного шва?
Соединение — это взаимное расположение деталей (встык, внахлёст, под углом), а шов — сам металл, которым детали сварены, и его геометрия. Одно соединение можно выполнить швами разной формы.
Что означают буквы С, У, Т, Н на чертеже?
Это обозначения типа соединения по ГОСТ: С — стыковое, У — угловое, Т — тавровое, Н — нахлёсточное. Рядом ставят номер, уточняющий форму разделки кромок.
Какое соединение самое прочное?
При прочих равных стыковое соединение с полным проваром лучше всего передаёт нагрузку, потому что металл работает «в линию» без перекосов. Но выбор всегда зависит от конструкции и вида нагрузки.
Какие виды контроля сварных соединений применяют чаще всего?
Обязателен визуально-измерительный контроль (ВИК). Для внутренних дефектов ответственных швов применяют ультразвуковой (УЗК) и радиографический (РК) контроль, для поверхностных трещин — капиллярный и магнитопорошковый.
Заключение
Виды сварных соединений и швов — это две связанные классификации: соединение задаёт расположение деталей и прочность узла, а шов описывает геометрию и технологию сварки. Пять базовых соединений (стыковое, угловое, тавровое, нахлёсточное, торцовое) и признаки швов — по форме, положению, протяжённости, числу проходов и сторон — позволяют грамотно читать чертёж и выбирать технологию. Качество соединения подтверждают контролем, а на серии его стабилизируют роботизацией сварки: подобрать и внедрить сварочную ячейку под вашу деталь помогут специалисты CRP ROBOT.
Разработаем решение для вашего производства


