


 Вернуться к блогуК блогу
Время такта и время цикла на производстве
Время такта и время цикла — два базовых показателя бережливого производства, которые часто путают. Время такта задаёт нужный ритм под спрос, а время цикла показывает, с какой скоростью реально работает участок. Разберём, что такое время такта, время такта это что по сути, как рассчитать время такта, чем от него отличается время цикла и почему эти два показателя всегда смотрят вместе.
Короткая разница сразу: время такта — это «как часто нужно выпускать деталь, чтобы успевать за спросом», а время цикла — «как часто мы её фактически выпускаем». Сравнивая их, понимают, справляется производство или нет.
Что такое время такта
Ритм производства под спрос клиента
Время такта (от немецкого Takt — ритм, такт) — это интервал, с которым нужно выпускать одну единицу продукции, чтобы точно покрыть спрос. Проще говоря, время такта это пульс производства, заданный клиентом: если покупают быстрее, такт короче; покупают медленнее — такт длиннее.
Время такта в бережливом производстве это ориентир, под который выстраивают весь поток. Оно не измеряется на участке, а рассчитывается из двух величин: сколько времени есть на работу и сколько продукции нужно за этот период.
Как рассчитать время такта (формула)
Как рассчитывается время такта: доступное рабочее время делят на спрос за тот же период.
Время такта = доступное рабочее время за период ÷ потребность (спрос) за период.
Доступное время — это рабочее время смены за вычетом плановых остановок (перерывы, обслуживание, планёрки). Спрос — число изделий, которое нужно выпустить за этот же период.
Пример. Смена 8 часов, из них 30 минут перерывов → доступно 450 минут = 27 000 секунд. За смену нужно выпустить 540 изделий. Время такта = 27 000 ÷ 540 = 50 секунд. Значит, чтобы успевать за спросом, участок должен выдавать по одному изделию каждые 50 секунд. Так рассчитать время такта в бережливом производстве можно для любого потока, где известны доступное время и спрос.
Что такое время цикла
Фактическая скорость выпуска
Время цикла — это фактическое время, за которое производство выпускает одну единицу продукции (или операция на участке завершает один повтор). В отличие от времени такта, его не задают, а измеряют: засекают, как часто с участка сходит готовое изделие.
Время цикла бывает:
- Операционное — время одной операции на конкретном рабочем месте;
- Общее (сквозное) — время прохождения изделия по всей цепочке операций.
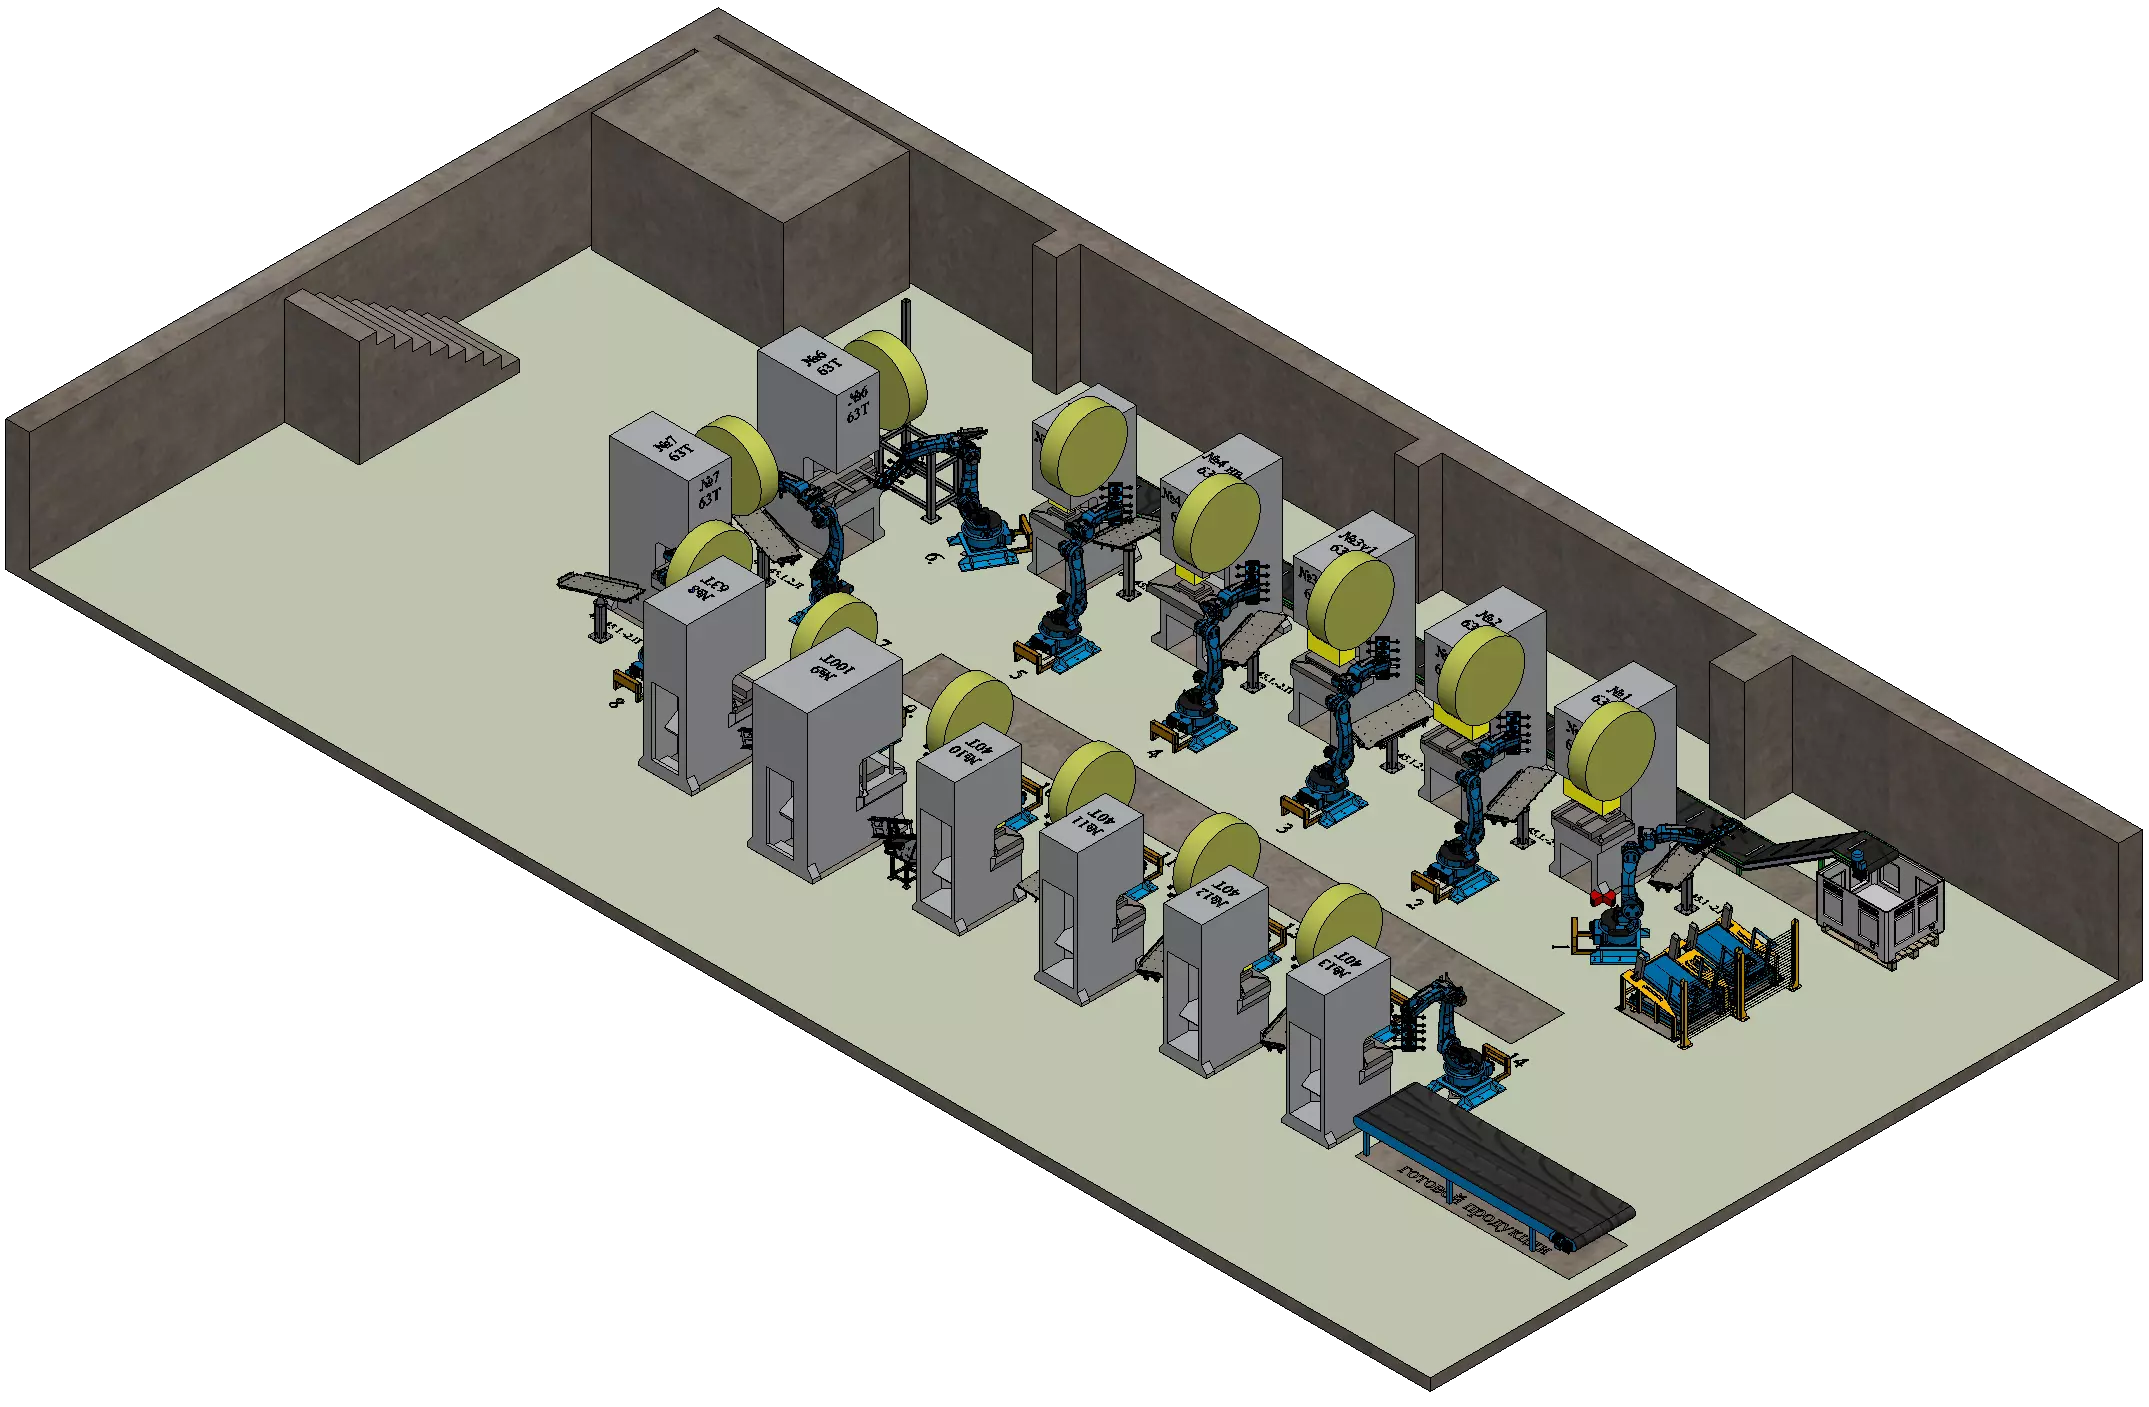
Если на линии несколько операций, общий ритм задаёт самая медленная из них — узкое место (бутылочное горлышко). Именно её время цикла ограничивает выпуск всей линии, поэтому улучшения начинают с узкого места.
Чем время такта отличается от времени цикла
Сравнение и что оно показывает
Время цикла и время такта отвечают на разные вопросы: такт — «с какой частотой надо выпускать», цикл — «с какой частотой выпускаем на самом деле». Сопоставление этих двух величин и есть главный смысл.
| Показатель | Что это | Как получают |
|---|---|---|
| Время такта | Нужный ритм под спрос | Расчёт: доступное время ÷ спрос |
| Время цикла | Фактический ритм выпуска | Измерение на участке |
Возможны три ситуации:
- Время цикла < времени такта — участок работает быстрее, чем нужно. Спрос покрывается, но есть риск перепроизводства и простоев.
- Время цикла ≈ времени такта — идеал: выпускаем ровно в ритме спроса, без перепроизводства и дефицита.
- Время цикла > времени такта — участок не успевает за спросом. Это сигнал к действию: сокращать время цикла, добавлять ресурс или расшивать узкое место.
Время такта и время цикла в бережливом производстве балансируют именно к равенству: поток должен идти в ритме спроса, не быстрее и не медленнее.
Как сократить время цикла
Устранение потерь и автоматизация
Когда время цикла больше времени такта, производство не успевает. Сокращают время цикла, работая с узким местом:
- убирают потери — лишние перемещения, ожидания, переналадки, брак и повторную обработку;
- выравнивают загрузку операций, чтобы ни одна не стала узким местом;
- стабилизируют операцию — чем меньше разброс времени, тем предсказуемее ритм;
- автоматизируют трудоёмкие и однообразные операции.
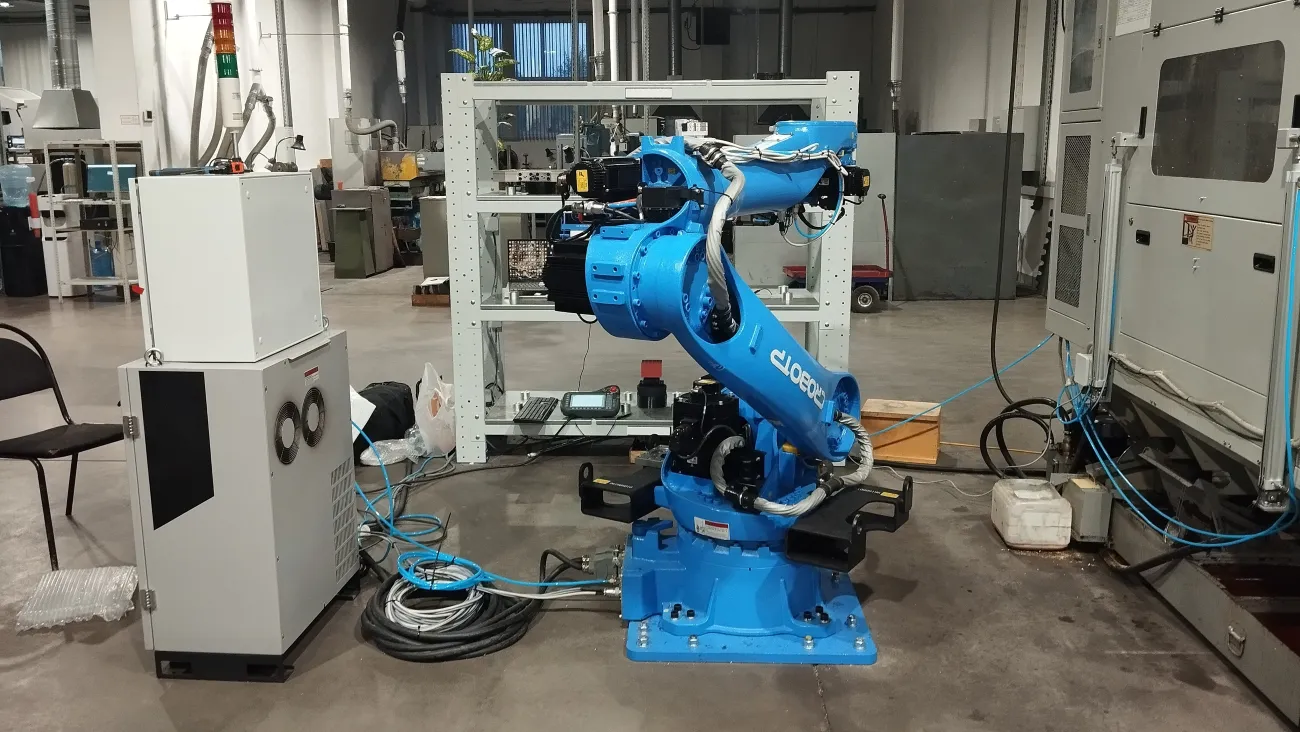
Автоматизация напрямую влияет на время цикла: робот выполняет операцию с постоянной скоростью и без усталости, поэтому время цикла становится коротким и, что важно, стабильным — без разброса от смены к смене. На однообразных операциях (сварка длинных швов, перекладка, обслуживание станков) это позволяет приблизить фактический цикл к такту и держать ритм в пиковый спрос.
Как это работает — в материале о том, как промышленные роботы автоматизируют производство, а про рост объёма без найма — в статье «масштабирование производства без увеличения штата».
Роль автоматизации в ритме производства
Стабильный цикл и запас по спросу
Главная ценность робота для ритма — не только скорость, но и повторяемость. У человека время цикла колеблется: усталость, обед, разная скорость в начале и конце смены. У робота цикл один и тот же весь день, поэтому выпуск предсказуем, а время цикла уверенно держится ниже времени такта даже в пиковый спрос.
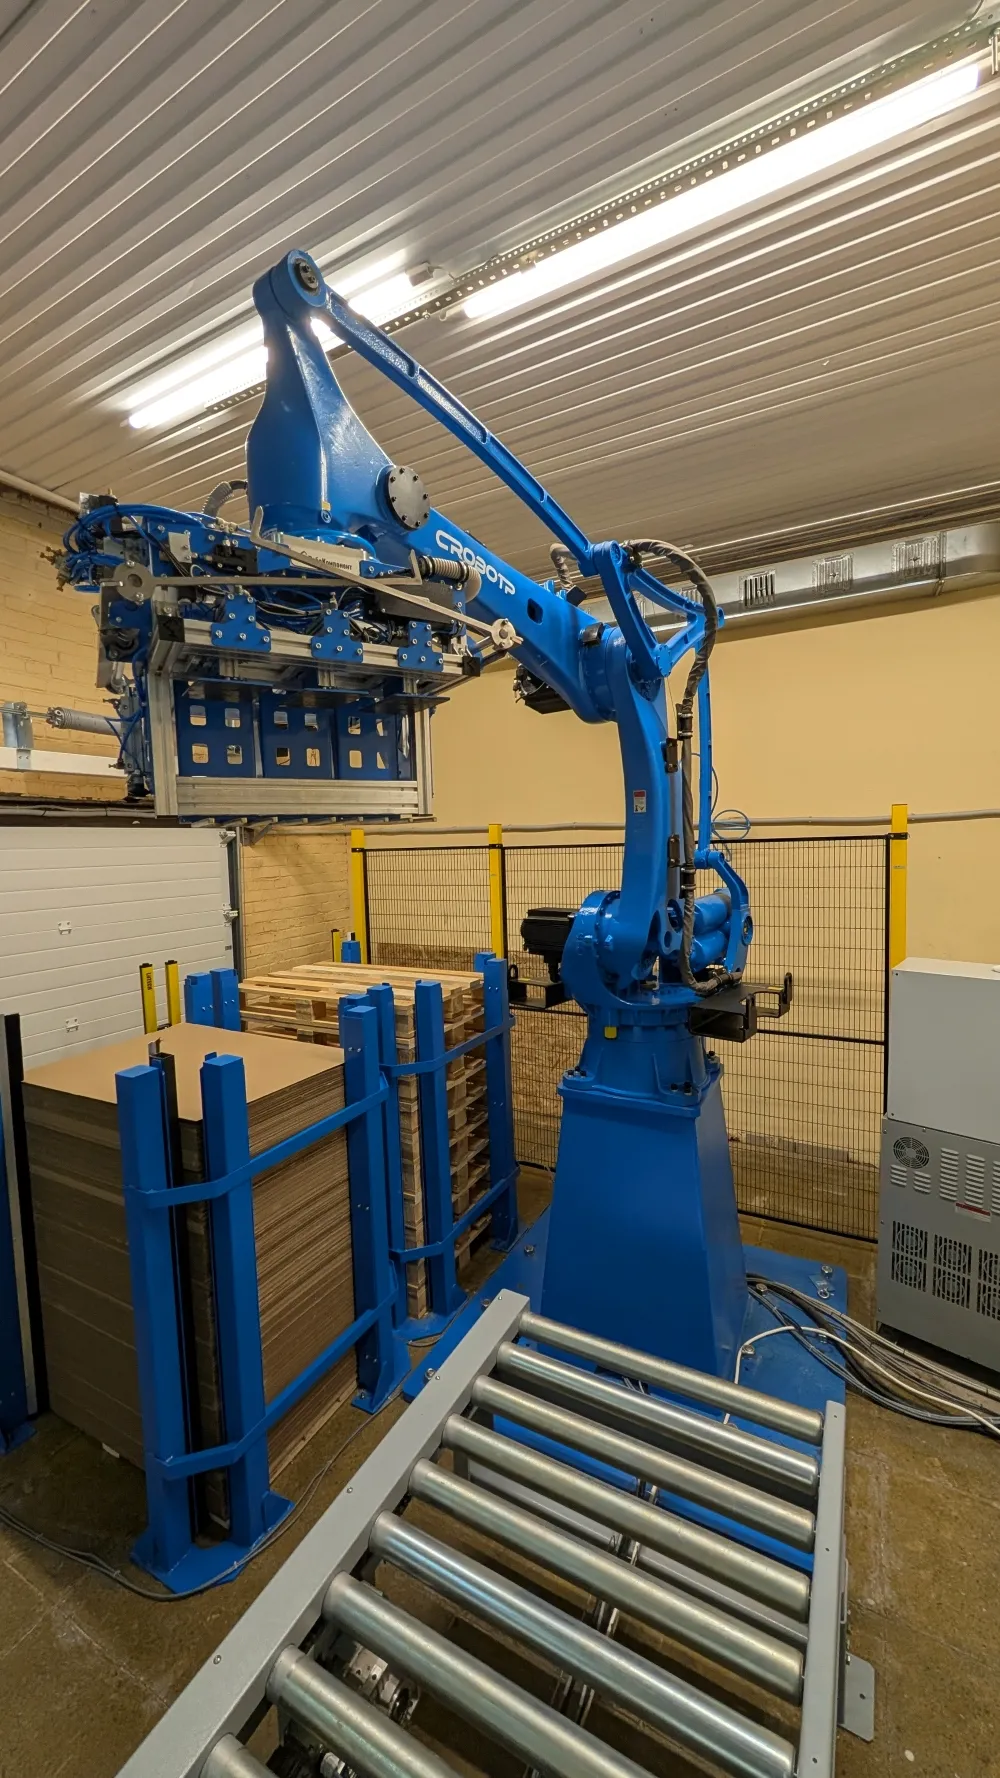
Это даёт два эффекта: ритм потока стабилен, и появляется запас производительности под рост спроса без расширения штата. Насколько эффективно при этом используется само оборудование, показывает отдельный показатель — OEE — общая эффективность оборудования.
Компания CRP ROBOT автоматизирует сварку, резку, фрезеровку, покраску, паллетирование и обслуживание станков с ЧПУ, поставляя решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении. Операцию и оснастку подбирают под конкретную деталь и такт, а операторов обучают базовой работе за 3–5 дней. Подробнее — промышленные роботы-манипуляторы и сварочные роботы.
Частые вопросы (FAQ)
Что такое время такта простыми словами?
Это интервал, с которым нужно выпускать одну единицу продукции, чтобы успевать за спросом. Задаётся клиентом: чем выше спрос, тем короче такт.
Как рассчитать время такта?
Разделить доступное рабочее время за период на спрос за тот же период. Например, 27 000 секунд доступного времени ÷ 540 изделий = 50 секунд на изделие.
Чем время цикла отличается от времени такта?
Время такта рассчитывают под спрос (нужный ритм), а время цикла измеряют на участке (фактический ритм). Такт — сколько надо, цикл — сколько выходит на самом деле.
Что значит, если время цикла больше времени такта?
Производство не успевает за спросом. Нужно сокращать время цикла: расшивать узкое место, убирать потери, добавлять ресурс или автоматизировать операцию.
Какое время цикла считается хорошим?
То, которое равно времени такта или чуть меньше: поток идёт в ритме спроса без перепроизводства и дефицита, с небольшим запасом на колебания.
Заключение
Время такта и время цикла — это ритм, заданный спросом, и ритм, который производство реально выдаёт. Такт рассчитывают (доступное время ÷ спрос), цикл измеряют, а управление потоком сводится к их сближению: фактический цикл должен быть равен такту или чуть меньше. Сократить и стабилизировать время цикла помогает автоматизация — робот держит операцию в постоянном ритме и даёт запас под рост спроса. Подобрать и внедрить решение под ваш такт помогут специалисты CRP ROBOT.
Разработаем решение для вашего производства


