


 Вернуться к блогуК блогу
Импульсная сварка: что это, режимы и виды
Импульсная сварка — это режим, при котором ток не держат постоянным, а периодически повышают до пикового значения и снижают до фонового (базового). Такое «пульсирующее» управление теплом даёт меньше брызг, аккуратный шов и уверенную сварку тонкого металла. Разберём, что такое импульсная сварка и как работает режим импульсной сварки, а затем пройдём по видам: импульсная MIG, импульсная TIG (аргонодуговая), импульсная лазерная, а также отдельно стоящие холодная и магнитно-импульсная сварка.
Главная идея одна для всех дуговых вариантов: за счёт импульсов металл переносится и прогревается порциями, а в паузах ванна успевает остыть. Это снижает тепловложение и деформации, поэтому импульсную сварку любят там, где важны тонкий лист, алюминий и внешний вид шва.
Что такое импульсная сварка и как работает режим
Пиковый и базовый ток, частота импульсов
В обычном режиме источник выдаёт примерно постоянный ток. В импульсном он переключается между двумя уровнями: пиковым (высоким) и базовым (низким). На пике происходит основная работа — плавление и перенос металла, в паузе на базовом токе ванна частично остывает, а дуга продолжает гореть.
Режим импульсной сварки описывают несколькими параметрами:
- Пиковый ток — величина импульса, отвечает за проплавление и перенос капли;
- Базовый ток — фоновый уровень между импульсами, удерживает дугу;
- Частота импульсов — сколько импульсов в секунду;
- Длительность (баланс) импульса — соотношение времени пика и паузы.
Меняя эти параметры, сварщик управляет средним током и тепловложением. Отсюда и преимущества: контролируемый перенос металла без коротких замыканий, меньше брызг, устойчивая дуга на малых токах и меньший нагрев детали. Платой становится более сложный источник и настройка, поэтому импульс берут там, где его плюсы реально нужны.
Импульсная MIG-сварка (полуавтоматом)
Управляемый перенос капли в защитном газе
Импульсная сварка полуавтоматом (импульсная MIG-сварка) — это импульсный режим сварки плавящимся электродом в защитном газе. За каждый импульс от проволоки отделяется и переносится в ванну одна капля металла — перенос становится струйным и управляемым без разбрызгивания даже на средних токах.
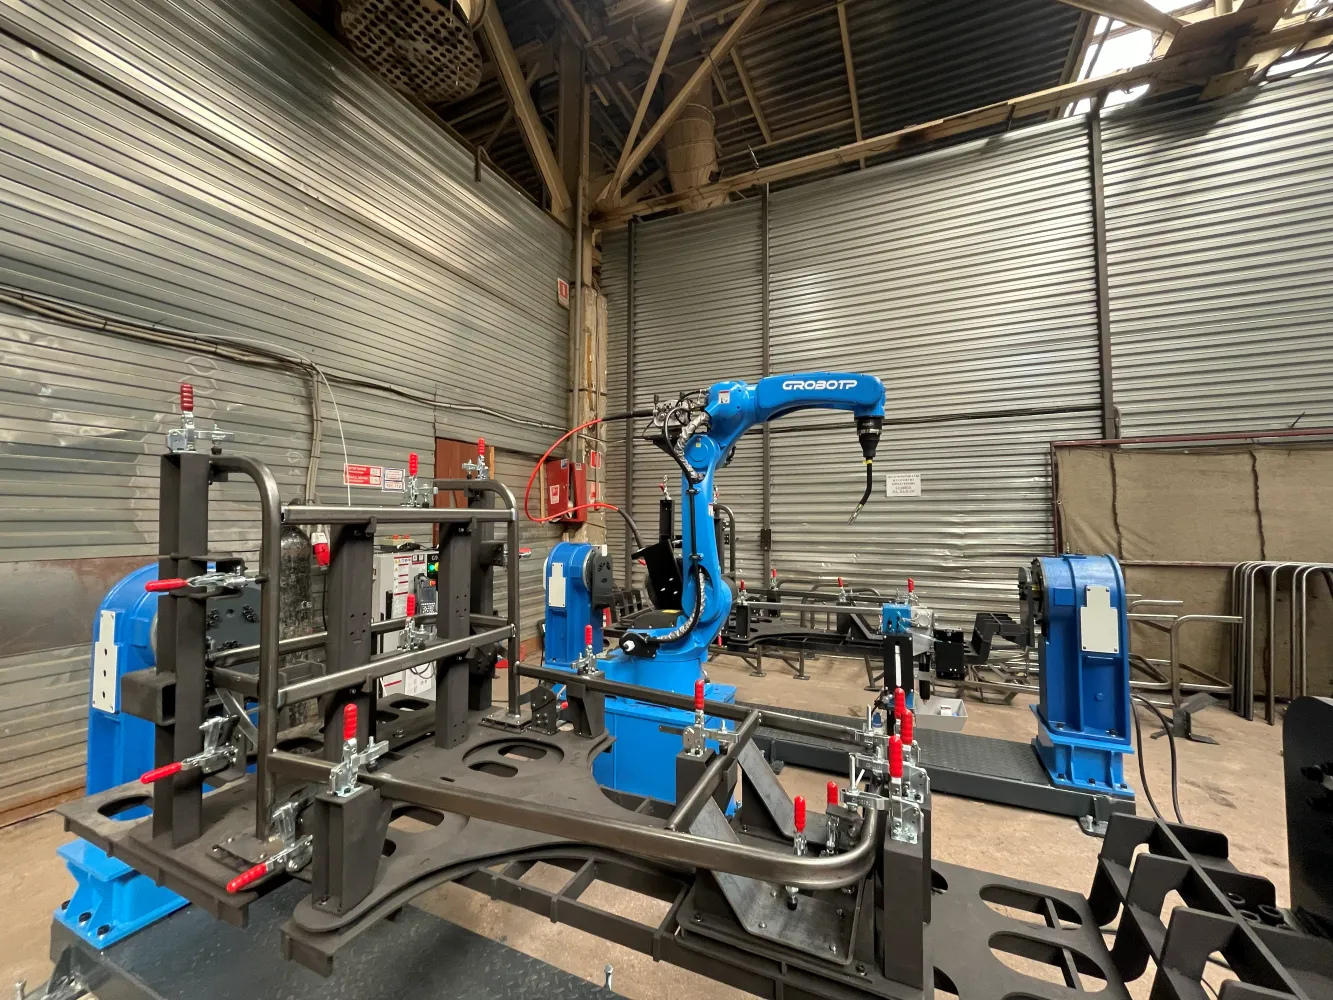
Что это даёт на практике: чистый шов с минимумом брызг, сварка тонкого металла без прожогов, хороший контроль ванны в разных положениях. Импульсную сварку полуавтоматом особенно ценят на нержавейке и алюминии, где важны малое тепловложение и внешний вид. О базовом процессе и защитных газах — в статье «что такое сварка MIG/MAG».
Импульсная TIG-сварка (аргонодуговая)
Импульс неплавящимся электродом
Импульсная TIG-сварка (она же импульсная аргонодуговая, или импульсная тиг сварка) — это импульсный режим сварки неплавящимся вольфрамовым электродом в аргоне. Импульсный режим сварки TIG чередует пиковый и базовый ток так же, но здесь импульс в первую очередь управляет размером и застыванием сварочной ванны.
Зачем это нужно. На пике ванна формируется и проплавляется, в паузе — частично кристаллизуется, и следующий импульс накладывается внахлёст. Получается аккуратный «чешуйчатый» шов с равномерным проваром и малым перегревом — то, что нужно для тонких деталей и ответственных соединений. Подробнее про процесс — в материале о роботизированной сварке TIG.
Импульсная сварка алюминия
Почему импульс подходит для лёгких сплавов
Импульсная сварка алюминия — один из главных сценариев для импульса. Алюминий хорошо проводит тепло и легко прожигается, а его оксидная плёнка плавится при гораздо более высокой температуре, чем сам металл. Импульсный режим помогает: пиковые импульсы формируют ванну, а паузы не дают перегреть и проплавить тонкую деталь насквозь.
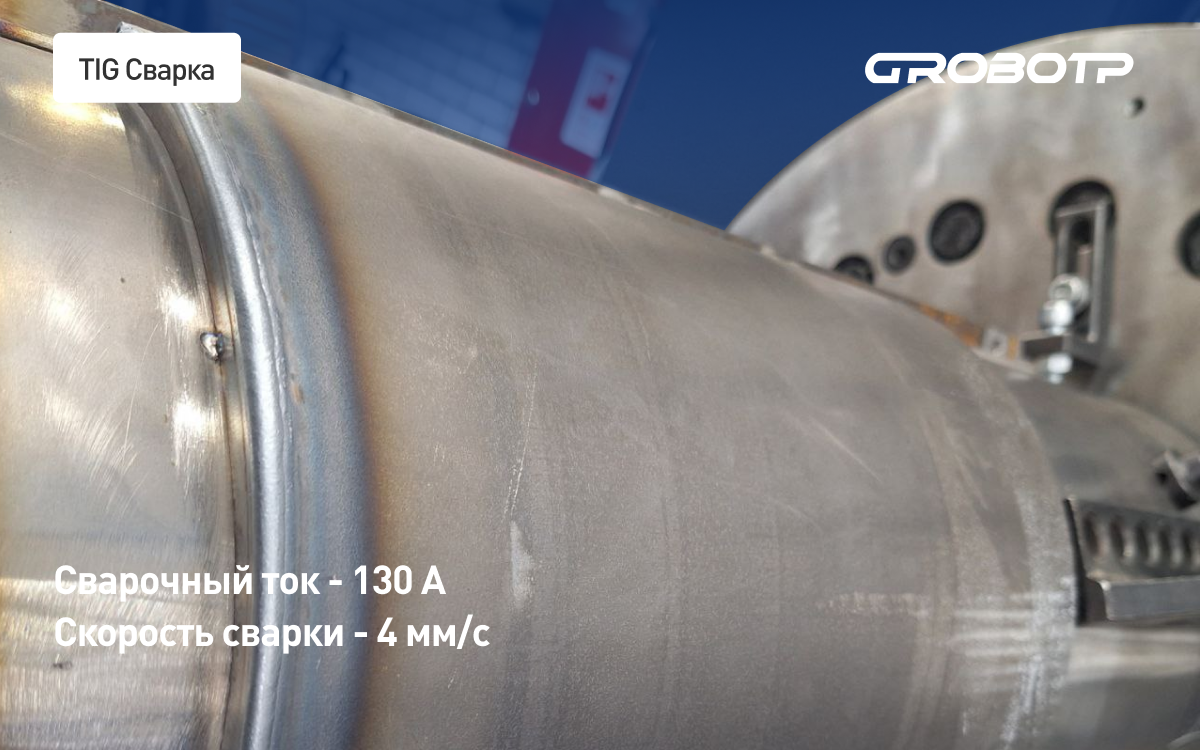
В результате на алюминии импульсом варят и тонкий лист, и ответственные швы — с меньшими деформациями и более чистым валиком. Подробно об особенностях лёгких сплавов — в статье про сварку алюминия.
Импульсная лазерная сварка
Импульсы лазерного луча
Импульсная лазерная сварка — это сварка лазером, который работает не непрерывно, а короткими импульсами. Каждый импульс проплавляет точку, точки перекрываются и образуют шов. Концентрированная энергия и короткое воздействие дают минимальную зону нагрева, поэтому импульсным лазером соединяют миниатюрные и тонкостенные детали, где обычная дуга перегрела бы изделие. Про лазерное направление — в разделе лазерной сварки и резки.
Импульсная точечная и другие «импульсные» процессы
Точечная, холодная и магнитно-импульсная сварка
Под словом «импульсная» встречаются и процессы, не относящиеся к дуговой сварке, — важно их не путать.
- Импульсная точечная сварка. Разновидность контактной сварки: детали соединяют в отдельных точках короткими импульсами тока, который разогревает и сваривает металл в месте контакта электродов. Применяют для тонкого листа в кузовных и корпусных работах. Подробнее — в статье о контактной точечной сварке.
- Холодная импульсная сварка. Соединение без расплавления: детали (чаще пластичные цветные металлы) соединяются за счёт совместной пластической деформации под давлением. «Импульсной» её называют, когда давление прикладывают коротким импульсом. Это не дуговой и не тепловой процесс.
- Магнитно-импульсная сварка. Детали разгоняются и соударяются под действием мощного импульсного магнитного поля, образуя соединение в твёрдой фазе без плавления. Специальный процесс для трубчатых и нахлёсточных соединений цветных металлов.
Эти три метода объединяет слово «импульс», но по физике они отличаются от импульсной дуговой сварки MIG и TIG.
Сварочный аппарат импульсной сварки
Что отличает импульсный источник
Сварочный аппарат импульсной сварки — это инверторный источник, который умеет быстро переключать ток между пиком и базой с заданной частотой. В отличие от простого аппарата, он управляет формой импульса и часто хранит синергетические программы под материал, газ и диаметр проволоки: сварщик задаёт толщину, а источник сам подбирает параметры импульса.
На что смотреть при выборе: поддержка нужного процесса (MIG и/или TIG), диапазон токов и частот, наличие импульсных программ под алюминий и нержавейку, двойной импульс (для «чешуйчатого» декоративного шва). Для серийной работы источник интегрируют в роботизированный комплекс, где параметры импульса задаются в программе и не плавают от шва к шву.
Автоматизация импульсной сварки
Стабильный импульс на серии
Импульсный режим требователен к стабильности: скорость, вылет проволоки и положение горелки влияют на результат. При ручной работе эти величины неизбежно плавают, и часть преимуществ импульса теряется. На серии их удерживает робот.
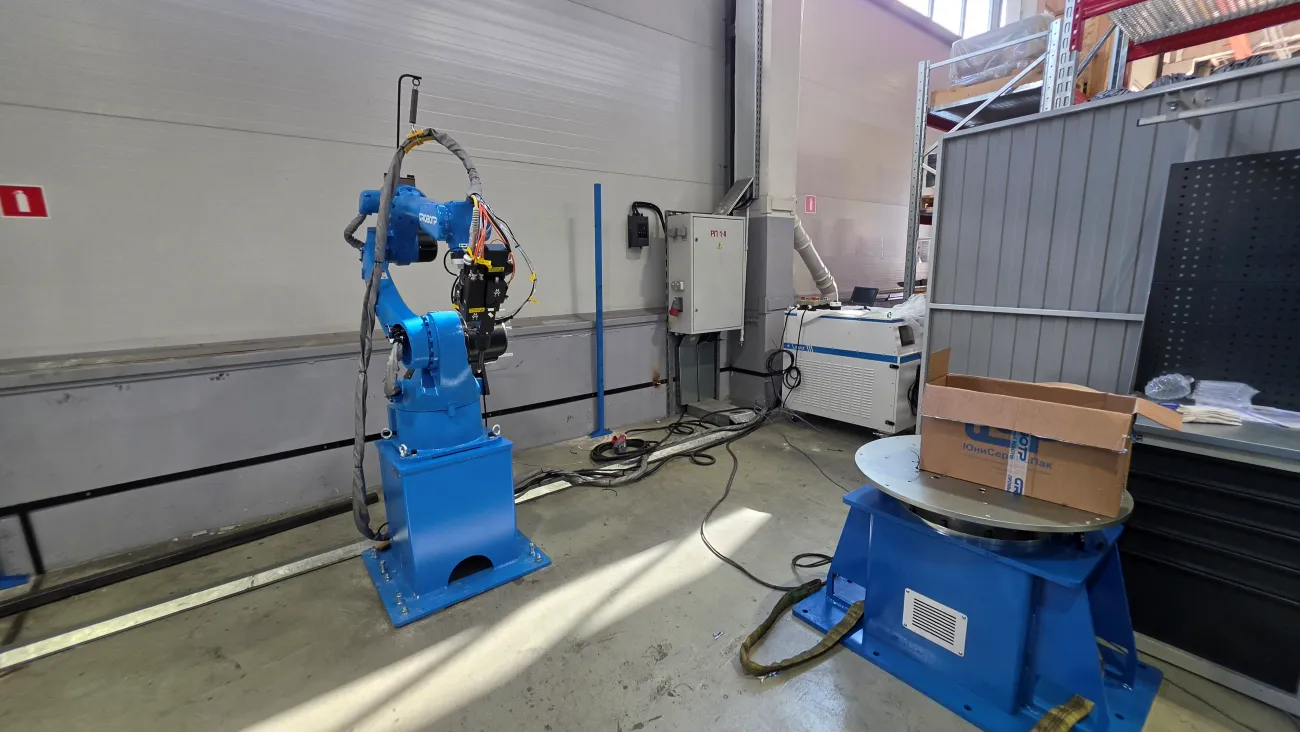
Сварочный робот ведёт горелку с постоянной скоростью и вылетом, а импульсный источник отрабатывает заданные пик, базу и частоту — поэтому шов повторяется от детали к детали, а брызги и деформации остаются минимальными. Импульс и роботизация хорошо дополняют друг друга на тонком металле, нержавейке и алюминии.
Компания CRP ROBOT (работает с 2020 года) автоматизирует сварку (MIG/MAG, TIG, лазерную) и поставляет решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении. Источник, режим импульса и оснастку подбирают под конкретную деталь, а операторов обучают базовой работе за 3–5 дней. Подробнее — сварочные роботы.
Частые вопросы (FAQ)
Чем импульсная сварка отличается от обычной?
В обычном режиме ток держат примерно постоянным, а в импульсном он периодически повышается до пика и падает до базового уровня. Это даёт управляемый перенос металла, меньше брызг и меньший нагрев детали.
Что такое пиковый и базовый ток?
Пиковый ток — высокий импульс, на котором идёт плавление и перенос металла; базовый — низкий фоновый ток в паузе, который удерживает дугу и даёт ванне частично остыть.
Для чего нужна импульсная сварка алюминия?
Алюминий легко прожечь, а его оксидная плёнка тугоплавкая. Импульс помогает формировать сварочную ванну на пике и не перегревать деталь в паузах, поэтому им уверенно варят тонкий алюминий с малыми деформациями.
Чем импульсная MIG отличается от импульсной TIG?
MIG — сварка плавящейся проволокой в защитном газе, где импульс управляет переносом капли. TIG — сварка неплавящимся электродом в аргоне, где импульс управляет размером и застыванием ванны.
Магнитно-импульсная и холодная сварка — это тоже импульсная сварка?
Это отдельные технологии соединения в твёрдой фазе без расплавления дугой: холодная — давлением, магнитно-импульсная — ударом от импульсного магнитного поля. С импульсной дуговой сваркой их роднит слово «импульс», но физические принципы различаются.
Заключение
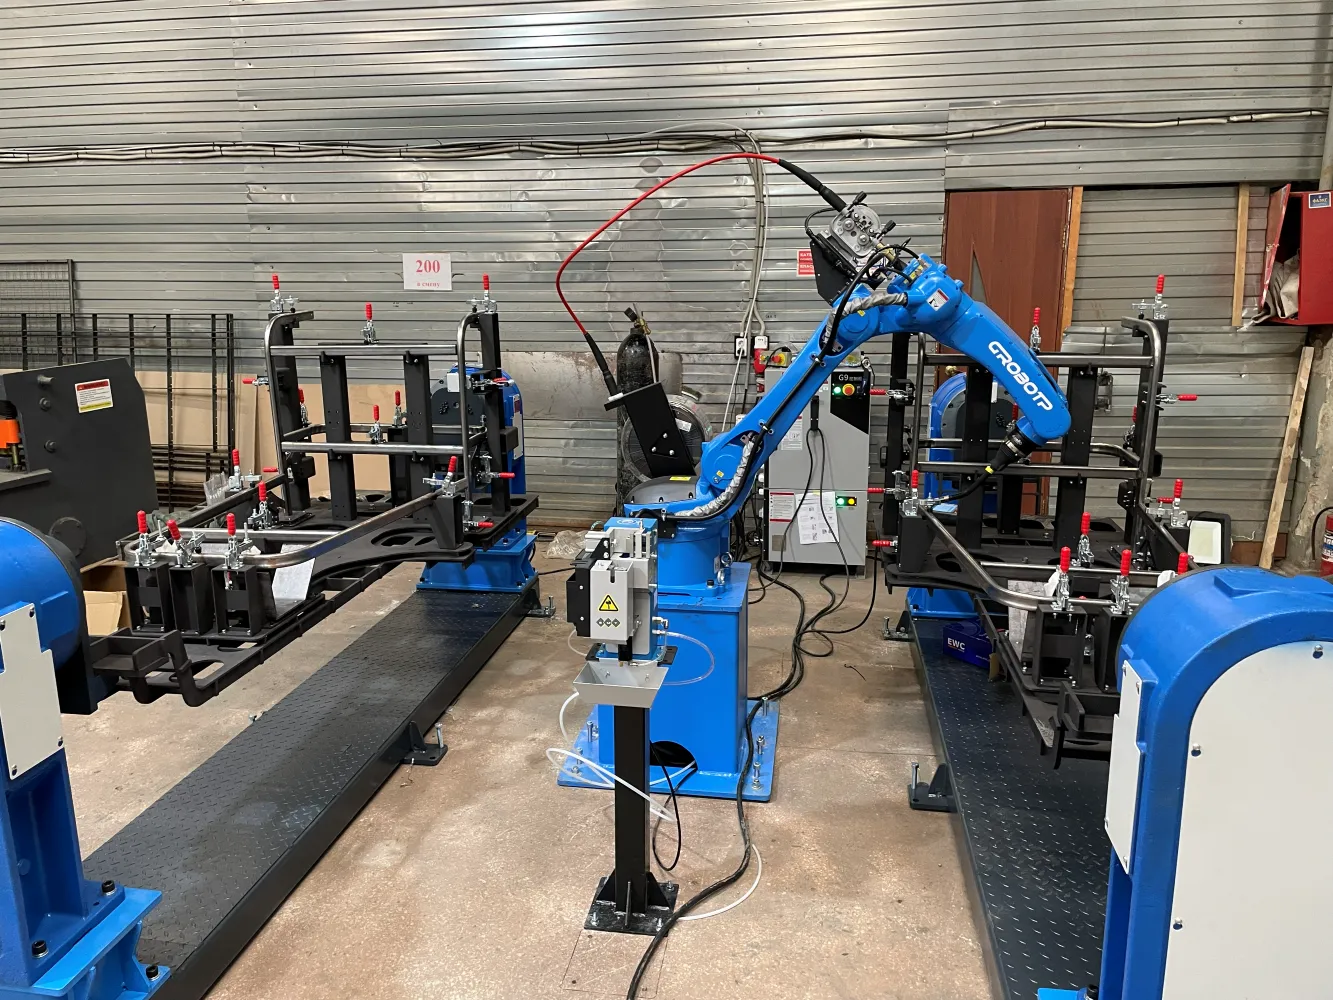
Импульсная сварка — это управление теплом через чередование пикового и базового тока. Режим импульсной сварки снижает брызги и деформации и позволяет уверенно варить тонкий металл, нержавейку и алюминий в вариантах MIG и TIG. В лазерной сварке импульсный режим реализуется за счёт изменения мощности излучения. Отдельно стоят импульсная точечная, холодная и магнитно-импульсная сварка — процессы без дуговой природы. На серийном производстве преимущества импульса раскрываются в паре с роботизацией: подобрать источник, режим и сварочную ячейку под вашу деталь помогут специалисты CRP ROBOT.
Разработаем решение для вашего производства


