


Алюминий — один из самых востребованных и одновременно самых «капризных» для сварки металлов. Высокая теплопроводность, тугоплавкая оксидная плёнка и склонность к образованию пор заставляют подбирать и способ сварки, и режимы иначе, чем для стали. В статье разбираем, почему алюминий ведёт себя особенно, какими способами его варят, как подобрать ток и полярность и где ручную сварку заменяет роботизированная.
Почему алюминий сложно варить
У алюминия три свойства, которые определяют всю технологию.
Оксидная плёнка Al₂O₃. На поверхности алюминия мгновенно образуется оксид с температурой плавления около 2050 °C, тогда как сам металл плавится при ~660 °C. Если плёнку не разрушить, она мешает формированию шва и даёт непровары и включения. Поэтому сварку ведут в среде инертного газа (аргон) и с полярностью, которая «разбивает» оксид.
Высокая теплопроводность. Тепло из зоны сварки уходит в деталь в разы быстрее, чем у стали. Нужны более высокий ток и часто предварительный подогрев массивных деталей, иначе не формируется ванна.
Склонность к порам и деформациям. Водород легко растворяется в расплаве и при остывании даёт поры; большой коэффициент теплового расширения — поводки и усадку. Отсюда требования к чистоте кромок и к стабильности режима.
Вывод: алюминий прощает гораздо меньше, чем сталь, и результат сильнее зависит от повторяемости режима — это важно для понимания роли автоматизации ниже.
Способы сварки алюминия
TIG (аргонодуговая, неплавящимся электродом)
Основной способ для ответственных и тонких деталей. Дугу ведут вольфрамовым электродом в среде аргона, присадку подают вручную или автоматически. Для алюминия применяют переменный ток (AC): в одной полуволне идёт разрушение оксидной плёнки (катодная очистка), в другой — проплавление. TIG даёт чистый, аккуратный шов и точный контроль тепловложения, но скорость ниже, чем у полуавтомата. Подробнее о методе — в статье про сварку TIG.
MIG (полуавтомат, плавящейся проволокой)
Для средних и толстых сечений и там, где важна производительность. Сварка идёт на постоянном токе обратной полярности в среде чистого аргона, алюминиевой проволокой. Из-за мягкости проволоки нужен специальный механизм подачи (push-pull или подача «спулган»), иначе проволоку «зажёвывает». Полуавтомат кратно быстрее TIG, но шов грубее и требователен к настройке. База по методу — в материале про сварку MIG/MAG.
Лазерная сварка
Концентрированный источник тепла даёт узкую зону термического влияния, минимальные деформации и высокую скорость. Для алюминия лазер особенно ценен на тонких и точных деталях, где важно не «повести» геометрию. Это технологичный, но дорогой на входе способ, который чаще применяют в автоматизированном исполнении — см. роботизированную лазерную сварку и установки лазерной сварки и резки.
Режимы сварки алюминия: ток, полярность, газ
Точные значения зависят от толщины, сплава и способа, но логика подбора общая.
- Полярность. TIG по алюминию — переменный ток (AC) для катодной очистки оксида. MIG — постоянный ток обратной полярности. Прямой постоянный ток для алюминия в TIG практически не используют — не работает очистка плёнки.
- Сила тока. Из-за теплопроводности ток выше, чем для стали той же толщины. Ориентир для TIG — порядка 30–40 А на каждый миллиметр толщины, с корректировкой по факту формирования ванны. Массивные детали требуют предварительного подогрева (обычно 100–150 °C).
- Защитный газ. Чистый аргон, для толстых сечений — смеси аргона с гелием (гелий повышает тепловложение и скорость). Углекислый газ для алюминия не применяют. Как выбирать газ для полуавтомата — в материале про защитный газ для сварки MIG/MAG.
- Присадка. Марку присадочной проволоки подбирают под сплав основного металла, чтобы избежать трещин.
Подготовка и типичные дефекты
Качество шва по алюминию закладывается до дуги:
- Очистка. Механически (нержавеющая щётка) и обезжириванием снимают оксид и загрязнения непосредственно перед сваркой — плёнка нарастает заново за минуты.
- Разделка и зазоры. Выдерживают стабильный зазор и разделку кромок, иначе плавает тепловложение.
- Поры — чаще всего от водорода (влага, масло, грязный газ). Лечатся чистотой и сухой защитой.
- Непровары и включения — остатки оксида, недостаточный ток, неправильная полярность.
- Деформации — следствие большого теплового расширения; снижаются жёсткой фиксацией в оснастке и правильной последовательностью швов.
Общий разбор причин и способов устранения — в статье «Дефекты сварных швов». Именно повторяемость подготовки и режима отделяет стабильную серию от «через раз» — и здесь проявляется преимущество автоматизации.
Роботизированная сварка алюминия
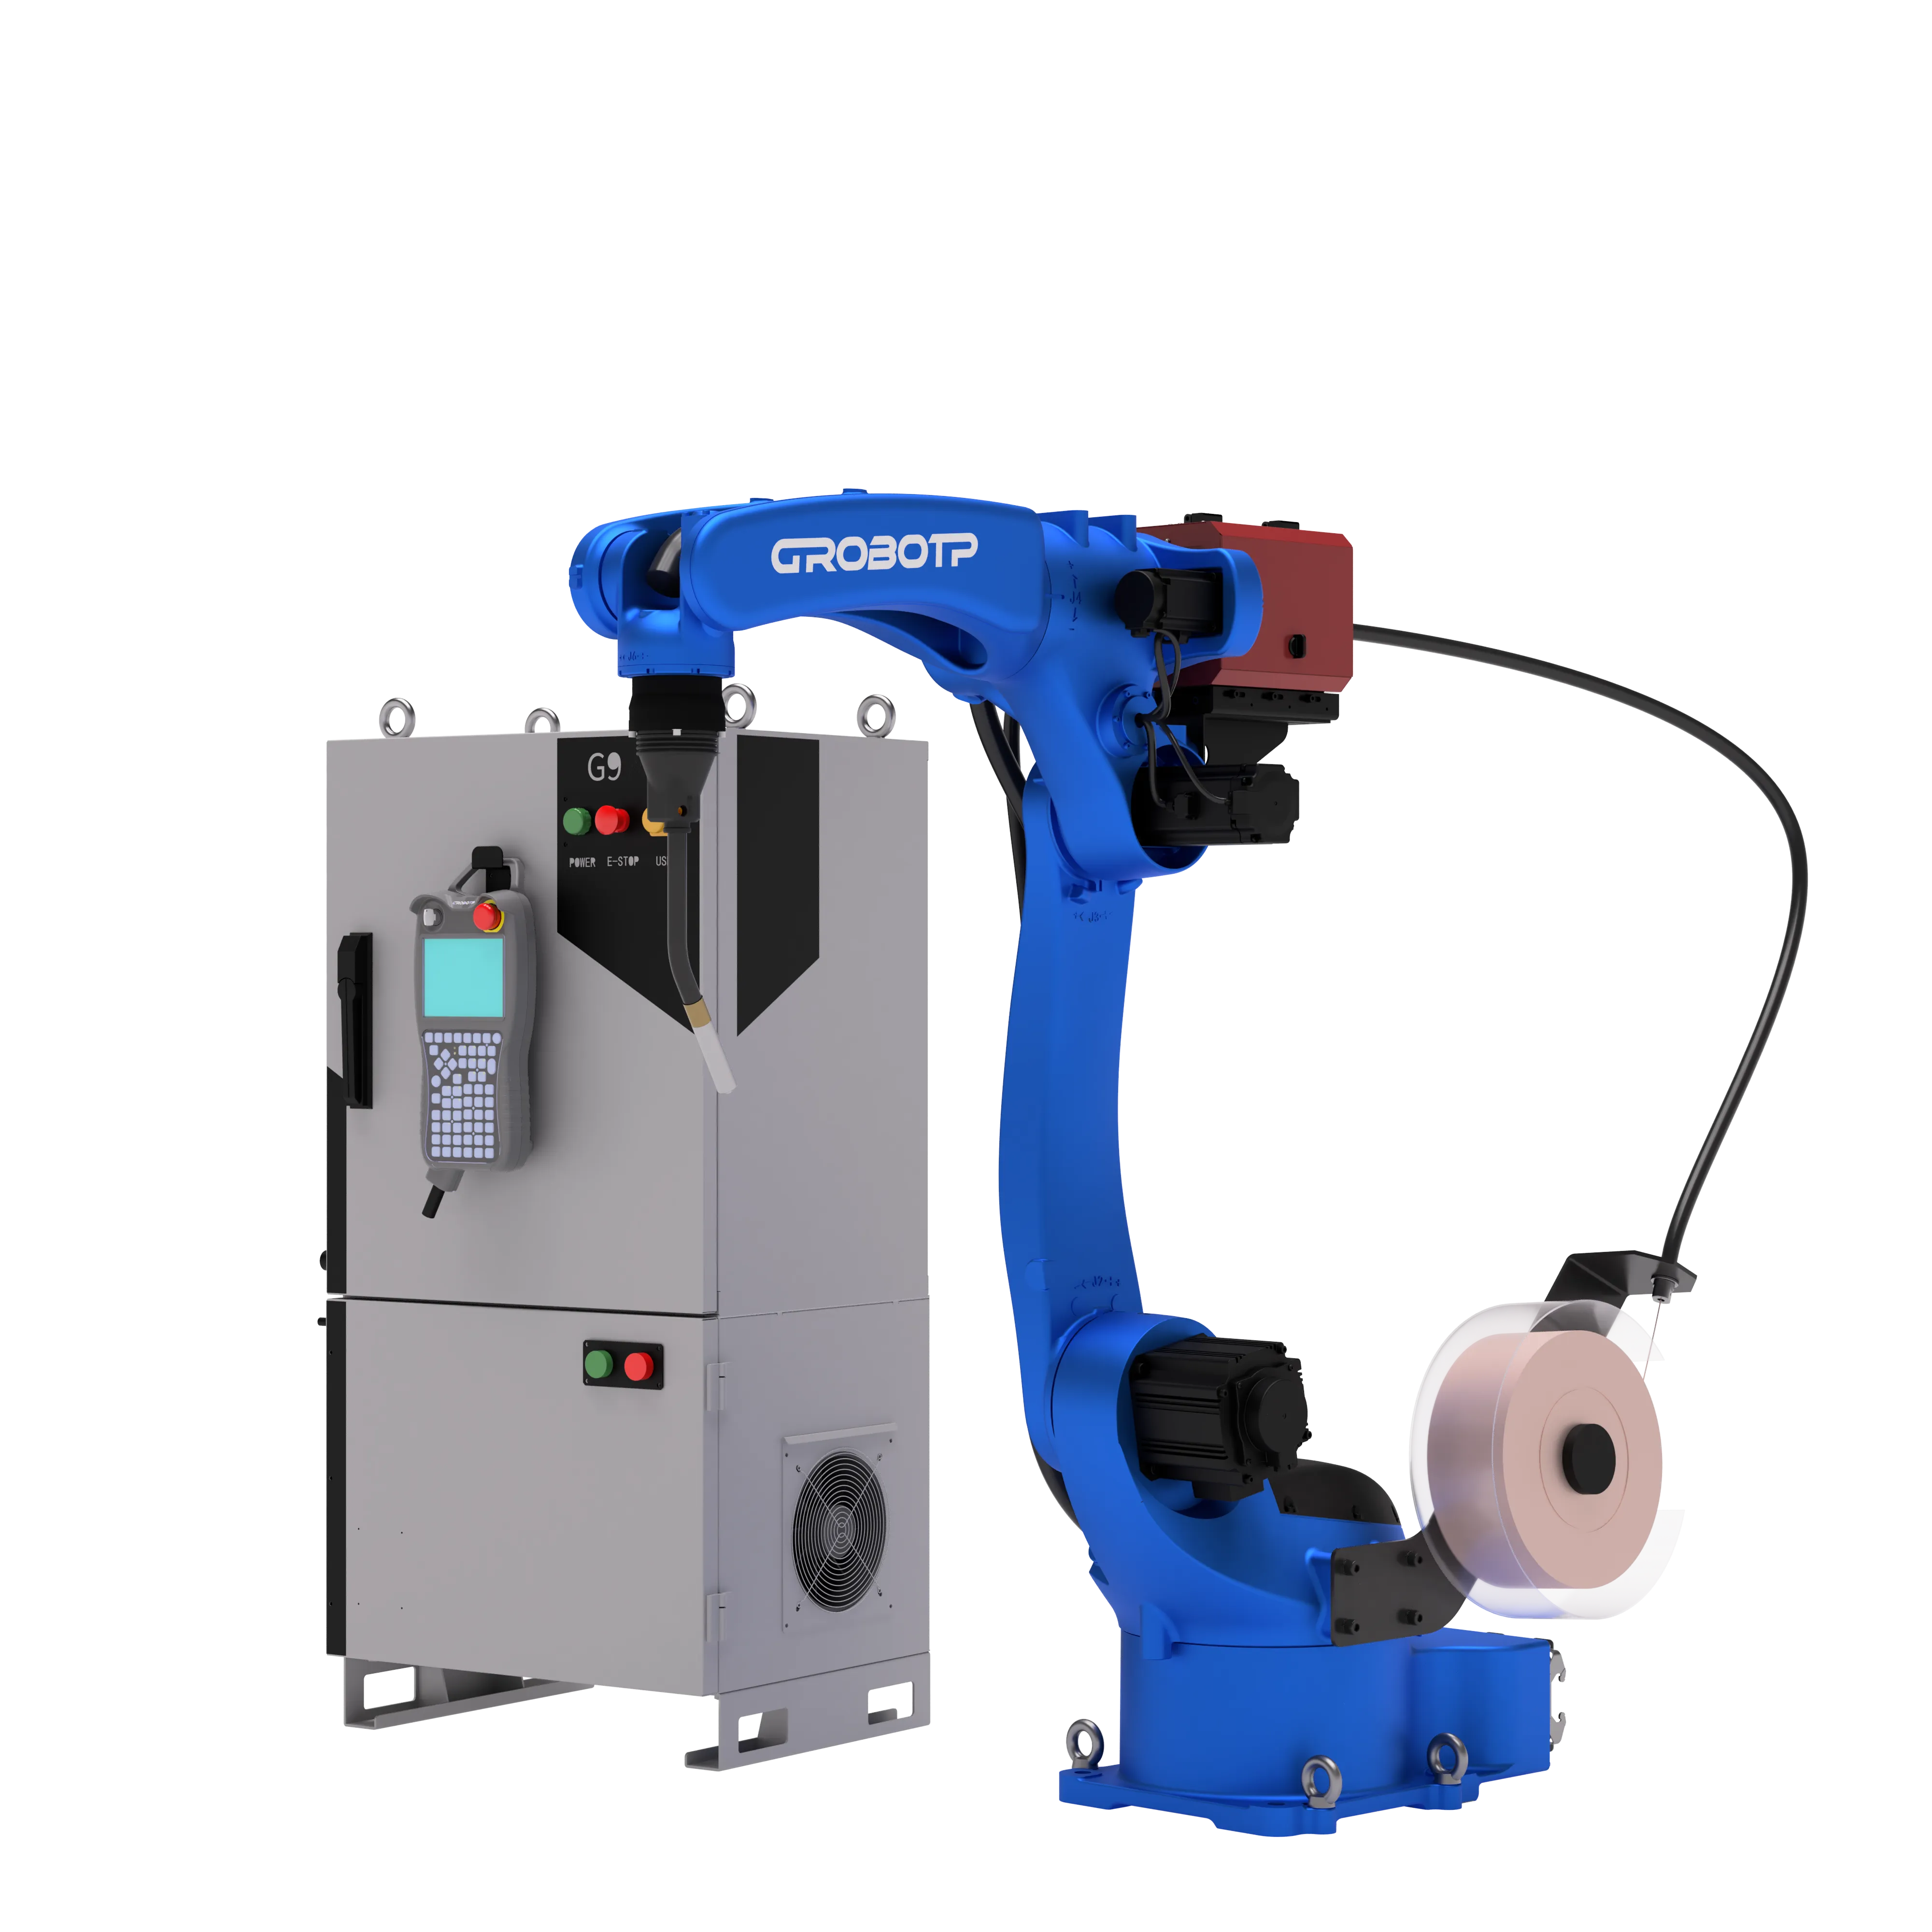
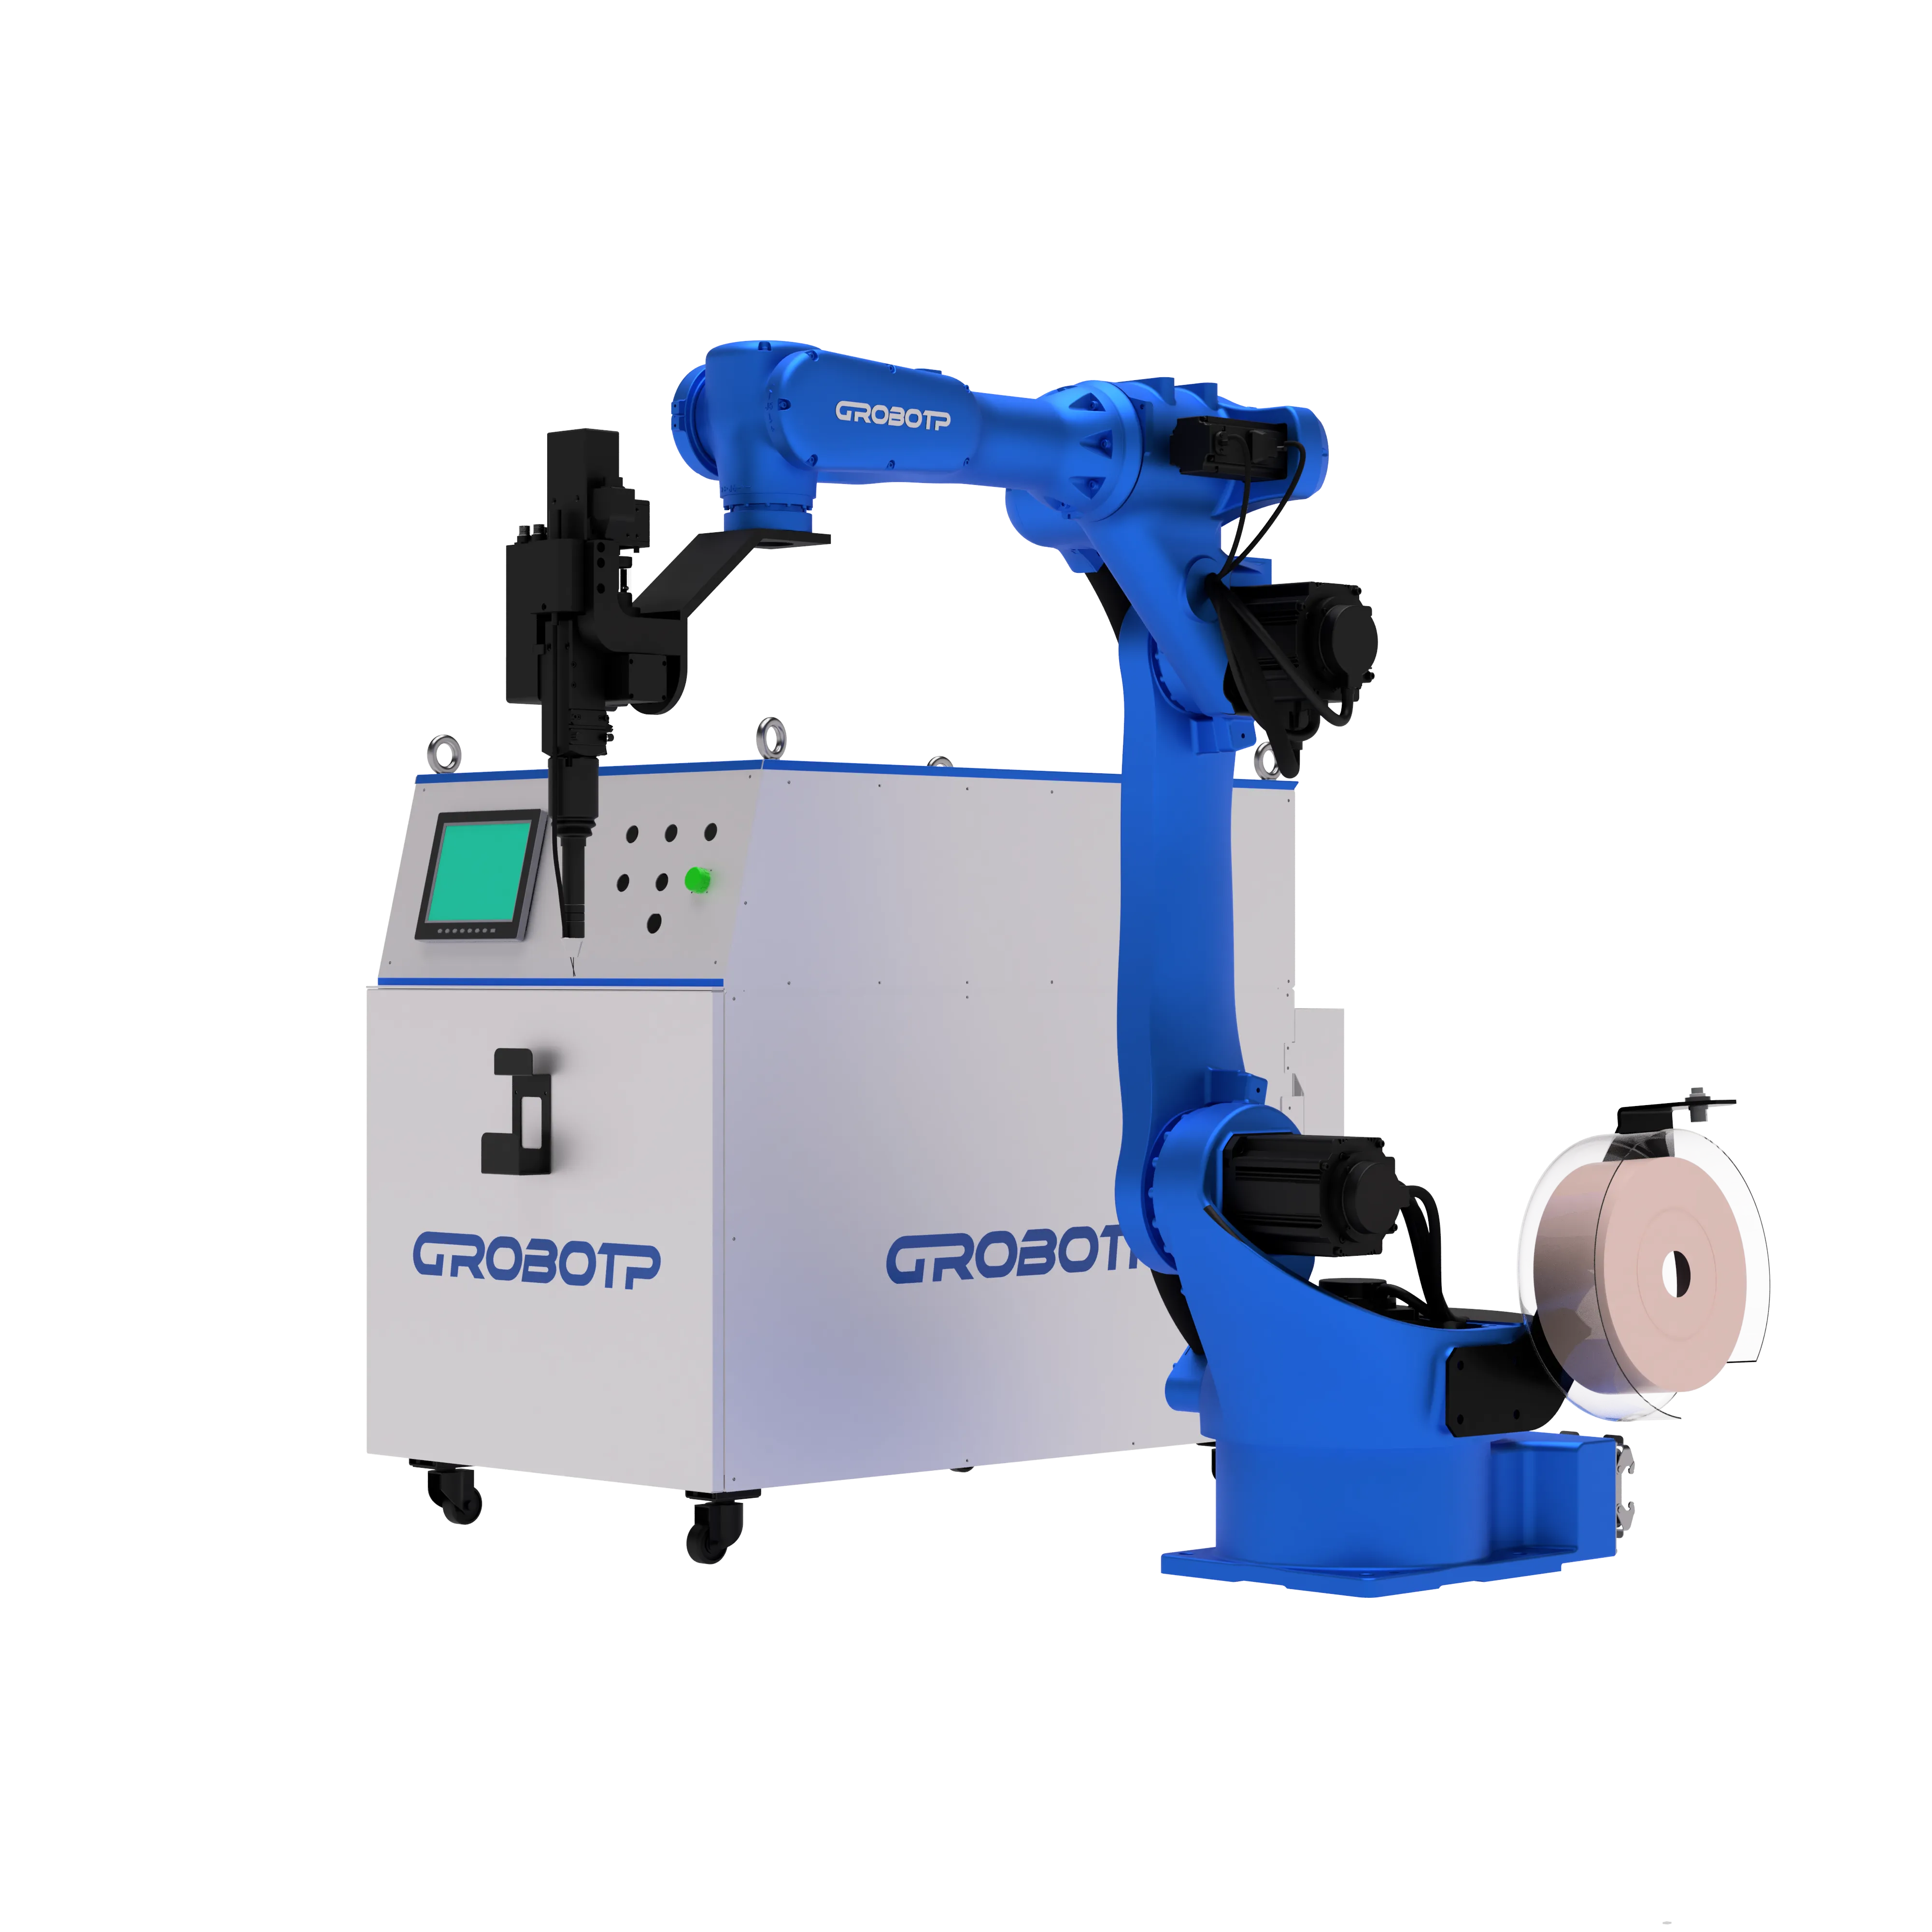
Чувствительность алюминия к режиму делает его идеальным кандидатом на роботизацию: робот держит скорость, вылет и тепловложение одинаковыми на всей партии, чего трудно добиться вручную. Компания GROBOTP (с 2020 года) автоматизирует сварку алюминия тремя процессами — TIG, MIG/MAG и лазерную — и поставляет решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении.
Что это даёт на практике:
- Стабильное качество. Робот повторяет траекторию с точностью до ±0,06–0,08 мм, поэтому тепловложение и геометрия шва не «плывут» от детали к детали — критично для пор и деформаций алюминия.
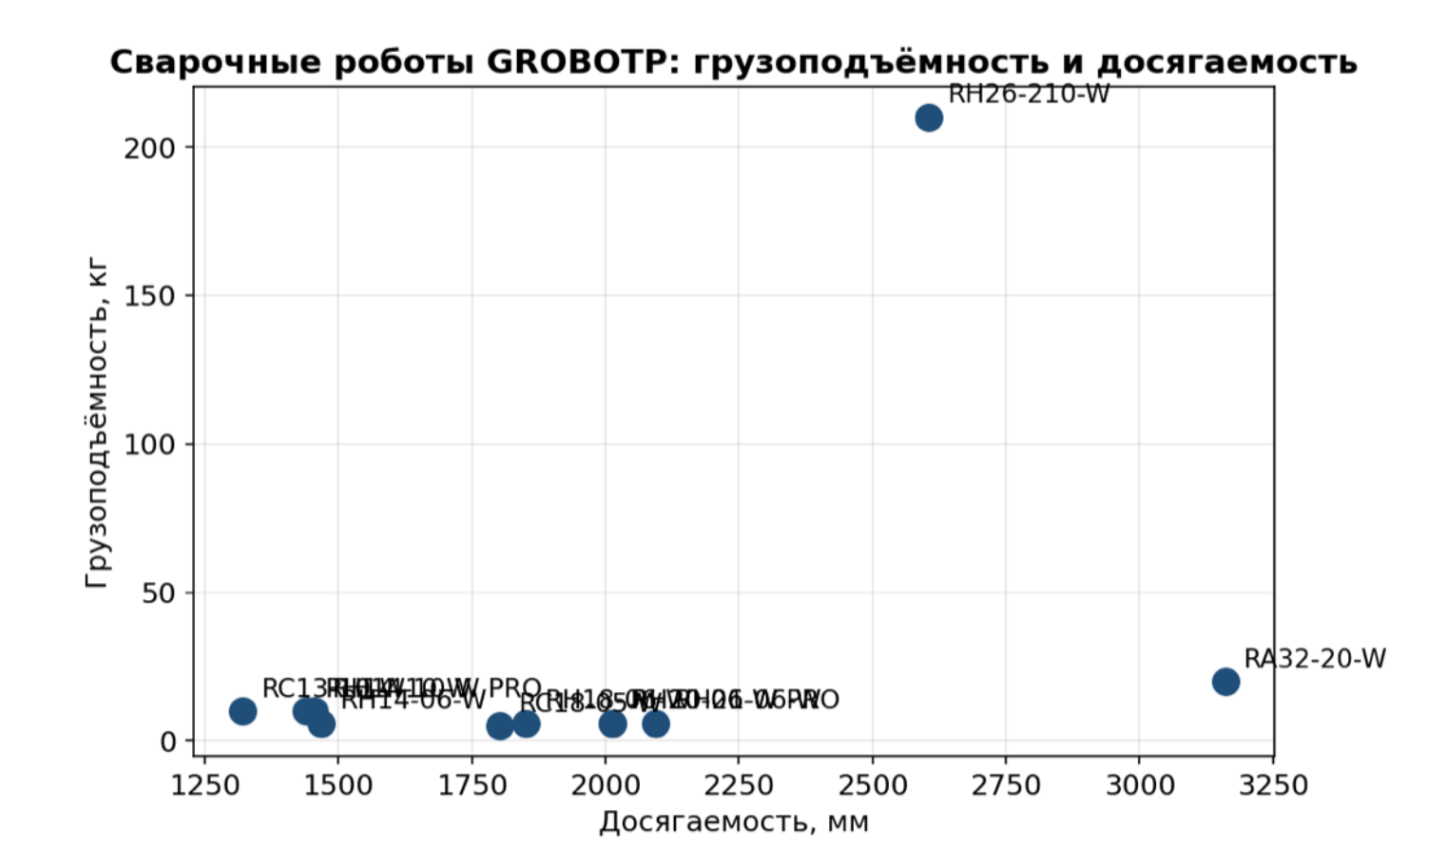
- Подходящая модель под задачу. В линейке сварочных роботов — модели серии RH..-W и RC..-W (например, RH14-06-W, RH18-06-W, RC13-10-W) с полезной нагрузкой от 5 до 210 кг и досягаемостью от 1320 до 3160 мм; для крупногабаритных изделий — RH26-210-W (210 кг, 2606 мм). Для тонкого и точного алюминия применяют лазерные установки, например RA15-12-J.
- Быстрый ввод в работу. Базовое обучение операторов занимает 3–5 дней, углублённое программирование — до 2 недель.
- Окупаемость — от 1 года при серийной загрузке.
Когда роботизация оправдана, а когда достаточно ручной сварки, мы сравнили в отдельном материале — роботизированная или ручная сварка. Подобрать конфигурацию под изделие можно в разделе сварочные роботы.
Коротко о главном
- Алюминий варят в аргоне и с правильной полярностью, потому что мешает тугоплавкая оксидная плёнка.
- TIG — для тонкого и ответственного (переменный ток), MIG — для производительности (постоянный ток обратной полярности), лазер — для минимальных деформаций.
- Ток выше, чем для стали; массивные детали подогревают; газ — аргон или аргон-гелий.
- Главные дефекты — поры и деформации; лечатся чистотой, стабильным режимом и жёсткой фиксацией.
- Роботизация даёт повторяемость режима (до ±0,06–0,08 мм), стабильное качество серии и окупаемость от 1 года.
Частые вопросы (FAQ)
Можно ли варить алюминий обычным полуавтоматом для стали?
Нужен полуавтомат с подходящим механизмом подачи мягкой алюминиевой проволоки и работа в чистом аргоне на обратной полярности. На «стальных» настройках и в углекислоте качественного шва по алюминию не получить.
Каким током варить алюминий?
TIG — переменным током (AC) для разрушения оксида; MIG — постоянным обратной полярности. Значение тока выше, чем для стали той же толщины, с подогревом массивных деталей.
Почему в сварном шве по алюминию поры?
Чаще всего из-за водорода: влага, масло или загрязнения на кромках и в защитном газе. Помогают зачистка, обезжиривание и сухая качественная защита.
Что выгоднее для серии — ручная или роботизированная сварка алюминия?
При серийной загрузке робот обеспечивает стабильный режим и качество, снижает брак по порам и деформациям; типичная окупаемость — от 1 года.

