


 Вернуться к блогуК блогу
Позиционер для сварки труб: как выбрать и рассчитать
Для сварки труб и кольцевых швов подходит одноосевой сварочный позиционер: он вращает трубу под горелкой с постоянной скоростью, и весь кольцевой шов выполняется за один проход в нижнем положении. Чтобы выбрать модель, нужно рассчитать скорость вращения под дугой (n = v / π·D), определить схему зажима — патрон на планшайбе для коротких труб и бабки для длинномеров — и проверить крутящий момент с учётом смещения центра тяжести. Ниже — методика расчёта с примером и характеристики одноосевых позиционеров CRP серии WB1.
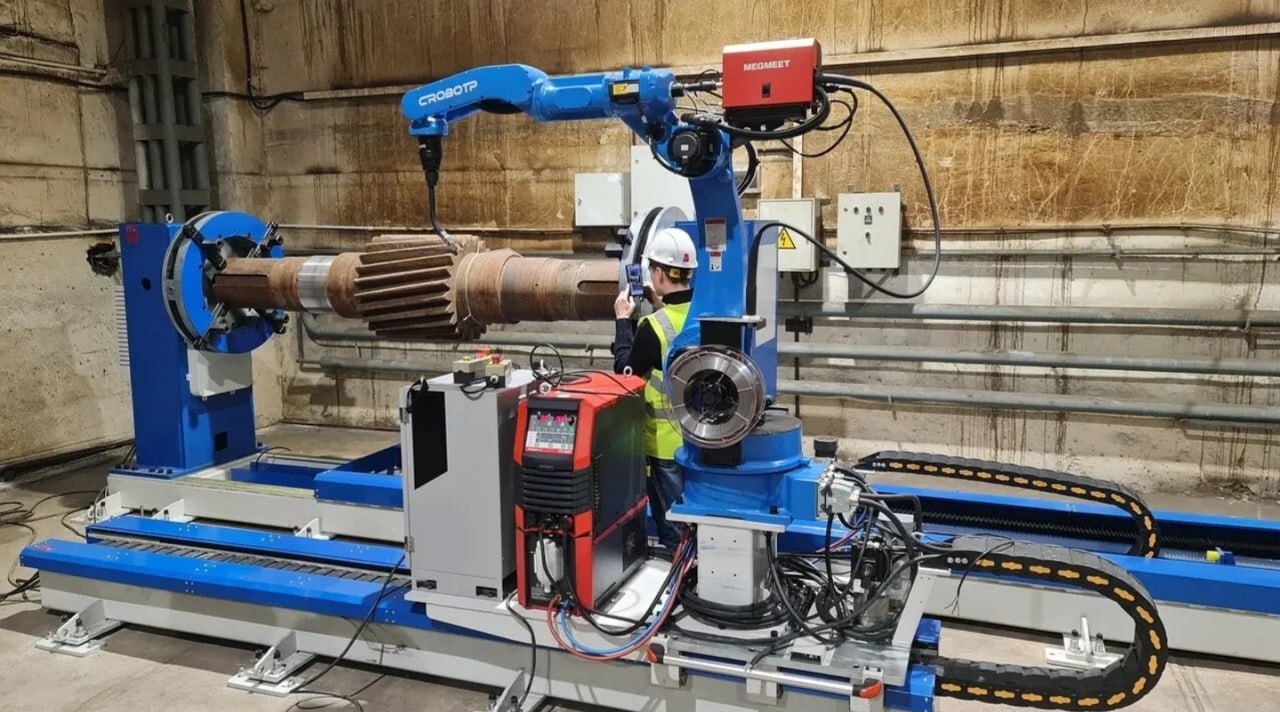
Общие принципы работы позиционеров и кондукторов в составе роботизированного комплекса разобраны в статье про оснастку для РТК. Здесь сфокусируемся на одной прикладной задаче, которая стабильно встречается в трубном производстве, котлоналадке и изготовлении емкостей. Если нужен общий обзор модельного ряда с ценами и сравнением исполнений — он собран в каталоге одноосевых сварочных позиционеров CRP.
Почему трубы и кольцевые швы варят на позиционере
Кольцевой шов на неподвижной трубе сварщик вынужден делать с перерывами, переходя с секции на секцию, — на стыках («замках») образуются дефекты и наплывы, которые приходится зачищать. На позиционере труба вращается под неподвижной горелкой: шов получается непрерывным, «замок» один и его легко довести, сварочная ванна всегда в нижнем положении и не течёт. При сварке MIG/MAG это существенно повышает скорость наплавки по сравнению с вертикальным положением и даёт стабильную геометрию шва по всей окружности. Дополнительный эффект — надёжный токосъём: масса подключена к вращающемуся узлу штатно, без случайной дуги по изделию.
Расчёт скорости вращения под дугой
Главный расчёт для трубной сварки — согласование скорости вращения со скоростью наплавки. Формула для кольцевого шва: n = v / (π · D), где n — частота вращения, об/мин; v — скорость сварки, м/мин; D — диаметр трубы по линии шва, м.
Расчётный пример (иллюстративный): труба D = 200 мм, скорость наплавки v = 0,36 м/мин (6 мм/с). Тогда n = 0,36 / (3,14 × 0,2) ≈ 0,57 об/мин, то есть угловая скорость около 3,4 °/с. Для сравнения: номинальные скорости сервопозиционеров CRP на порядки выше (12–78 °/с в зависимости от модели), поэтому режим вращения под дугой серводвигатель удерживает плавно и с высокой повторяемостью. Выводы для подбора:
- чем больше диаметр трубы, тем медленнее нужно вращать при той же скорости сварки — сервопривод с широким диапазоном регулирования предпочтительнее асинхронного с переключением передач;
- скорость вращения должна задаваться контроллером робота синхронно с параметрами дуги — при ручной сварке достаточно педали или потенциометра;
- малые диаметры (патрубки, фланцы) требуют высоких угловых скоростей — здесь важен номинальный, а не максимальный диапазон оси.
Схемы зажима труб на позиционере
Типовые схемы зажима вращателей (планшайба, бабки, сквозная ось) и их модельный ряд описаны в каталоге одноосевых позиционеров. Для труб применимы три прикладные схемы.
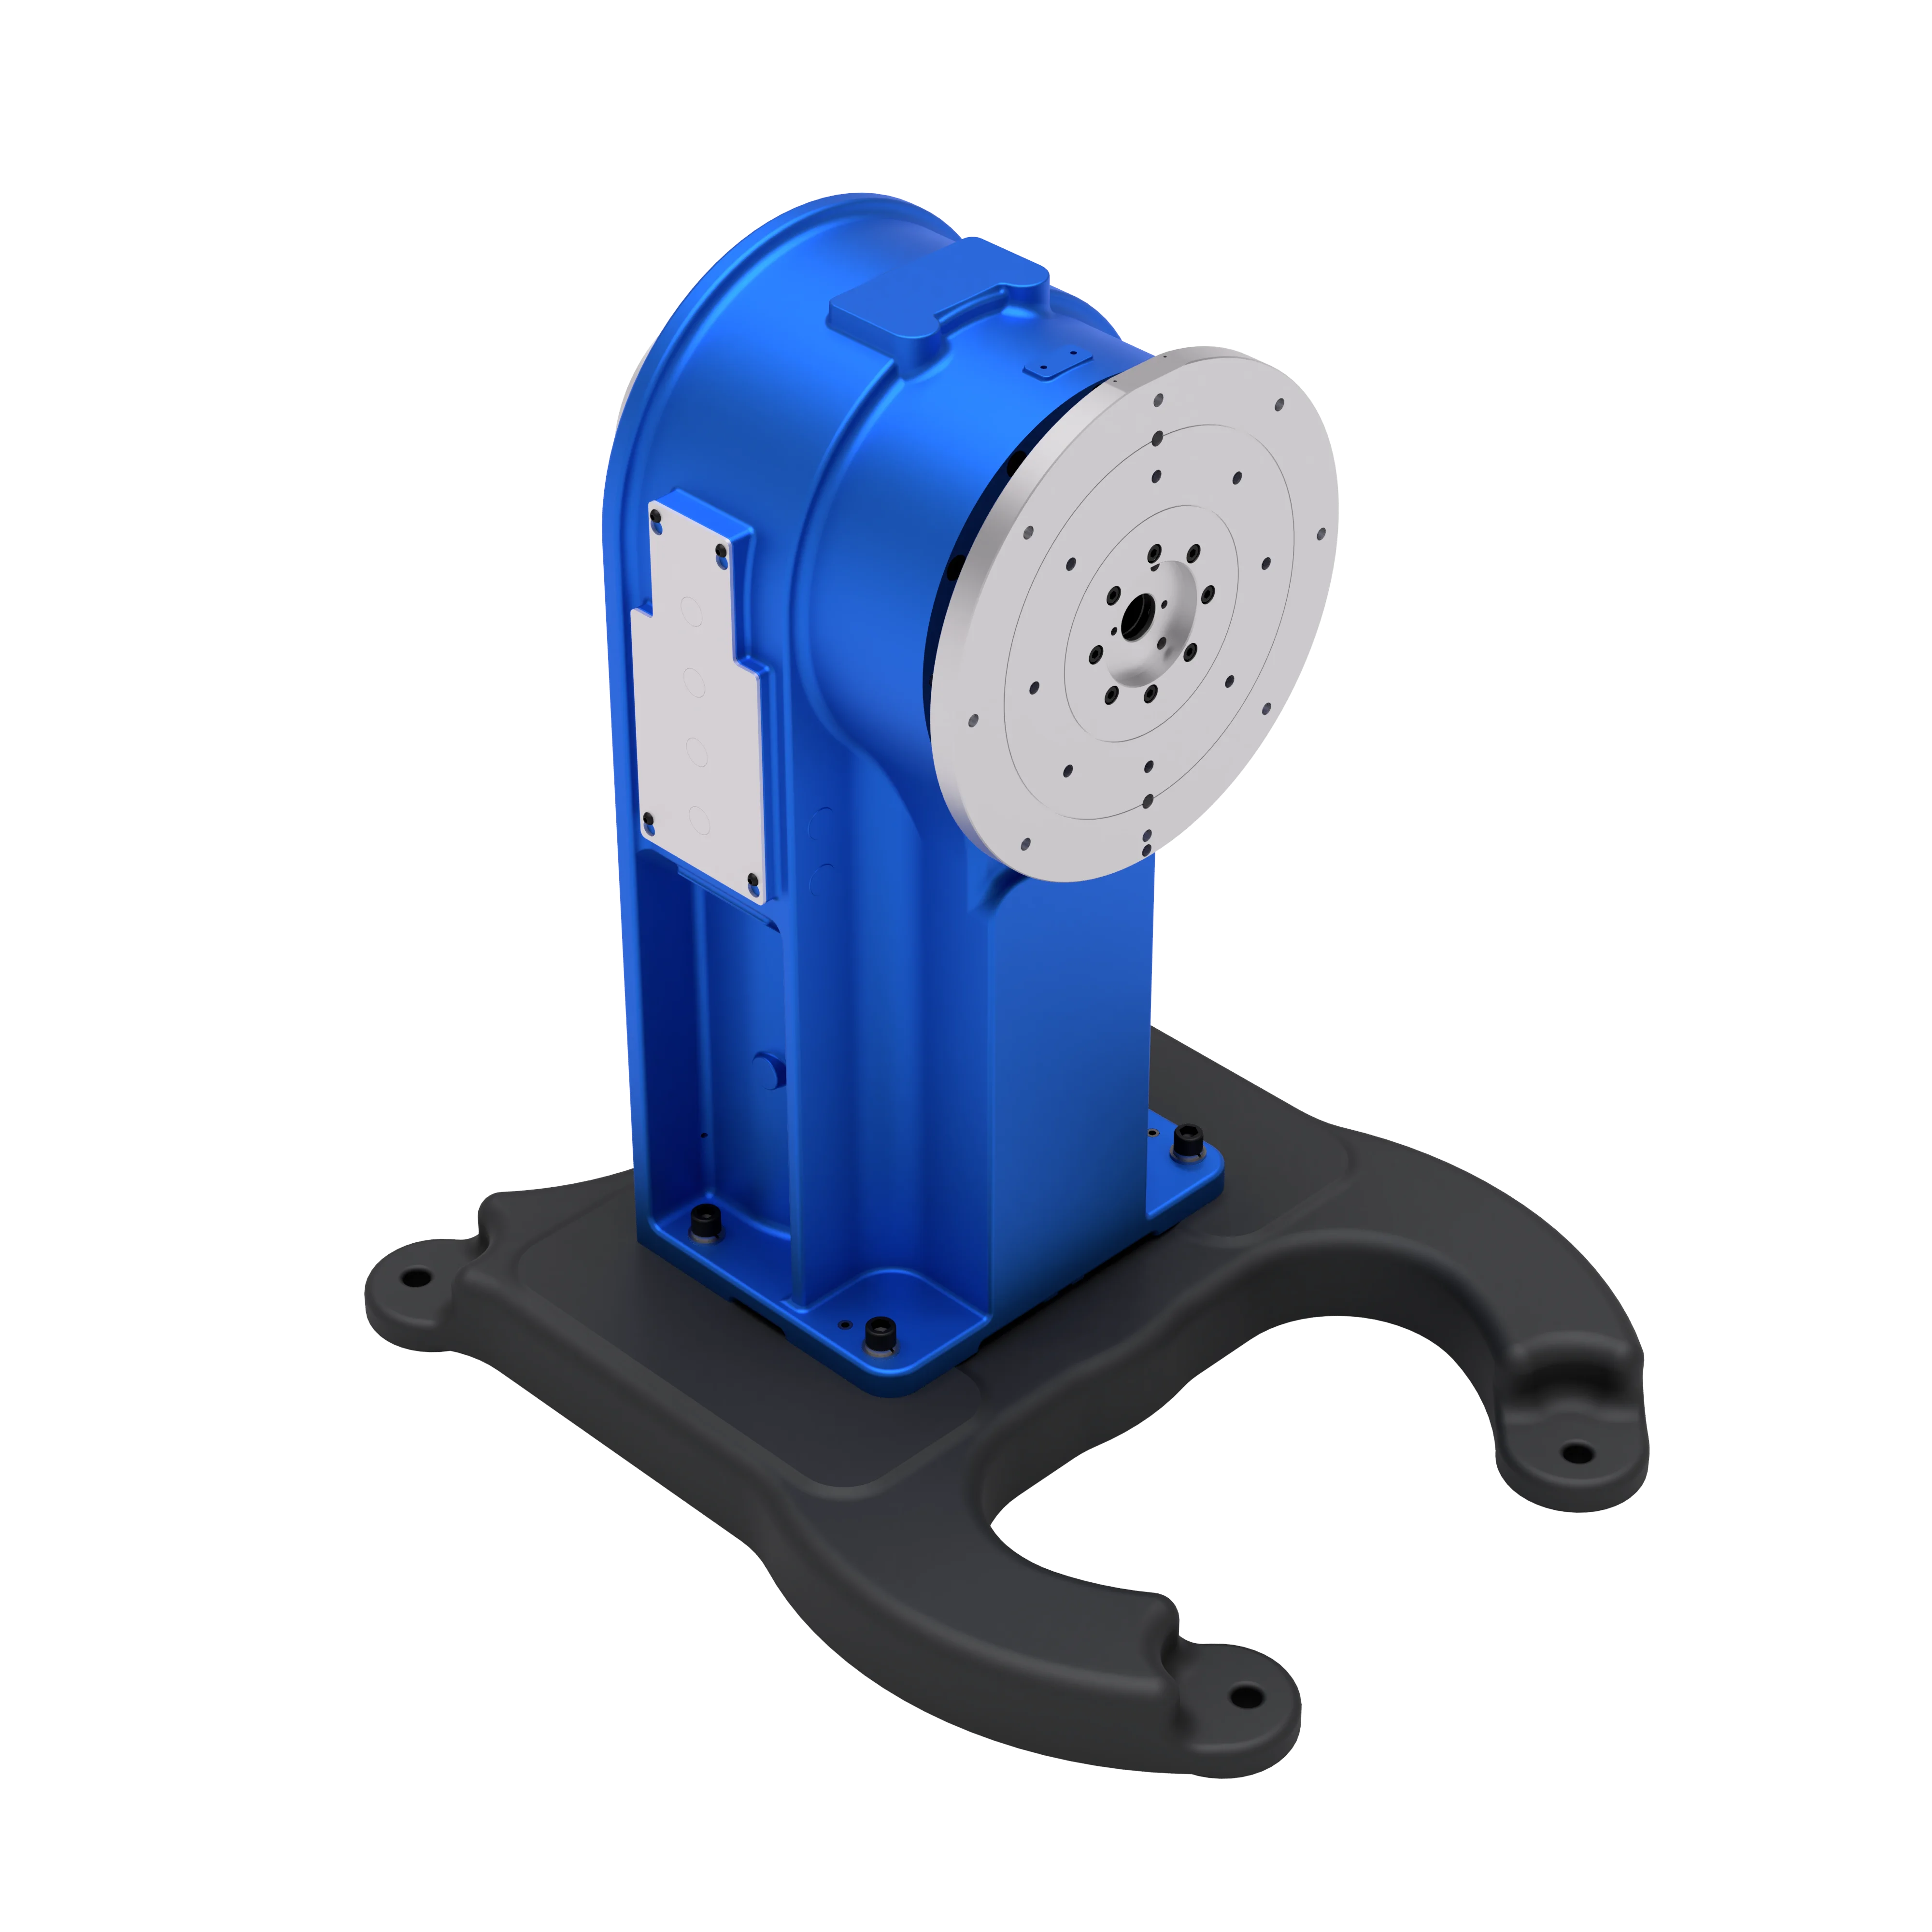
Патрон на планшайбе: короткие трубы и узлы
Для труб без риска прогиба применяют L-образные позиционеры с планшайбой: на планшайбу устанавливают трёхкулачковый патрон, в который зажимают трубу или узел «труба + фланец». Планшайба с Т-образными прорезями позволяет быстро менять патрон на прижимную оснастку — например, для сварки патрубков к готовому фланцу. У CRP это серия WB1L: модели WB1L7-1000 и WB1L7-2000 с выходным моментом 5000 и 12800 Н·м, повторяемостью ±0,04 мм; есть исполнения с планшайбой большего диаметра под емкости и трубы крупного диаметра.
Бабка–бабка: длинные трубы и рамы
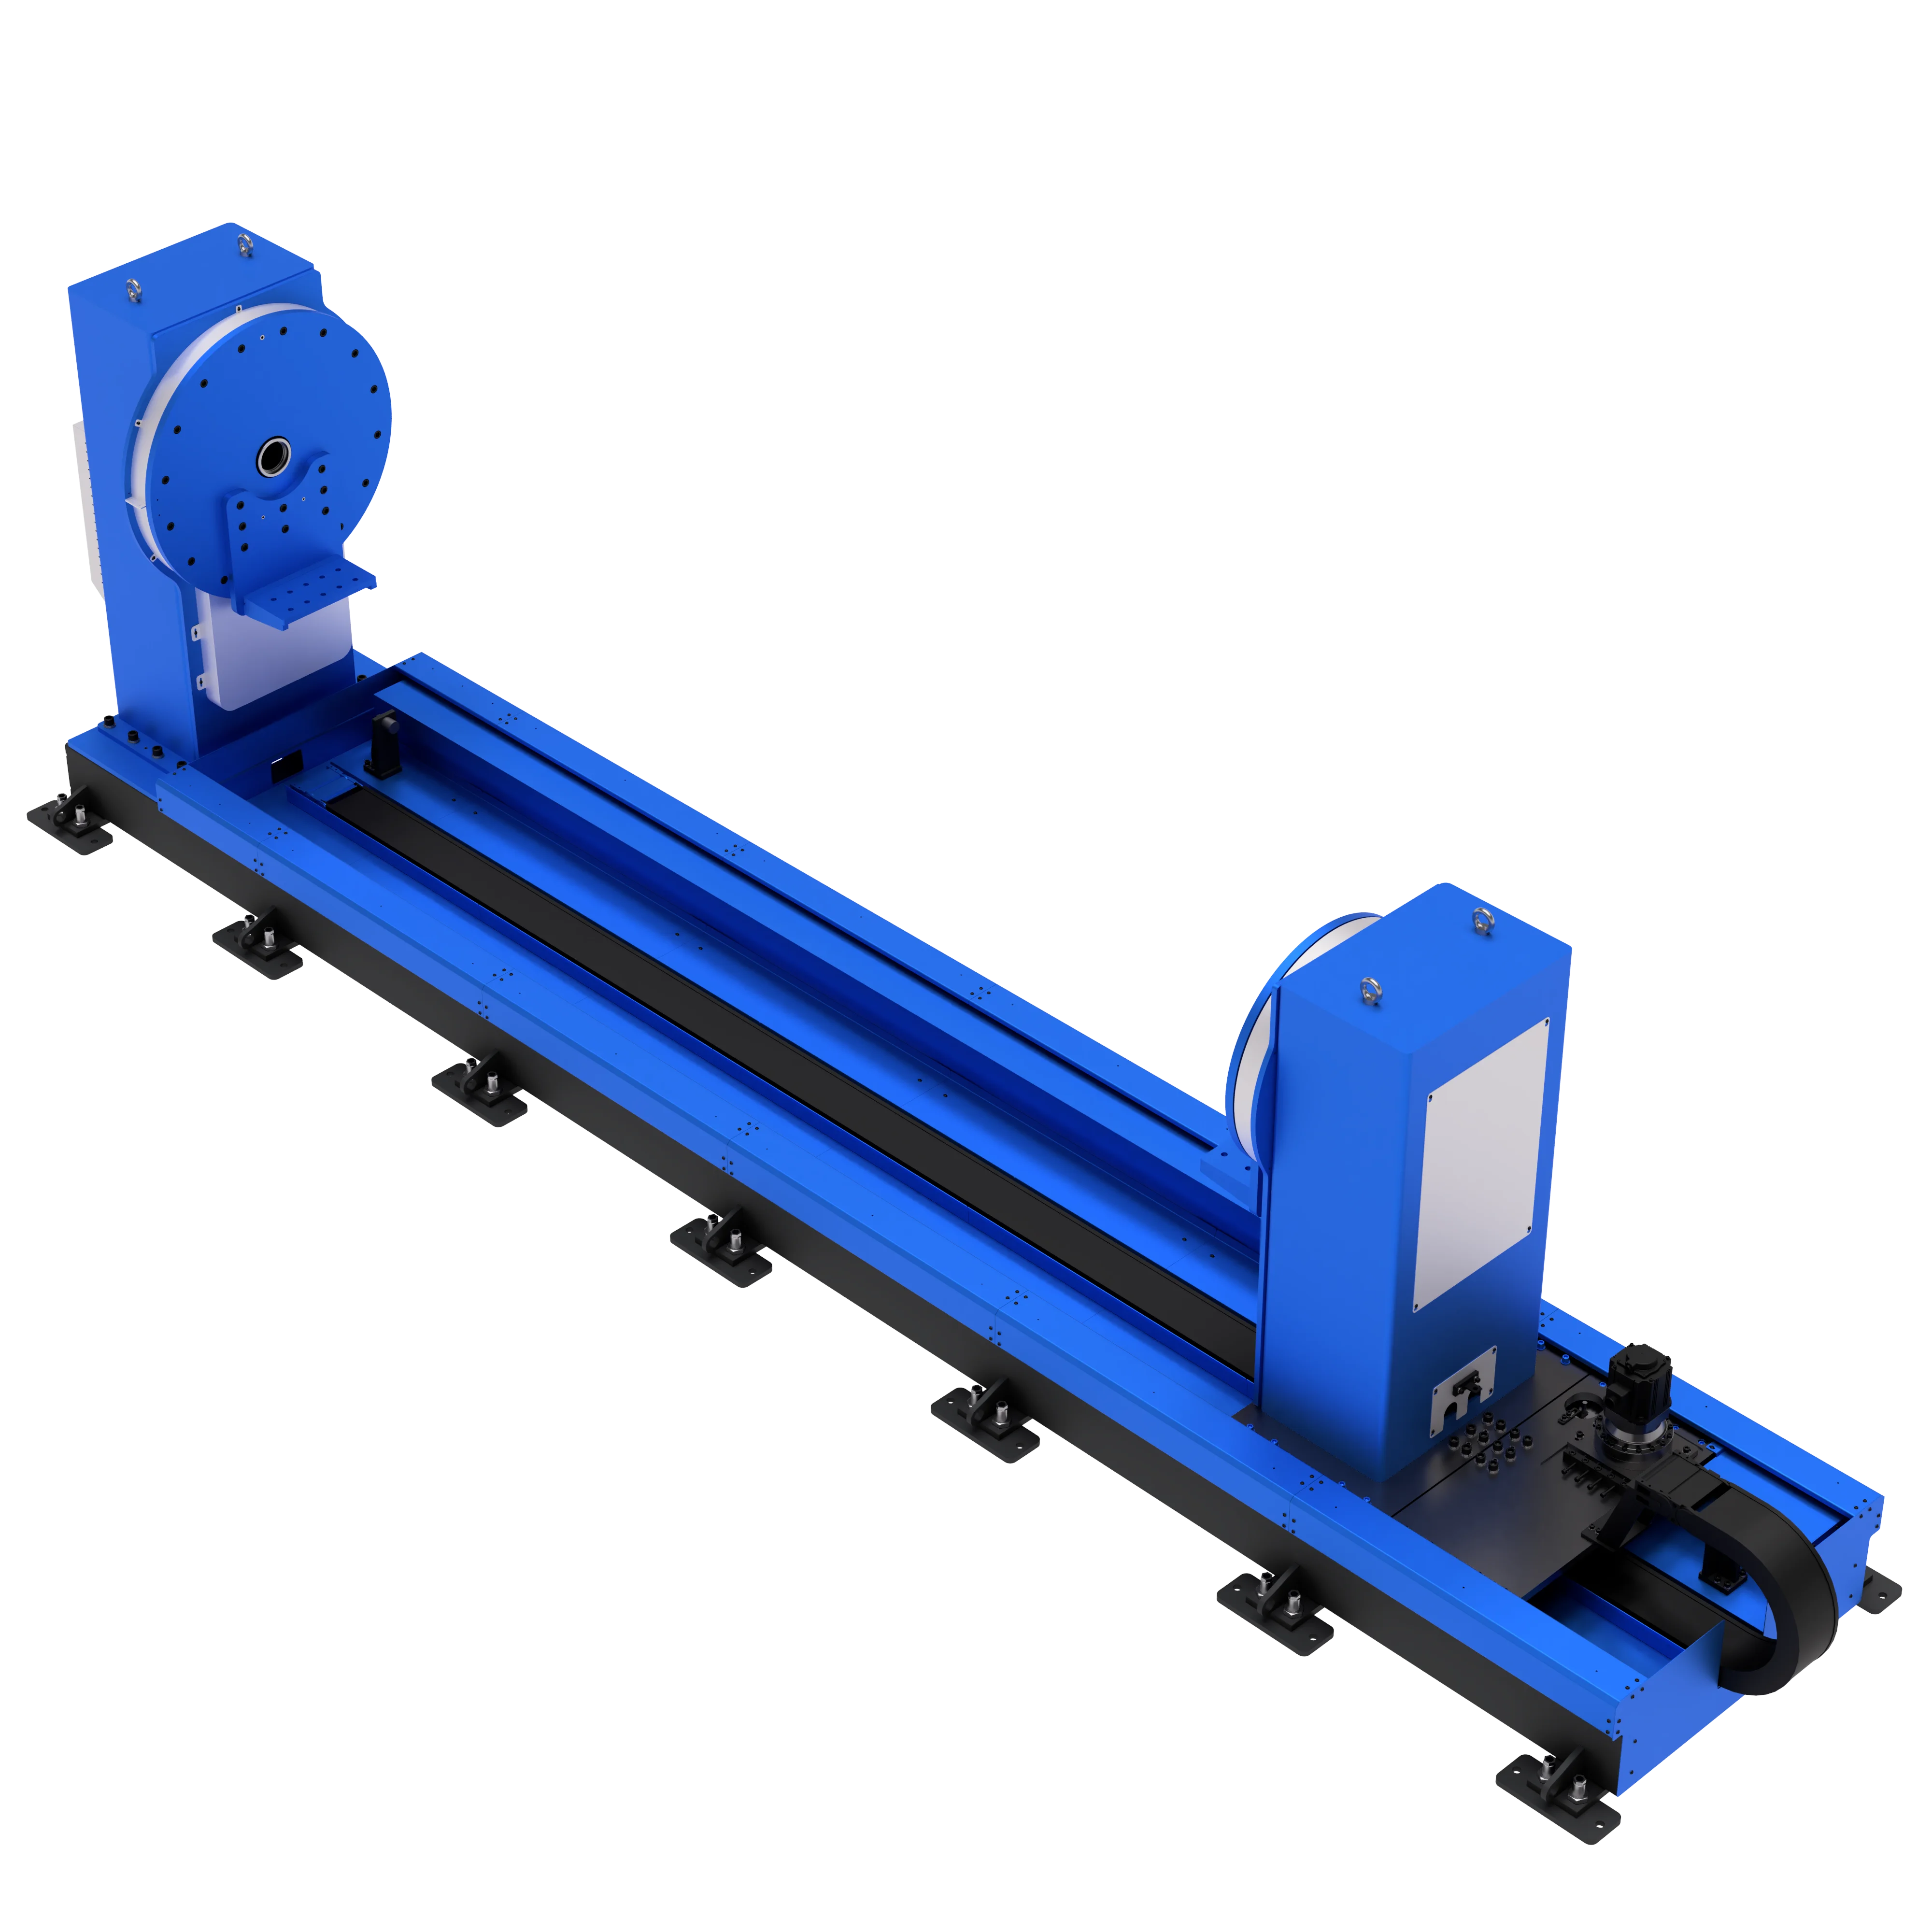
Длинномерную трубу нельзя зажать только с одного конца — собственный вес вызовет прогиб и биение. Схема «ведущая бабка — ведомая бабка» удерживает заготовку с двух концов и вращает вокруг горизонтальной оси; расстояние между бабками подстраивают под длину. У CRP это серия WB1K: модели WB1K-500, WB1K-1000 и WB1K-1500 на номинальную нагрузку 500, 1000 и 1500 кг с выходным моментом 1150, 2000 и 3000 Н·м соответственно. Согласно паспортным примечаниям, при значительном эксцентриситете детали позиционер комплектуют двигателем и редуктором увеличенной мощности — это типичная ситуация для труб с приваренными патрубками. Для особо тяжёлых длинномеров в серии есть WB1KHT на 3000–5000 кг со сквозным отверстием в оси вращения: трубу пропускают через ось, что исключает прогиб даже при больших вылетах.
| Модель CRP | Схема зажима | Номинальная нагрузка | Выходной момент | Номинальная скорость |
|---|---|---|---|---|
| WB1K-500 | бабка–бабка | 500 кг | 1150 Н·м | 78 °/с |
| WB1K-1000 | бабка–бабка | 1000 кг | 2000 Н·м | 68 °/с |
| WB1K-1500 | бабка–бабка | 1500 кг | 3000 Н·м | 70 °/с |
| WB1L7-1000 | планшайба (патрон) | 1000 кг | 5000 Н·м | 17,3 °/с |
| WB1L7-2000 | планшайба (патрон) | 2000 кг | 12800 Н·м | 15,4 °/с |
Когда одной оси недостаточно
Если на трубе есть приварные элементы — патрубки, кронштейны, фланцы под углом — одна ось не выведет все швы вниз. Здесь нужен наклон: двухосевые позиционеры серии WB2 поворачивают и вращают деталь, сохраняя её в одной установке. Критерий простой: если после поворота вокруг одной оси хотя бы один шов остаётся вертикальным или потолочным — берите вторую ось. Выбор по числу осей и расчёт моментов подробно разобраны в общей статье про выбор позиционеров и кондукторов для РТК.
Позиционер с роботом: что проверить перед заказом
- Синхронная ось — контроллер робота должен управлять вращением как внешней осью: тогда сварочный робот ведёт дугу по спирали кольцевого шва без прерываний; у позиционеров CRP эта интеграция штатная.
- Диапазон скоростей — должен закрывать расчётное n = v / π·D для самого малого и самого большого диаметра вашей линейки с запасом.
- Токосъём — при токе сварочного оборудования 500 А и выше потребуется дополнительная проводка (у CRP выполняется по запросу).
- Повторяемость — для многослойных швов и доводки «замка» важно точное возвратное позиционирование (у WB1L — ±0,04 мм).
Такая связка работает, например, в реализованном проекте CRP Robot по роботизированной сварке закладных деталей: деталь вращается на позиционере, робот варит в нижнем положении, а оператор в это время готовит следующую заготовку.
Частые вопросы о позиционерах для труб
Чем патронный позиционер отличается от роликового вращателя?
Патрон жёстко фиксирует трубу и задаёт точную ось вращения — это позиционер для сварки. Роликовый вращатель просто катит трубу по опорам: дешевле, но без точного базирования и с проскальзыванием — для сварки роботом с заданной траекторией подходит плохо.
Какой привод лучше для трубной сварки — серво или асинхронный?
Серво: он даёт плавную регулировку в широком диапазоне и точное позиционирование, что критично для режима вращения под дугой и для доводки замка. Асинхронный привод с переключением передач — бюджетное решение для ручной сварки однотипных труб.
Можно ли варить трубу большого диаметра на одноосевом позиционере?
Да, если диаметр позволяет разместить изделие на планшайбе или роликовых опорах, а момент от смещённого центра тяжести вписывается в паспортный. Для тонкостенных емкостей большого диаметра рассматривают позиционеры с роликовыми опорами — их исполнения собраны в том же каталоге одноосевых позиционеров.
Как сварить кольцевой шов за один проход?
Вращать трубу со скоростью, рассчитанной по формуле n = v / π·D, с ускорением на замке, чтобы не образовался наплыв. При многослойном шве каждый слой ведут с той же угловой скоростью, меняя линейную скорость наплавки.
Нужен ли кондуктор вместе с позиционером?
Часто да: позиционер вращает, а кондуктор базирует узел перед сваркой (правило 3-2-1, прижимы). Без жёсткого базирования повторяемость шва от цикла к циклу не гарантируется.
Пришлите диаметры, длины и массы труб, которые планируете варить, через страницу контактов — инженеры CRP Robot рассчитают скорость вращения, моменты осей и предложат компоновку ячейки из стандартных сварочных комплексов с подходящим позиционером серии WB1.
Разработаем решение для вашего производства


