


 Вернуться к блогуК блогу
Предварительный подогрев металла перед сваркой
Предварительный подогрев — это нагрев деталей до нужной температуры перед началом сварки. Его цель проста: замедлить остывание шва и околошовной зоны, чтобы металл не закалился и не растрескался. Разберём, для чего производится предварительный и сопутствующий подогрев, когда следует проводить предварительный подогрев, какой должна быть температура предварительного подогрева при сварке и от чего она зависит.
Подогрев — не универсальная процедура «на всякий случай», а инструмент под конкретные условия: марку стали, толщину деталей и температуру в цехе. Для одних соединений он обязателен, для других вреден. Поэтому важно понимать логику, а не просто «греть до числа из справочника».
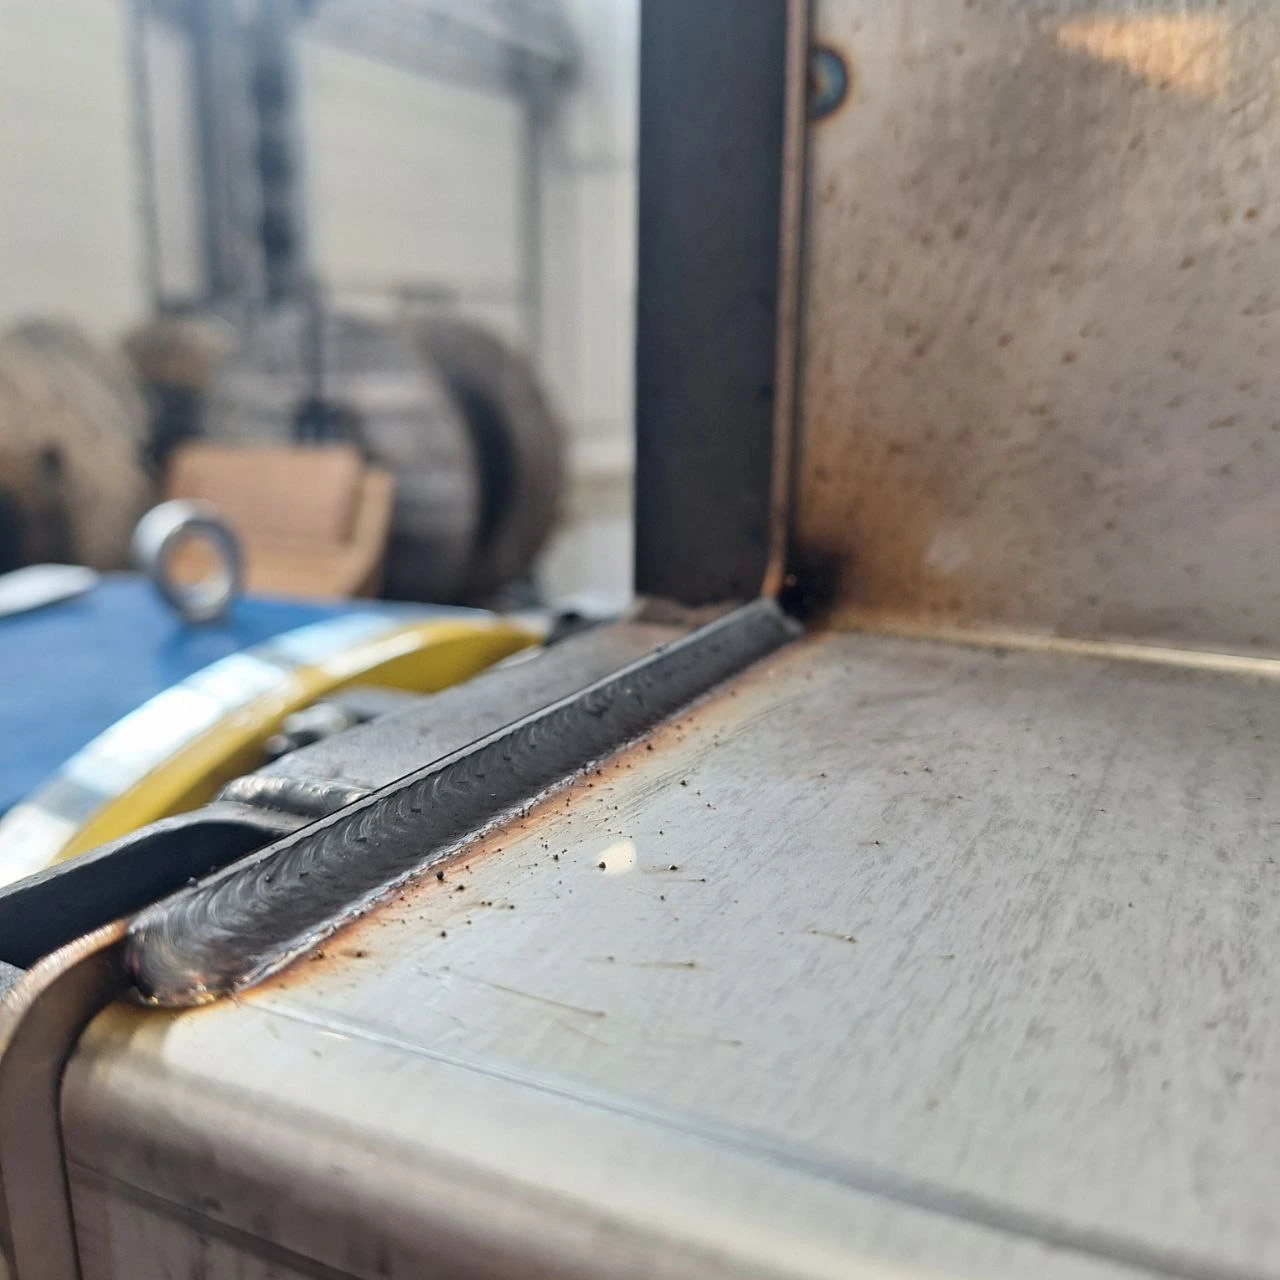
Для чего нужен предварительный подогрев
Медленное остывание против трещин и закалки
При сварке металл в зоне шва нагревается до плавления, а затем быстро остывает — тепло уходит в холодную массу детали. Чем холоднее и толще металл, тем быстрее идёт отвод тепла. Для многих сталей быстрое охлаждение опасно: в околошовной зоне образуются твёрдые закалочные структуры, металл становится хрупким, и появляются холодные трещины.
Предварительный подогрев уменьшает перепад температур между швом и остальной деталью. Остывание замедляется, закалочных структур образуется меньше, а водород успевает выйти из металла, не вызывая трещин. Отсюда три основные задачи подогрева:
- снизить скорость охлаждения и не дать металлу закалиться;
- уменьшить сварочные напряжения и деформации;
- дать раствориться и выйти водороду, предупреждая холодные трещины.
Сопутствующий подогрев (его поддерживают уже в процессе сварки, между проходами) работает на ту же цель — удержать деталь тёплой, пока не завершены все слои шва. Если подогрев нужен, но его не сделать, растут риск трещин и количество дефектов сварных швов.
Когда нужен предварительный подогрев
От чего зависит необходимость подогрева стыков
Необходимость предварительного подогрева стыков зависит от нескольких факторов, и решают их в совокупности:
- Марка и состав стали. Чем выше углеродный эквивалент (больше углерода и легирующих), тем хуже свариваемость и выше потребность в подогреве. Низкоуглеродистые стали чаще варят без подогрева, легированные и высокоуглеродистые — с подогревом. Подробнее — в статье про свариваемость сталей и металлов.
- Толщина металла. Толстые детали быстрее отводят тепло от шва, поэтому для них подогрев нужен чаще и до более высокой температуры.
- Температура окружающей среды. На холоде (монтаж зимой, неотапливаемый цех) металл остывает быстрее — подогрев требуется даже там, где в тепле обошлись бы без него.
- Жёсткость и толщина соединения. Массивные жёсткие узлы, где металл не может свободно двигаться, склонны к трещинам и напряжениям — им подогрев нужнее.
Общее правило: следует проводить предварительный подогрев тогда, когда сочетание «склонная к закалке сталь + большая толщина + низкая температура» делает быстрое остывание опасным. Для ответственных конструкций необходимость и режим подогрева задают нормативы и технологическая карта.
Температура предварительного подогрева
От чего зависит температура и как её контролируют
Температура предварительного подогрева при сварке — это температура, до которой греют деталь перед началом работы и которую поддерживают между проходами. Она не фиксированная, а расчётная: от чего зависит температура предварительного подогрева — от тех же факторов, что и сама необходимость.
- Состав стали (углеродный эквивалент). Главный фактор: чем он выше, тем выше температура подогрева.
- Толщина деталей. Больше толщина — выше температура и дольше прогрев на всю глубину.
- Содержание водорода и условия. Влажность, тип электродов и температура среды тоже влияют на требуемый уровень.
Типовой диапазон подогрева для сталей — от примерно 100 до 300 °C и выше для сильнолегированных; точное значение берут из технологической карты или расчёта по углеродному эквиваленту, а не «на глаз». При выборе температурного режима учитывают и режимы сварки. Контролируют температуру контактными термометрами, пирометрами или термокарандашами (термоиндикаторами), которые плавятся при заданной температуре.
Важно прогреть металл равномерно и на всю толщину, а не только поверхность. Греют зону по обе стороны от стыка — это и есть местный подогрев.
Для цветных металлов требования к нагреву могут отличаться. Например, при работе с медными деталями учитывают высокую теплопроводность материала — подробнее об этом в статье «сварка меди».
Местный и сопутствующий подогрев
Ширина зоны и порядок нагрева
Подогрев бывает общим (вся деталь в печи) и местным (греют только участок у стыка горелками или индукторами/нагревателями). На монтаже и для крупных конструкций применяют именно местный подогрев.
Ширина зоны предварительного местного подогрева металла — это полоса по обе стороны от шва, которую прогревают вместе со стыком. Её берут с запасом относительно толщины металла, чтобы тепло не «утекало» мгновенно в холодную часть детали и прогрев был равномерным; конкретную ширину задаёт технологическая карта.
Порядок предварительного и сопутствующего подогрева обычно такой:
- Прогреть зону стыка до заданной температуры равномерно и на всю толщину.
- Проверить температуру термоиндикатором или пирометром непосредственно перед сваркой.
- Вести сварку, поддерживая сопутствующий подогрев и температуру между проходами (не дать детали остыть ниже заданной).
- При необходимости обеспечить замедленное охлаждение после сварки (укрытие, термообработка).
Режим предварительного и сопутствующего подогрева — это и есть связка «температура + ширина зоны + поддержание между проходами», прописанная в технологии под конкретное соединение.
Автоматизация сварки с подогревом
Стабильная температура и режим на серии
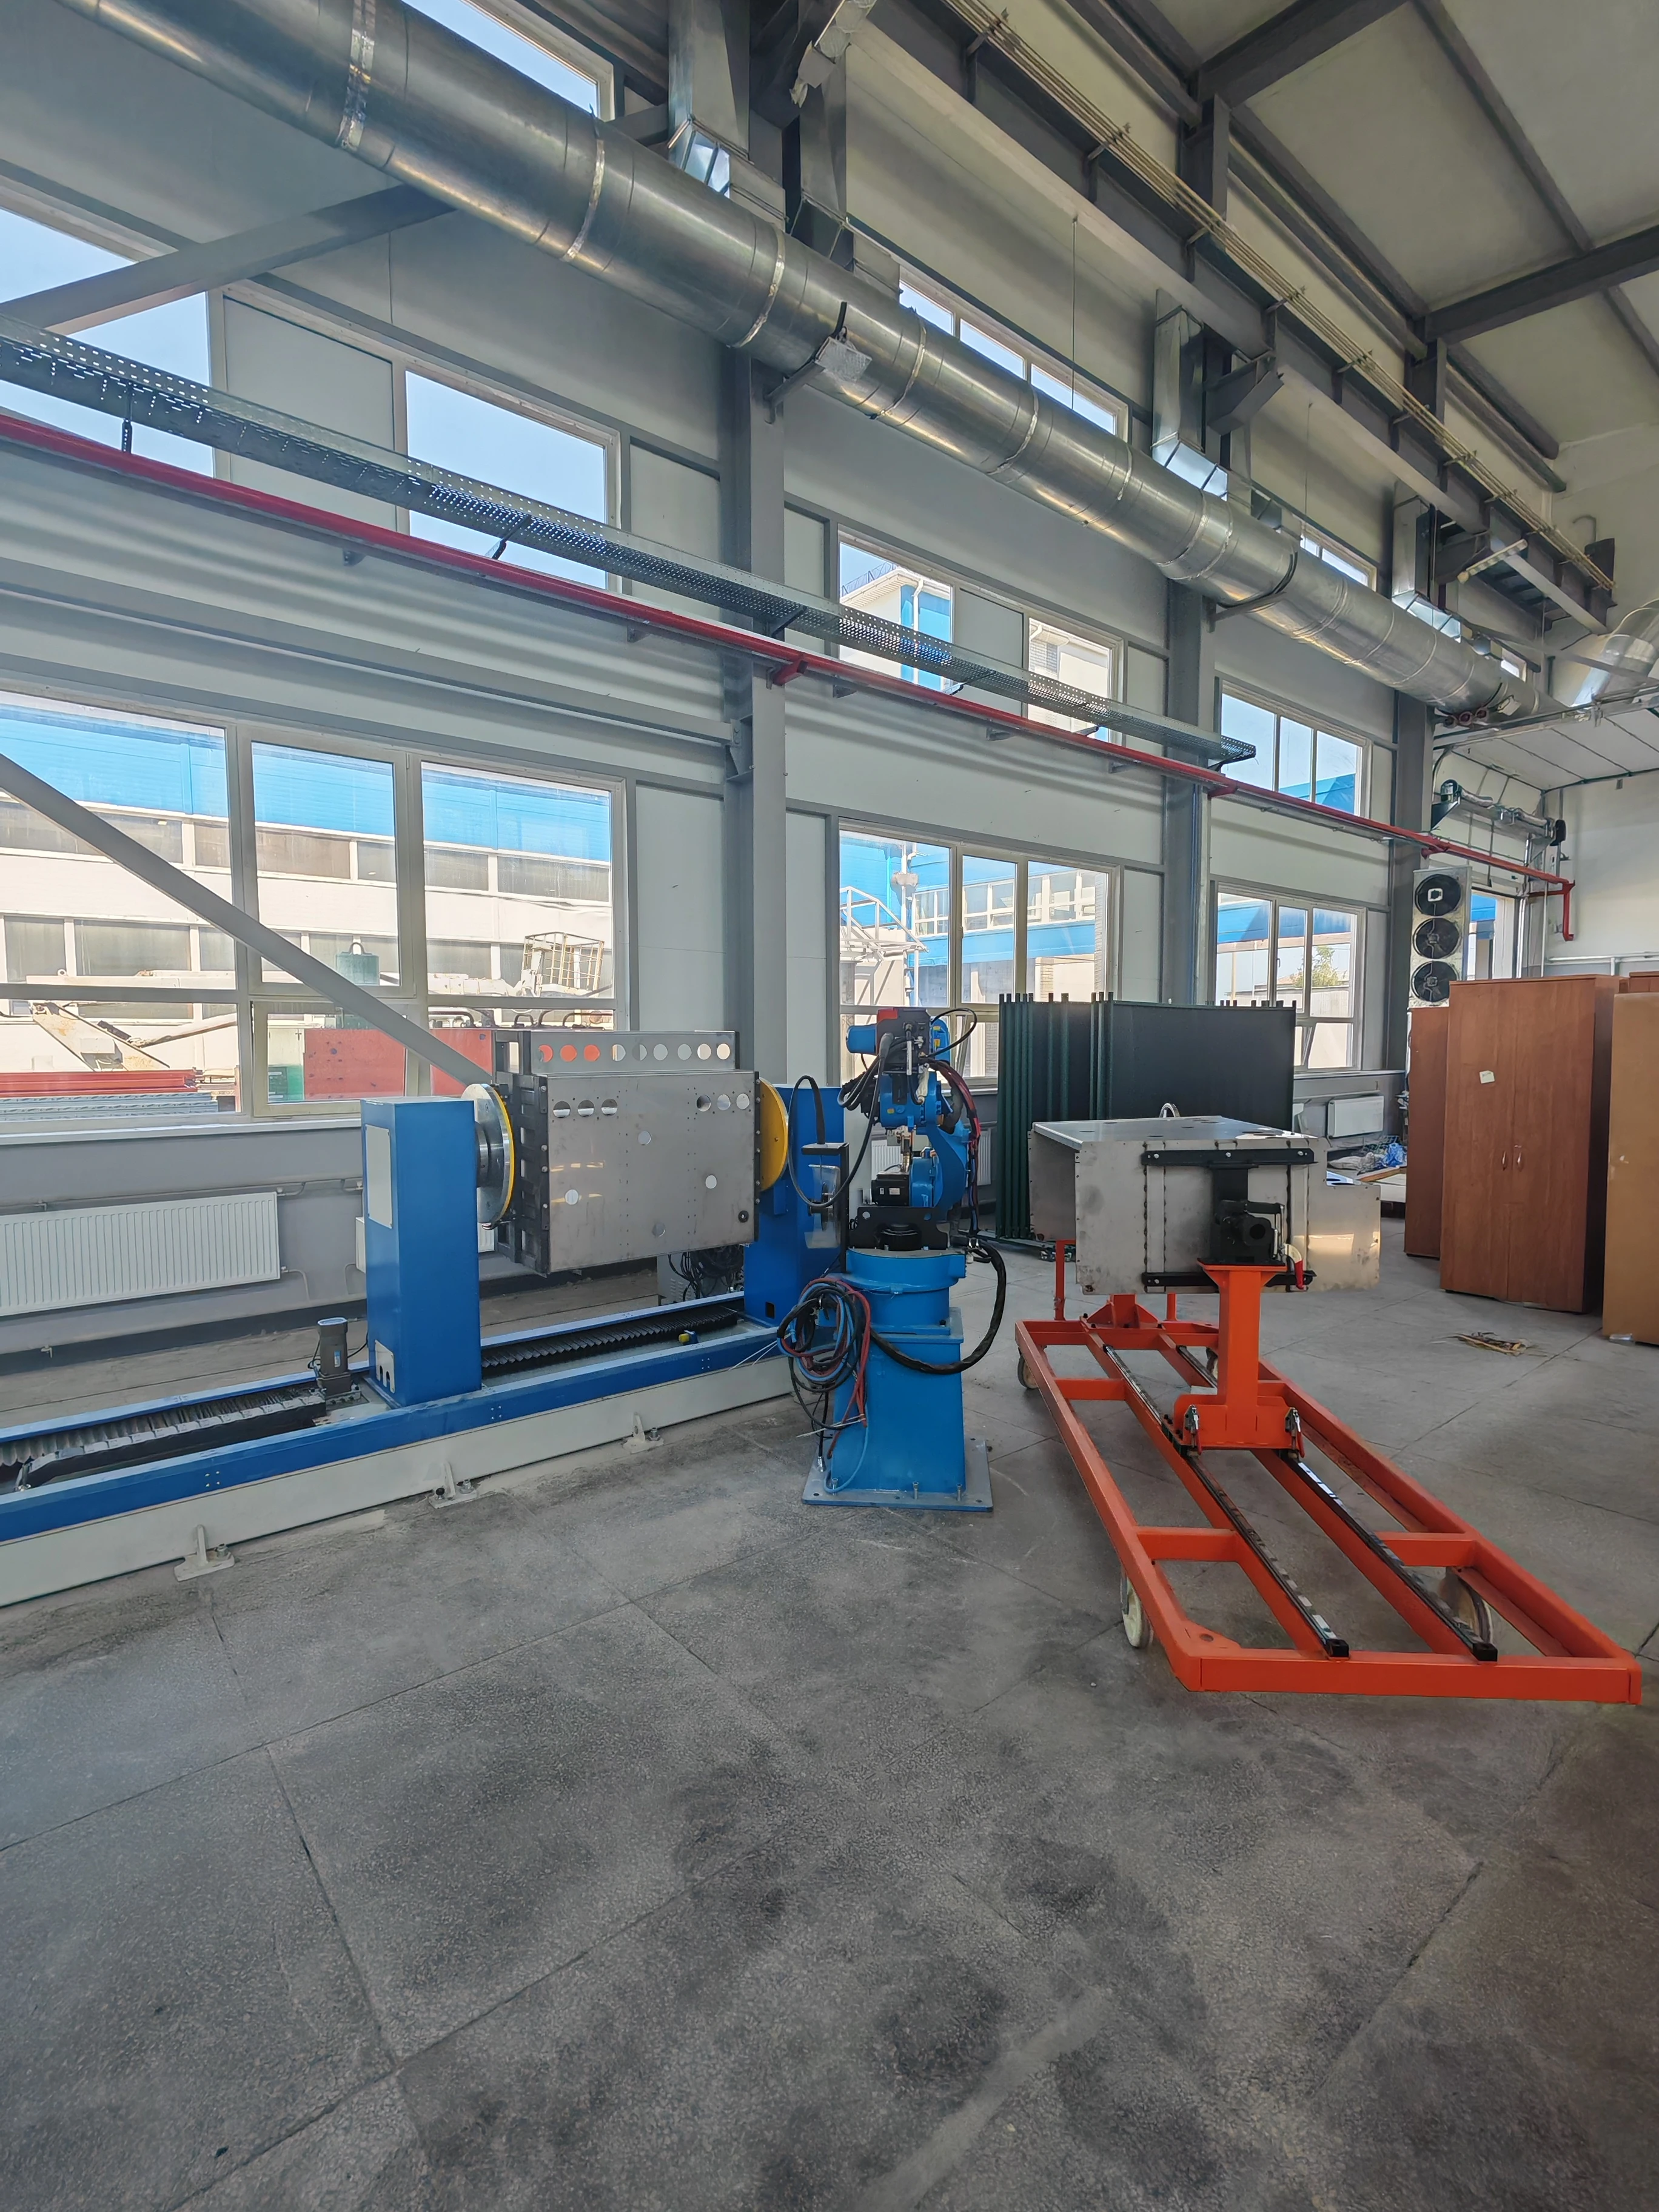
Подогрев добавляет к сварке ещё один параметр, который нельзя «забыть»: температуру нужно выдержать перед стартом и удержать между проходами по всей серии. При ручной работе это зависит от внимательности оператора. На серийном производстве режим стабилизируют.
Роботизированный сварочный комплекс ведёт шов с постоянными параметрами, а контроль температуры и порядок проходов задают в технологии ячейки — поэтому условия подогрева повторяются от детали к детали, а влияние человеческого фактора снижается. Это особенно важно для ответственных соединений из легированных сталей.
Компания CRP ROBOT (работает с 2020 года) автоматизирует сварку (MIG/MAG, TIG, лазерную) и поставляет решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении. Технологию сварки, режим и оснастку подбирают под конкретную деталь, а операторов обучают базовой работе за 3–5 дней. Подробнее — сварочные роботы.
Частые вопросы (FAQ)
Для чего производится предварительный и сопутствующий подогрев?
Чтобы замедлить остывание шва и околошовной зоны: это снижает закалку и напряжения, помогает водороду выйти из металла и предупреждает холодные трещины. Предварительный подогрев делают до сварки, сопутствующий поддерживают в процессе.
Когда следует проводить предварительный подогрев?
Когда сочетаются склонная к закалке сталь, большая толщина металла и низкая температура среды. Для ответственных конструкций необходимость и режим подогрева задают нормативы и технологическая карта.
От чего зависит температура предварительного подогрева?
От состава стали (углеродного эквивалента), толщины деталей, содержания водорода и условий сварки. Чем выше углеродный эквивалент и толщина, тем выше нужная температура.
Как контролируют температуру подогрева?
Контактными термометрами, пирометрами и термокарандашами-термоиндикаторами, которые плавятся при заданной температуре. Проверяют нагрев непосредственно перед началом сварки.
Какой должна быть ширина зоны местного подогрева?
Это полоса по обе стороны от стыка, которую берут с запасом относительно толщины металла для равномерного прогрева. Точную ширину задаёт технологическая карта под конкретное соединение.
Заключение
Предварительный подогрев при сварке — это способ управлять скоростью остывания шва, чтобы металл не закалился и не растрескался. Нужен он не всегда: решают марка стали, толщина и температура среды, а температуру подогрева и ширину зоны задают расчётом и технологической картой. Сопутствующий подогрев удерживает деталь тёплой до конца сварки. На серии режим подогрева и сварки стабилизируют роботизацией: подобрать технологию и сварочную ячейку под вашу деталь помогут специалисты CRP ROBOT.
Разработаем решение для вашего производства


