


Режим сварки — это набор параметров, которые определяют форму, прочность и внешний вид шва. Ошибка в режиме даёт непровар, прожог или брызги даже у опытного сварщика. Разбираем, из чего состоит режим, как подобрать силу тока и напряжение под толщину и способ, и почему робот держит режим стабильнее человека.
Что такое режим сварки
Режим — это совокупность параметров дуги и движения:
- сила тока — главный параметр, отвечает за проплавление;
- напряжение дуги — определяет длину дуги и форму валика;
- скорость сварки — влияет на тепловложение и ширину шва;
- диаметр электрода или проволоки и вылет (стикаут);
- скорость подачи проволоки (для полуавтомата);
- полярность и род тока;
- защитный газ и его расход.
Параметры связаны: изменив ток, приходится корректировать напряжение и скорость. Поэтому режим подбирают как систему, а не по одному числу.
Сила тока — главный параметр
Ток задаёт глубину проплавления и зависит прежде всего от толщины металла и диаметра электрода/проволоки. Ориентиры:
- для ручной дуговой — примерно 30–40 А на каждый миллиметр диаметра электрода;
- для полуавтомата ток связан со скоростью подачи проволоки: больше подача — больше ток;
- мало тока — непровар и «сопли», много — прожог и подрезы.
Как распознать и устранить эти дефекты — в статье «Дефекты сварных швов».
Напряжение дуги и скорость
Напряжение отвечает за длину дуги и ширину валика. Низкое — узкий «горбатый» шов и нестабильная дуга; высокое — широкий плоский валик, разбрызгивание, риск пор. В современных полуавтоматах напряжение часто подбирается автоматически (синергетика) в паре с подачей проволоки.
Скорость сварки регулирует тепловложение: медленно — перегрев и широкий шов, быстро — узкий, с риском непровара. Скорость согласуют с током и напряжением.
Режимы для полуавтомата (MIG/MAG)
Для полуавтомата отправная точка — толщина металла, диаметр проволоки, ток/напряжение и газ. Ориентировочная таблица (уточняется по факту):
| Толщина, мм | Проволока, мм | Ток, А | Напряжение, В |
|---|---|---|---|
| 1–2 | 0,8 | 60–120 | 16–19 |
| 3–4 | 1,0 | 120–200 | 19–23 |
| 5–8 | 1,2 | 200–300 | 24–29 |
База по методу — в материале про сварку MIG/MAG. Выбор газа и его расхода разобран в статье «Защитный газ для сварки MIG/MAG».
Режимы для TIG
Для TIG ключевые параметры — ток по толщине (ориентир 30–40 А на 1 мм), род тока и полярность (сталь и нержавейка — постоянный ток прямой полярности, алюминий — переменный), диаметр вольфрама и расход аргона. Подробнее — сварка TIG. Как род тока и полярность влияют на процесс, разобрано в статье про прямую и обратную полярность при сварке.
Роботизация: стабильный режим от шва к шву
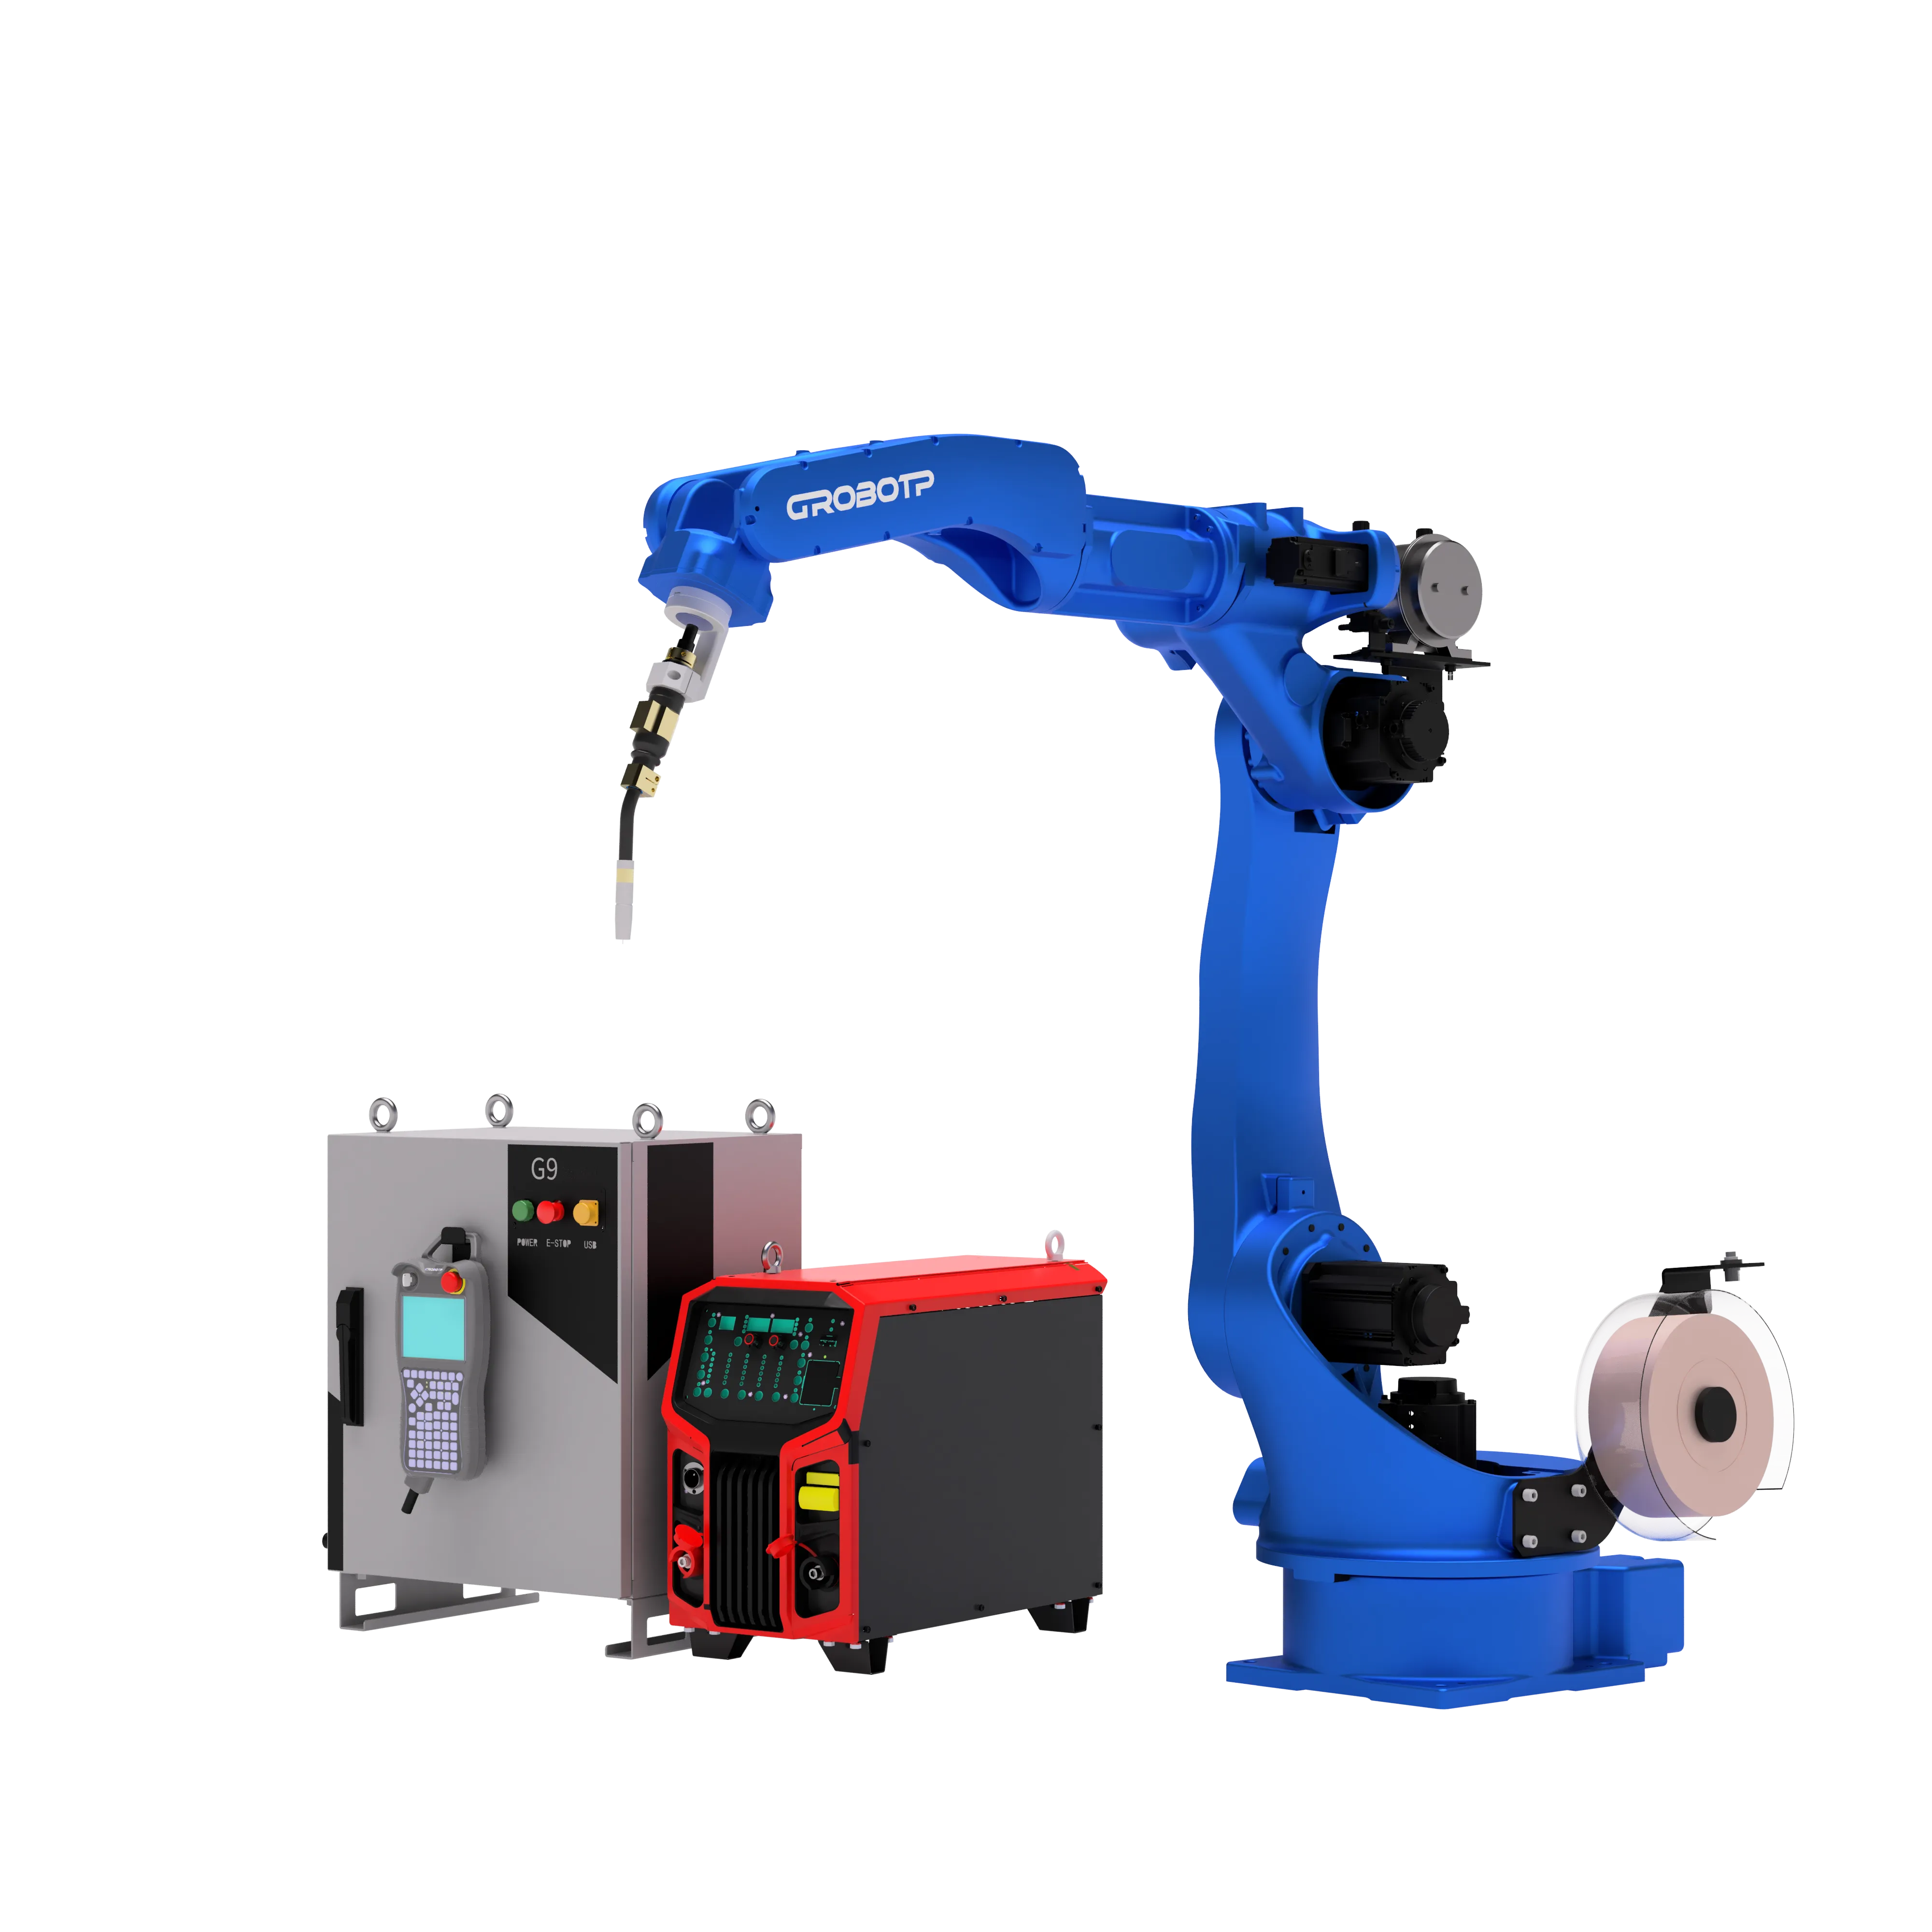
Главная проблема ручной сварки — режим «плывёт»: меняются скорость руки, вылет, угол. Робот держит все параметры постоянными, поэтому шов одинаков на всей партии. Компания GROBOTP (с 2020 года) программирует режимы в составе сварочных комплексов и поставляет решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении.
- Повторяемость. Точность позиционирования до ±0,06–0,08 мм: ток, напряжение и скорость не зависят от усталости оператора.
- Готовые программы процессов для MIG/MAG, TIG и лазера — режим один раз отлаживается и далее повторяется.
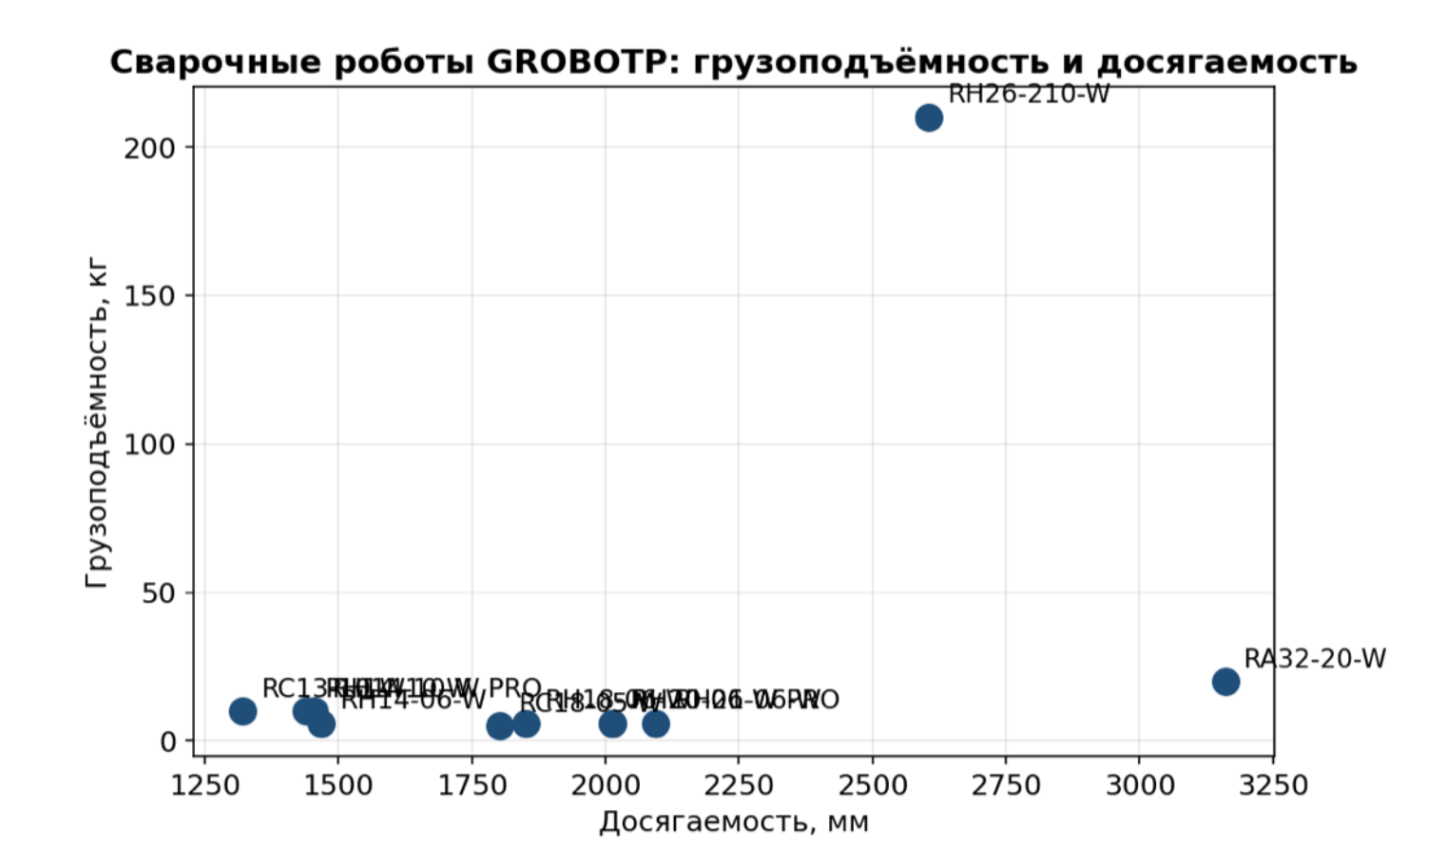
- Модельный ряд. Сварочные роботы серий RH..-W и RC..-W (нагрузка от 5 до 210 кг, досягаемость от 1320 до 3160 мм); обучение 3–5 дней, программирование до 2 недель, окупаемость от 1 года.
Когда стабильность режима окупает роботизацию — в материале роботизированная или ручная сварка; конфигурации — в разделе сварочные роботы.
Коротко о главном
- Режим — это система параметров: ток, напряжение, скорость, вылет, газ, полярность.
- Ток задаёт проплавление и зависит от толщины и диаметра электрода/проволоки.
- Напряжение и скорость согласуют с током; в полуавтоматах помогает синергетика.
- Робот держит режим неизменным (до ±0,06–0,08 мм), что убирает брак от «плавающих» параметров.
Частые вопросы (FAQ)
Как подобрать силу тока при сварке?
Отталкивайтесь от толщины металла и диаметра электрода или проволоки: ориентир — 30–40 А на миллиметр диаметра электрода, с корректировкой по факту проплавления.
Что регулирует напряжение дуги?
Длину дуги и форму валика: низкое напряжение даёт узкий неустойчивый шов, высокое — широкий валик и разбрызгивание. В полуавтоматах часто подбирается автоматически в паре с подачей проволоки.
Почему при правильном токе всё равно непровар?
Вероятно, велика скорость сварки или мало напряжение, либо неверная полярность. Режим подбирают как систему взаимосвязанных параметров, а не по одному числу.
Зачем роботизировать, если режим можно выставить вручную?
Выставить режим можно, а удержать неизменным всю смену трудно. Робот повторяет параметры с точностью до ±0,06–0,08 мм, поэтому качество шва стабильно на всей партии.

