


Нержавеющая сталь варится сложнее углеродистой: она хуже отводит тепло, легко перегревается и при перегреве теряет коррозионную стойкость. Чтобы шов остался «нержавеющим» и аккуратным, важно правильно выбрать способ, электрод или проволоку, газ и режим. Разбираем, как варить нержавейку и когда процесс стоит роботизировать.
Чем нержавейка отличается при сварке
Три ключевых отличия от обычной стали:
Низкая теплопроводность и большое расширение. Тепло хуже уходит из зоны шва — металл быстро перегревается, тонкие детали «ведёт» и прожигает. Поэтому тепловложение держат минимально достаточным.
Риск межкристаллитной коррозии. При длительном нагреве в диапазоне ~450–850 °C по границам зёрен выпадают карбиды хрома, и зона рядом со швом теряет нержавеющие свойства. Защита — низкое тепловложение, быстрый проход и стали с низким углеродом или стабилизированные.
Защита корня шва. С обратной стороны шва нержавейку часто защищают поддувом инертного газа (формирующий газ), иначе корень окисляется и темнеет.
Способы сварки нержавейки
TIG (аргонодуговая) — для тонкого и ответственного
Самый аккуратный способ: постоянный ток прямой полярности (электрод минус) в среде аргона, присадка под марку стали. Даёт чистый шов без брызг и точный контроль тепла — оптимален для тонких листов, пищевого и декоративного металла. Подробнее — в статье про сварку TIG.
Полуавтомат (MIG) — для производительности
Постоянный ток обратной полярности, нержавеющая проволока, в среде аргона или смесей с небольшой долей активных газов. Быстрее TIG, подходит для средних толщин и серий, но требует точной настройки, чтобы не перегреть металл. База — в материале про сварку MIG/MAG.
Электродом (MMA) — для монтажа и ремонта
Ручная дуговая покрытым электродом для нержавейки, на постоянном токе обратной полярности. Применяют там, где неудобно тянуть газ, — на монтаже и ремонте. Шов грубее, требуется зачистка шлака.
Лазерная сварка — минимальный нагрев
Узкая зона термического влияния и высокая скорость снижают перегрев и коробление — ценно для тонкой и точной нержавейки. Чаще применяется автоматизированно: см. роботизированную лазерную сварку.
Какими электродами и проволокой варить
Присадочный материал подбирают под марку основной стали, чтобы соединение сохранило коррозионную стойкость и прочность. Общий принцип — соответствие или «запас» по легированию (хром, никель), для разнородных соединений берут проволоку/электроды с повышенным содержанием легирующих. Для ответственных изделий используют стали и присадку с низким углеродом, чтобы исключить межкристаллитную коррозию.
Настройка и режимы
- Полярность. TIG — постоянный ток прямой полярности (DCEN). Полуавтомат и электрод — постоянный обратной полярности (DCEP).
- Ток. Ниже, чем кажется: нержавейку перегревать нельзя, поэтому тепловложение держат умеренным, а скорость прохода — выше.
- Газ. TIG и MIG — аргон или смеси с небольшим добавлением активных газов; корень шва при необходимости защищают поддувом.
- Скорость. Быстрый проход уменьшает время пребывания в опасном температурном диапазоне и защищает от коррозии.
Типичные дефекты и как их избежать
- Цвета побежалости и потеря нержавеющих свойств — от перегрева; лечатся снижением тепловложения, скоростью и поддувом.
- Прожоги на тонком металле — меньший ток, выше скорость, импульсный режим.
- Деформации и коробление — из-за большого расширения; снижаются жёсткой фиксацией в оснастке и последовательностью швов. Подробнее про оснастку — сварочные позиционеры и кондукторы.
Роботизированная сварка нержавейки
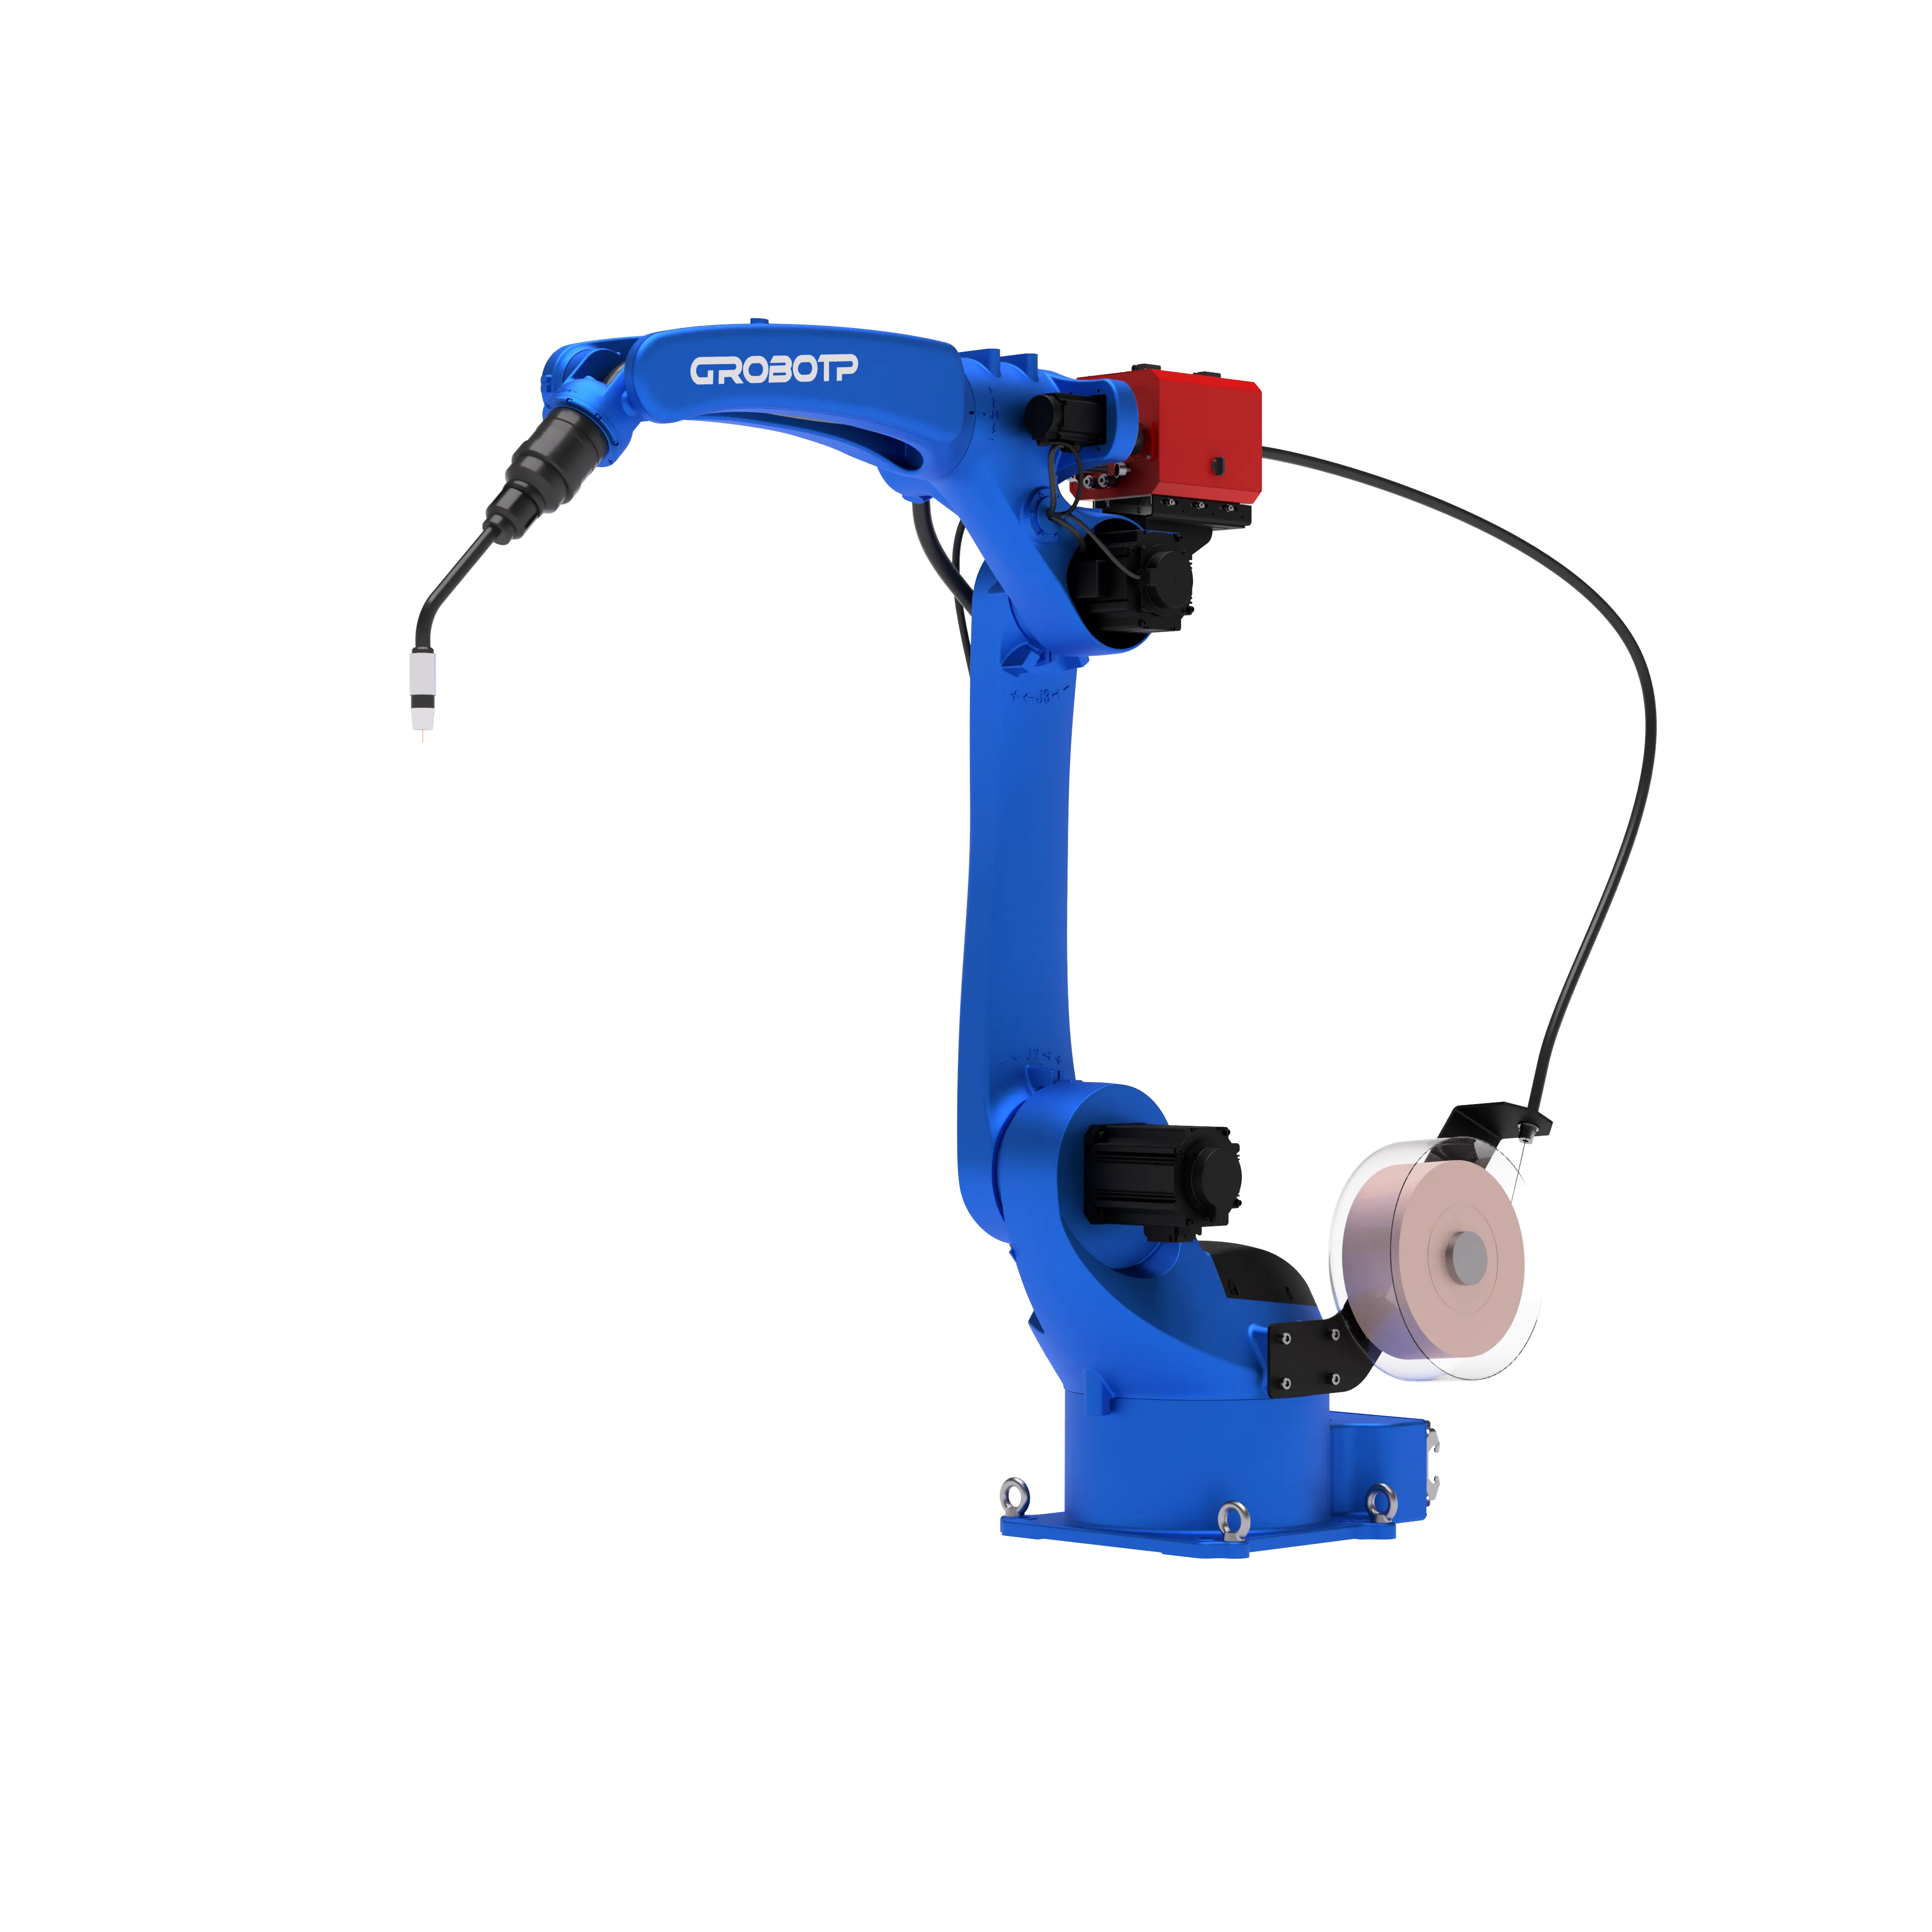
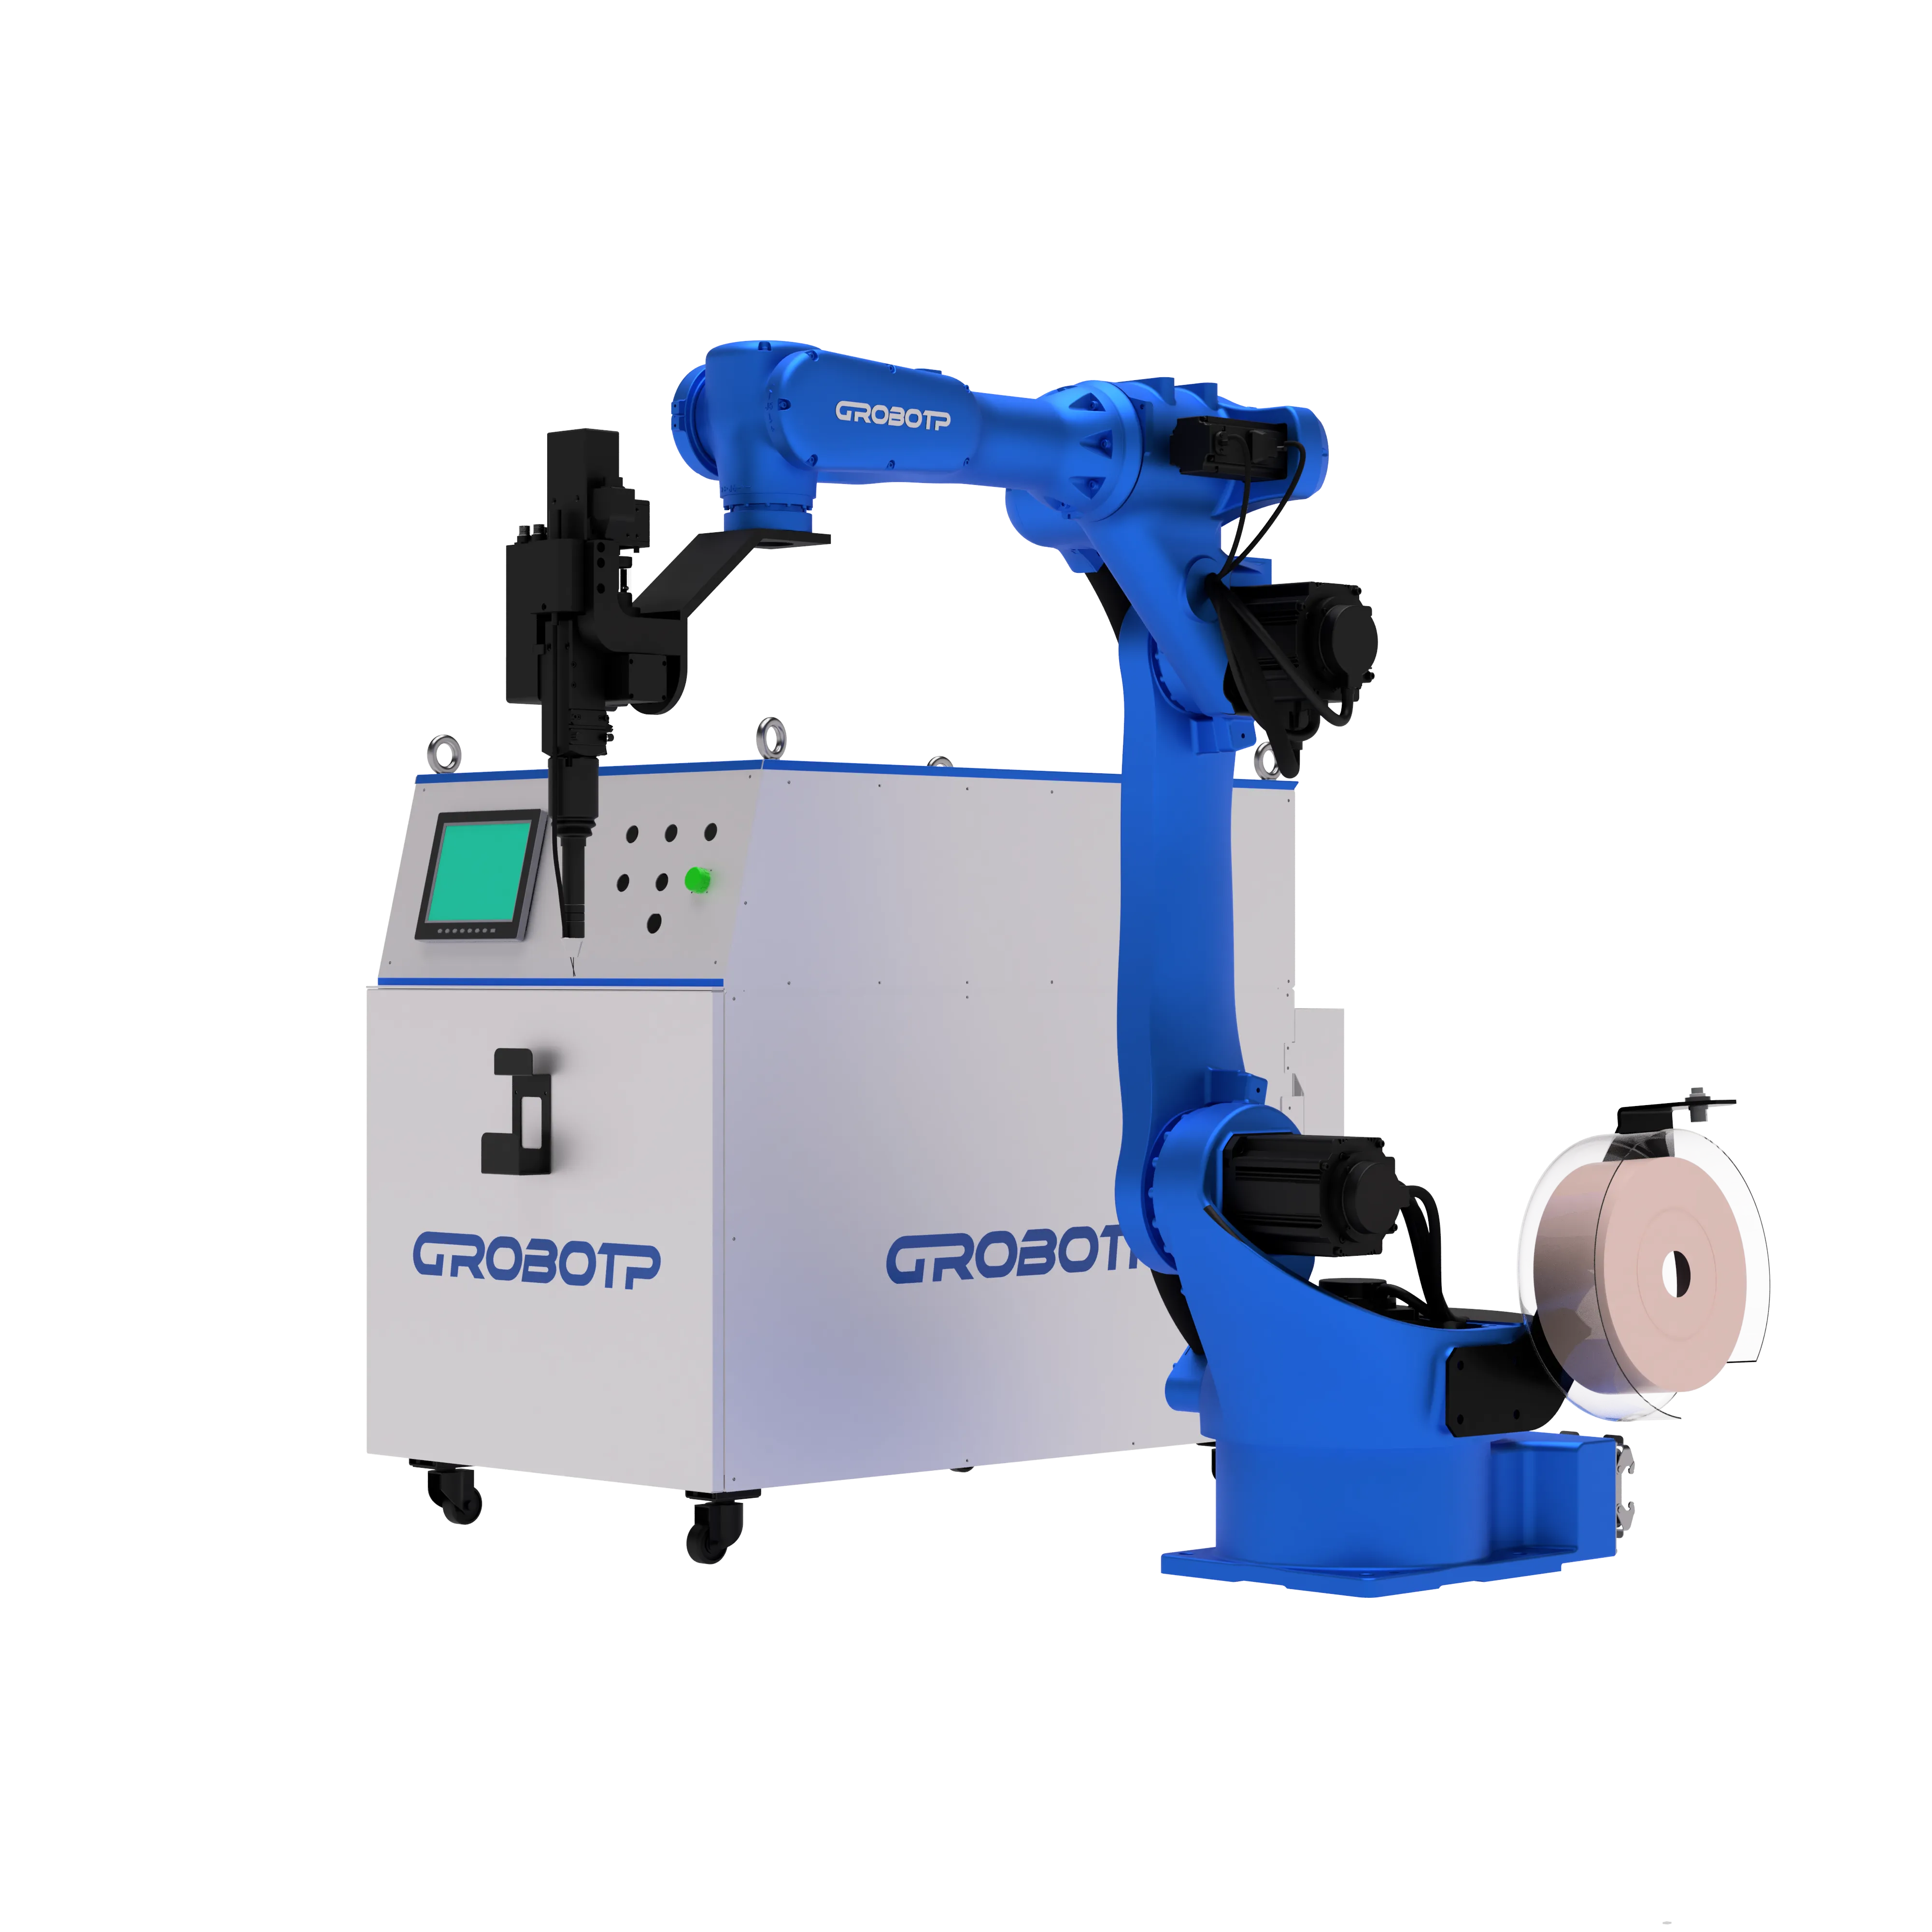
Нержавейка не прощает перегрева, а именно стабильность тепловложения труднее всего держать вручную. Компания GROBOTP (с 2020 года) автоматизирует сварку нержавеющей стали процессами TIG, MIG/MAG и лазером, поставляя решения под ключ в России, Беларуси, Казахстане, Киргизии и Армении.
- Контроль тепловложения. Робот держит скорость и вылет постоянными с точностью до ±0,06–0,08 мм — меньше перегрева, цветов побежалости и коробления.
- Модельный ряд. Сварочные роботы серий RH..-W и RC..-W (RH14-06-W, RH18-06-W, RC13-10-W и др.) с нагрузкой от 5 до 210 кг и досягаемостью от 1320 до 3160 мм; для тонкой нержавейки — лазерные установки, например RA15-12-J.
- Ввод в работу. Обучение операторов — 3–5 дней, программирование — до 2 недель; окупаемость — от 1 года.
Подобрать модель помогает материал как выбрать сварочного робота, а конфигурации — раздел сварочные роботы.
Коротко о главном
- Нержавейку нельзя перегревать: иначе коробление и потеря коррозионной стойкости.
- TIG — для тонкого и ответственного (ток прямой полярности), полуавтомат — для серий, электрод — для монтажа, лазер — для минимального нагрева.
- Присадку подбирают под марку стали; корень шва защищают поддувом.
- Роботизация стабилизирует тепловложение (до ±0,06–0,08 мм) и снижает брак; окупаемость от 1 года.
Частые вопросы (FAQ)
Какая сварка лучше для нержавейки?
Для тонкого и ответственного металла — TIG (аргон, ток прямой полярности); для серий и средних толщин — полуавтомат; для монтажа — электрод; для минимального нагрева — лазер.
Какими электродами варить нержавейку?
Покрытыми электродами для нержавеющих сталей, подобранными под марку основного металла, на постоянном токе обратной полярности. Для ответственных изделий — с низким углеродом.
Почему зона рядом со швом темнеет и теряет коррозионную стойкость?
Это следствие перегрева и окисления: по границам зёрен выпадают карбиды хрома. Нужны меньшее тепловложение, высокая скорость прохода и защита корня шва поддувом инертного газа.
Можно ли варить нержавейку полуавтоматом?
Да, нержавеющей проволокой на постоянном токе обратной полярности в аргоне или смеси; важно не перегревать металл и точно настраивать режим.

